


ケーススタディ
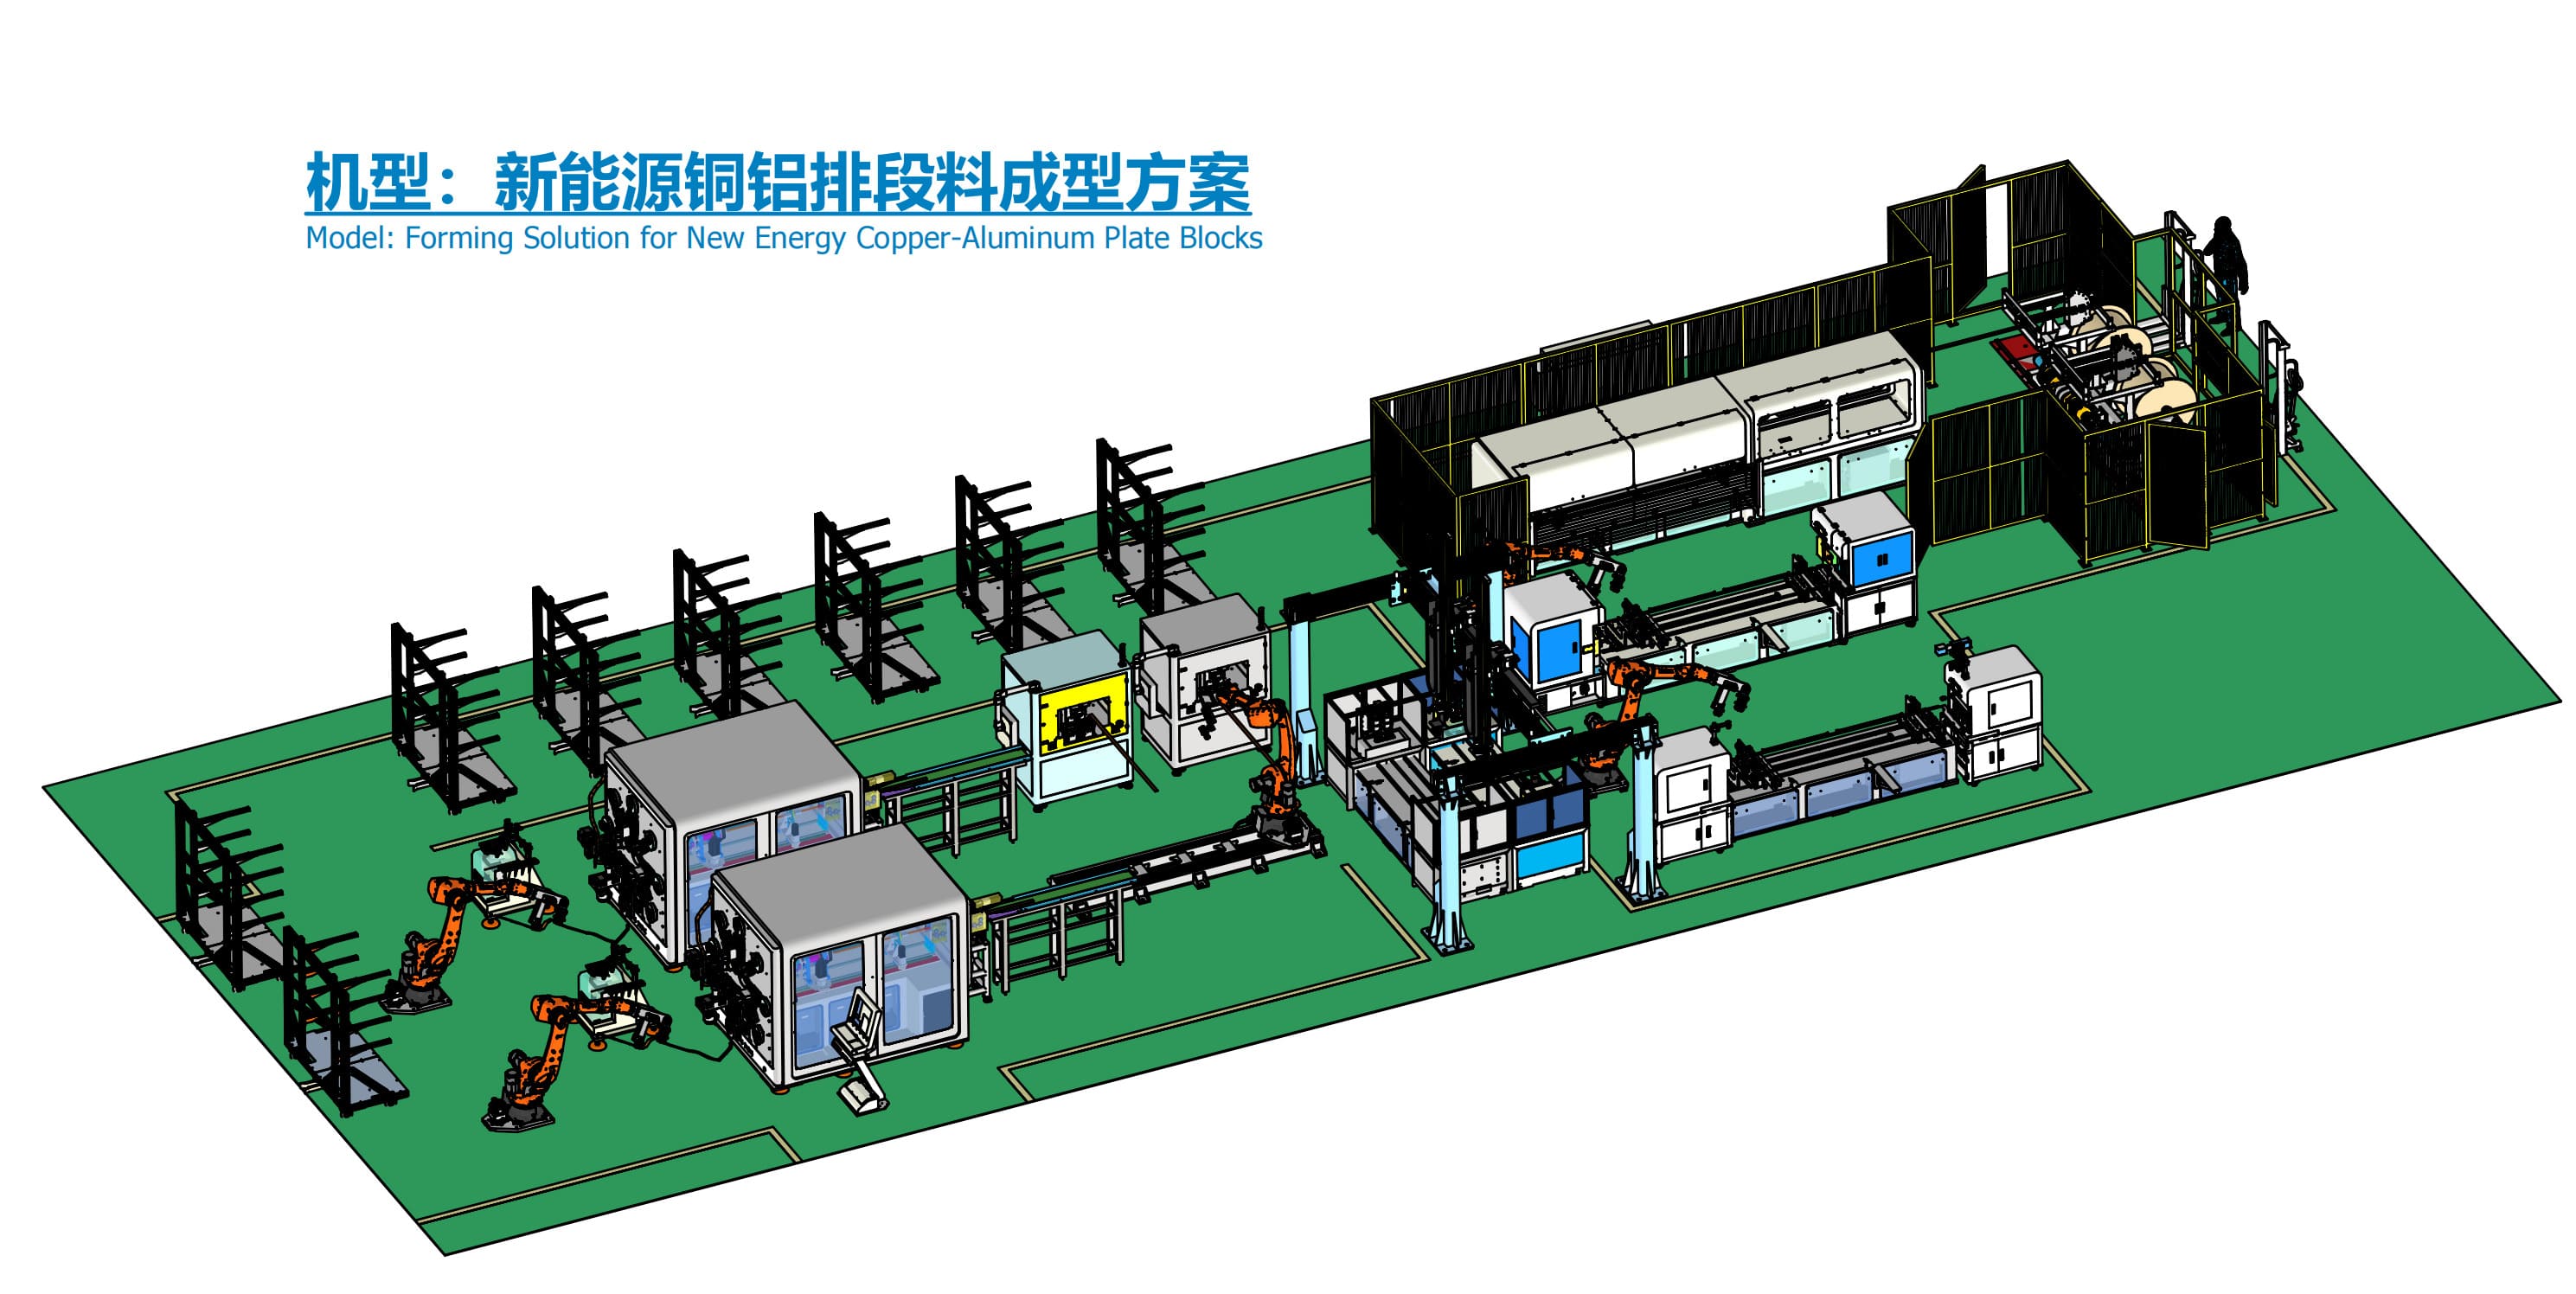
新エネルギー銅・アルミニウムバスバー統合ラインフォーミングソリューション
ソリューション概要
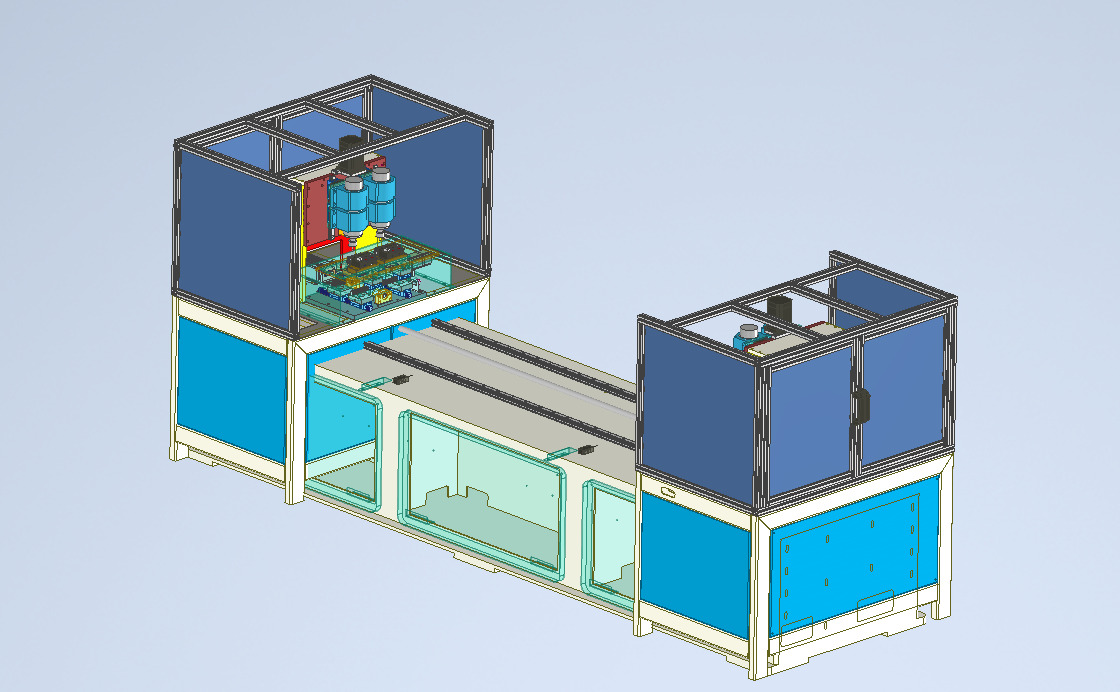
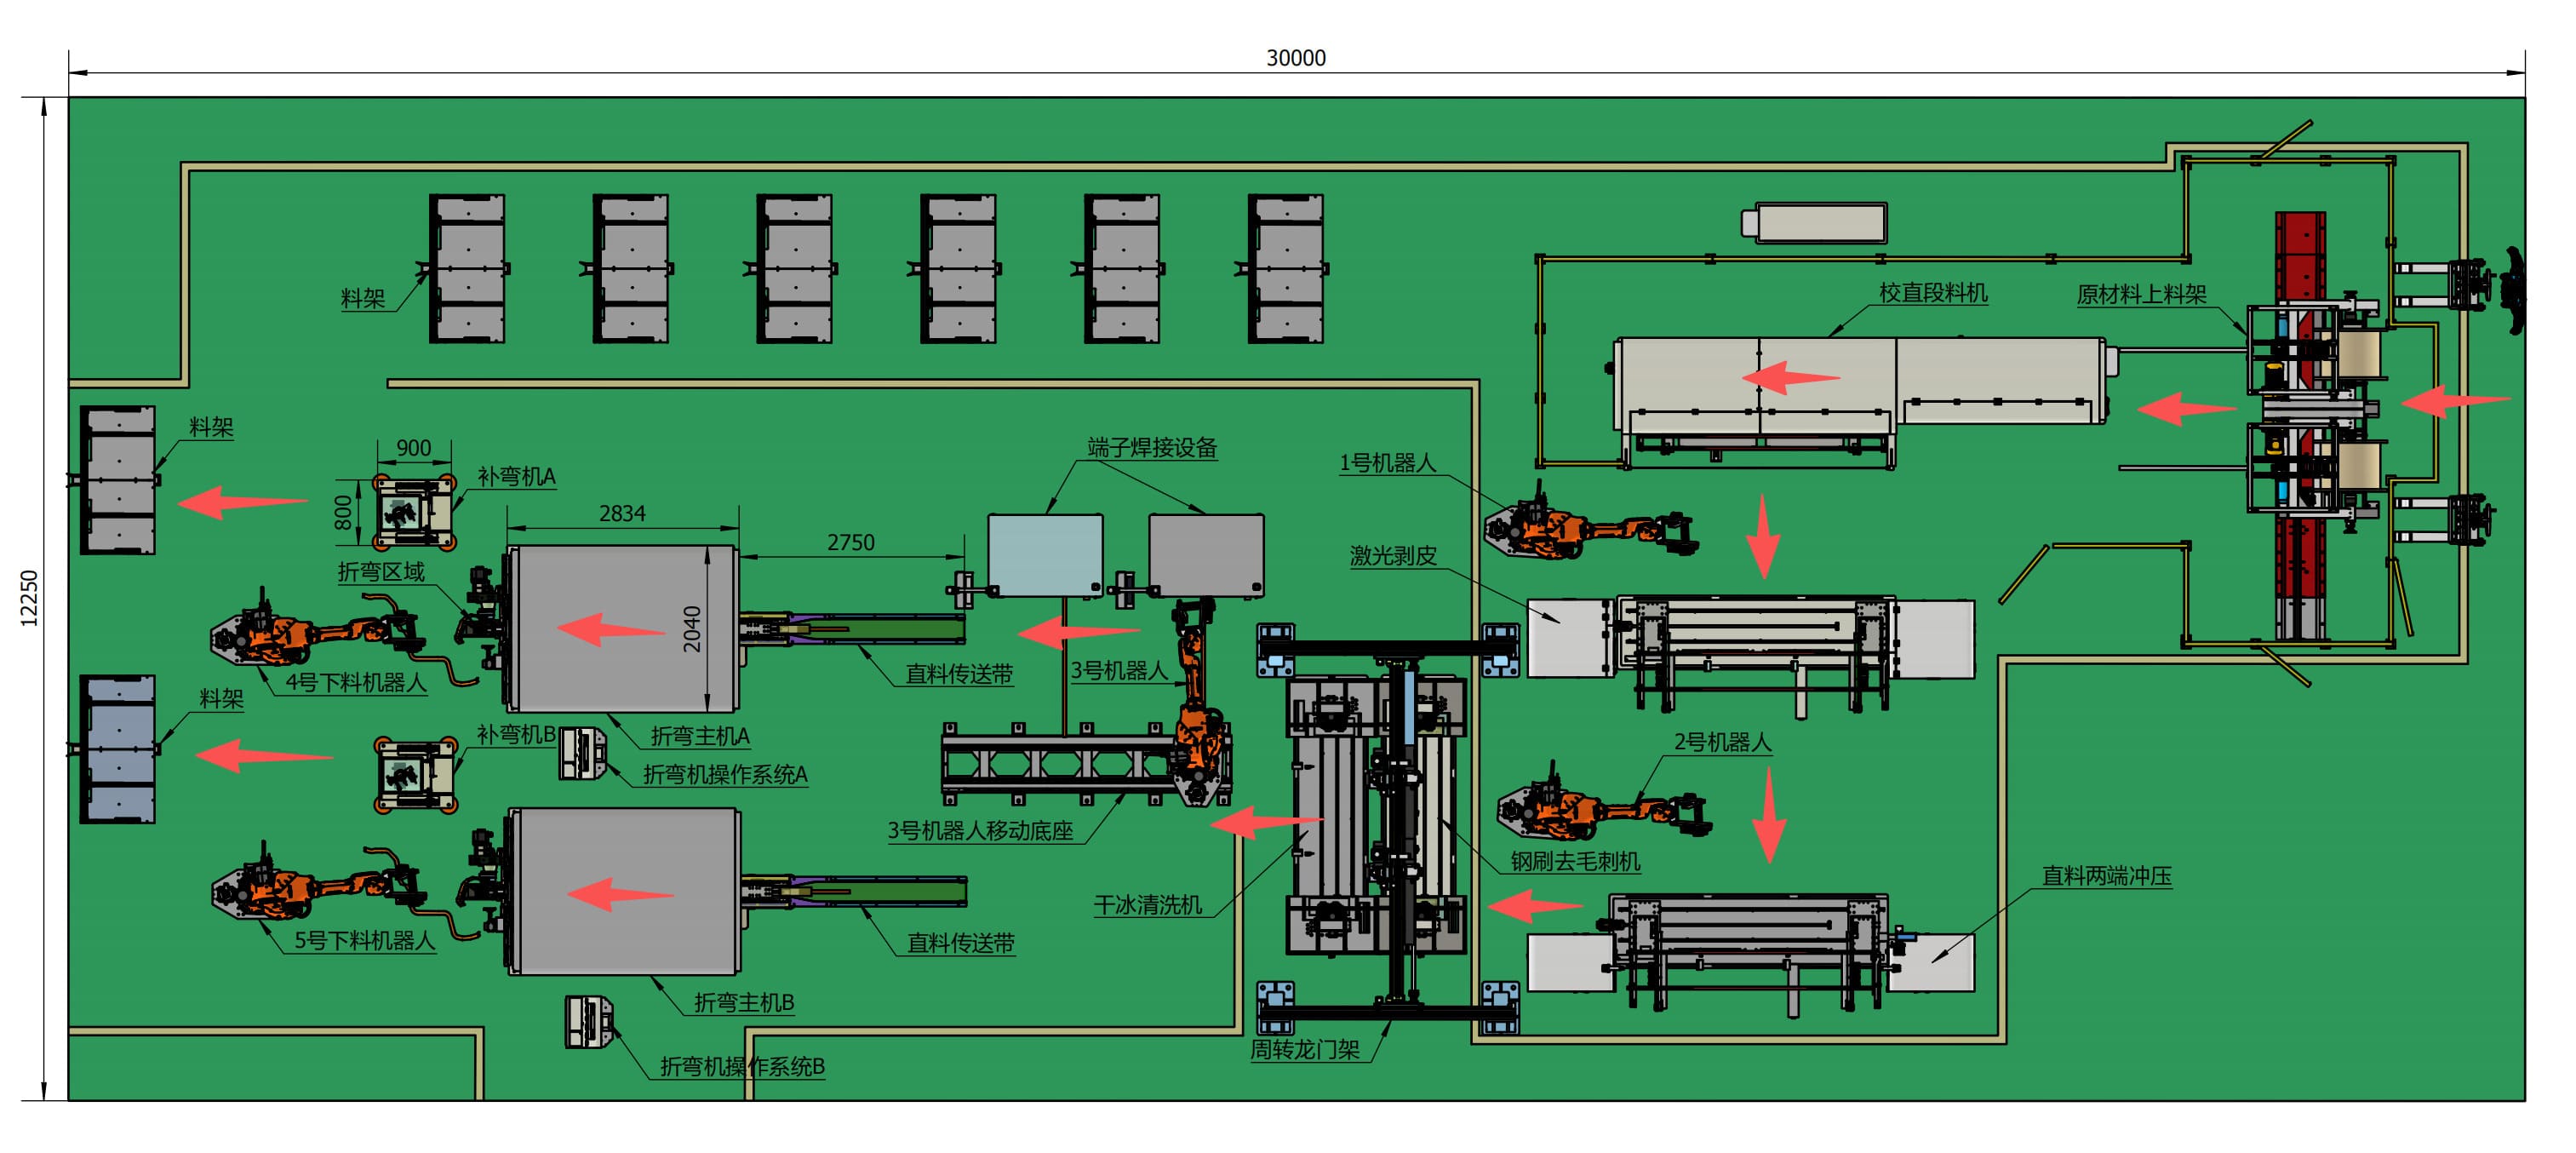
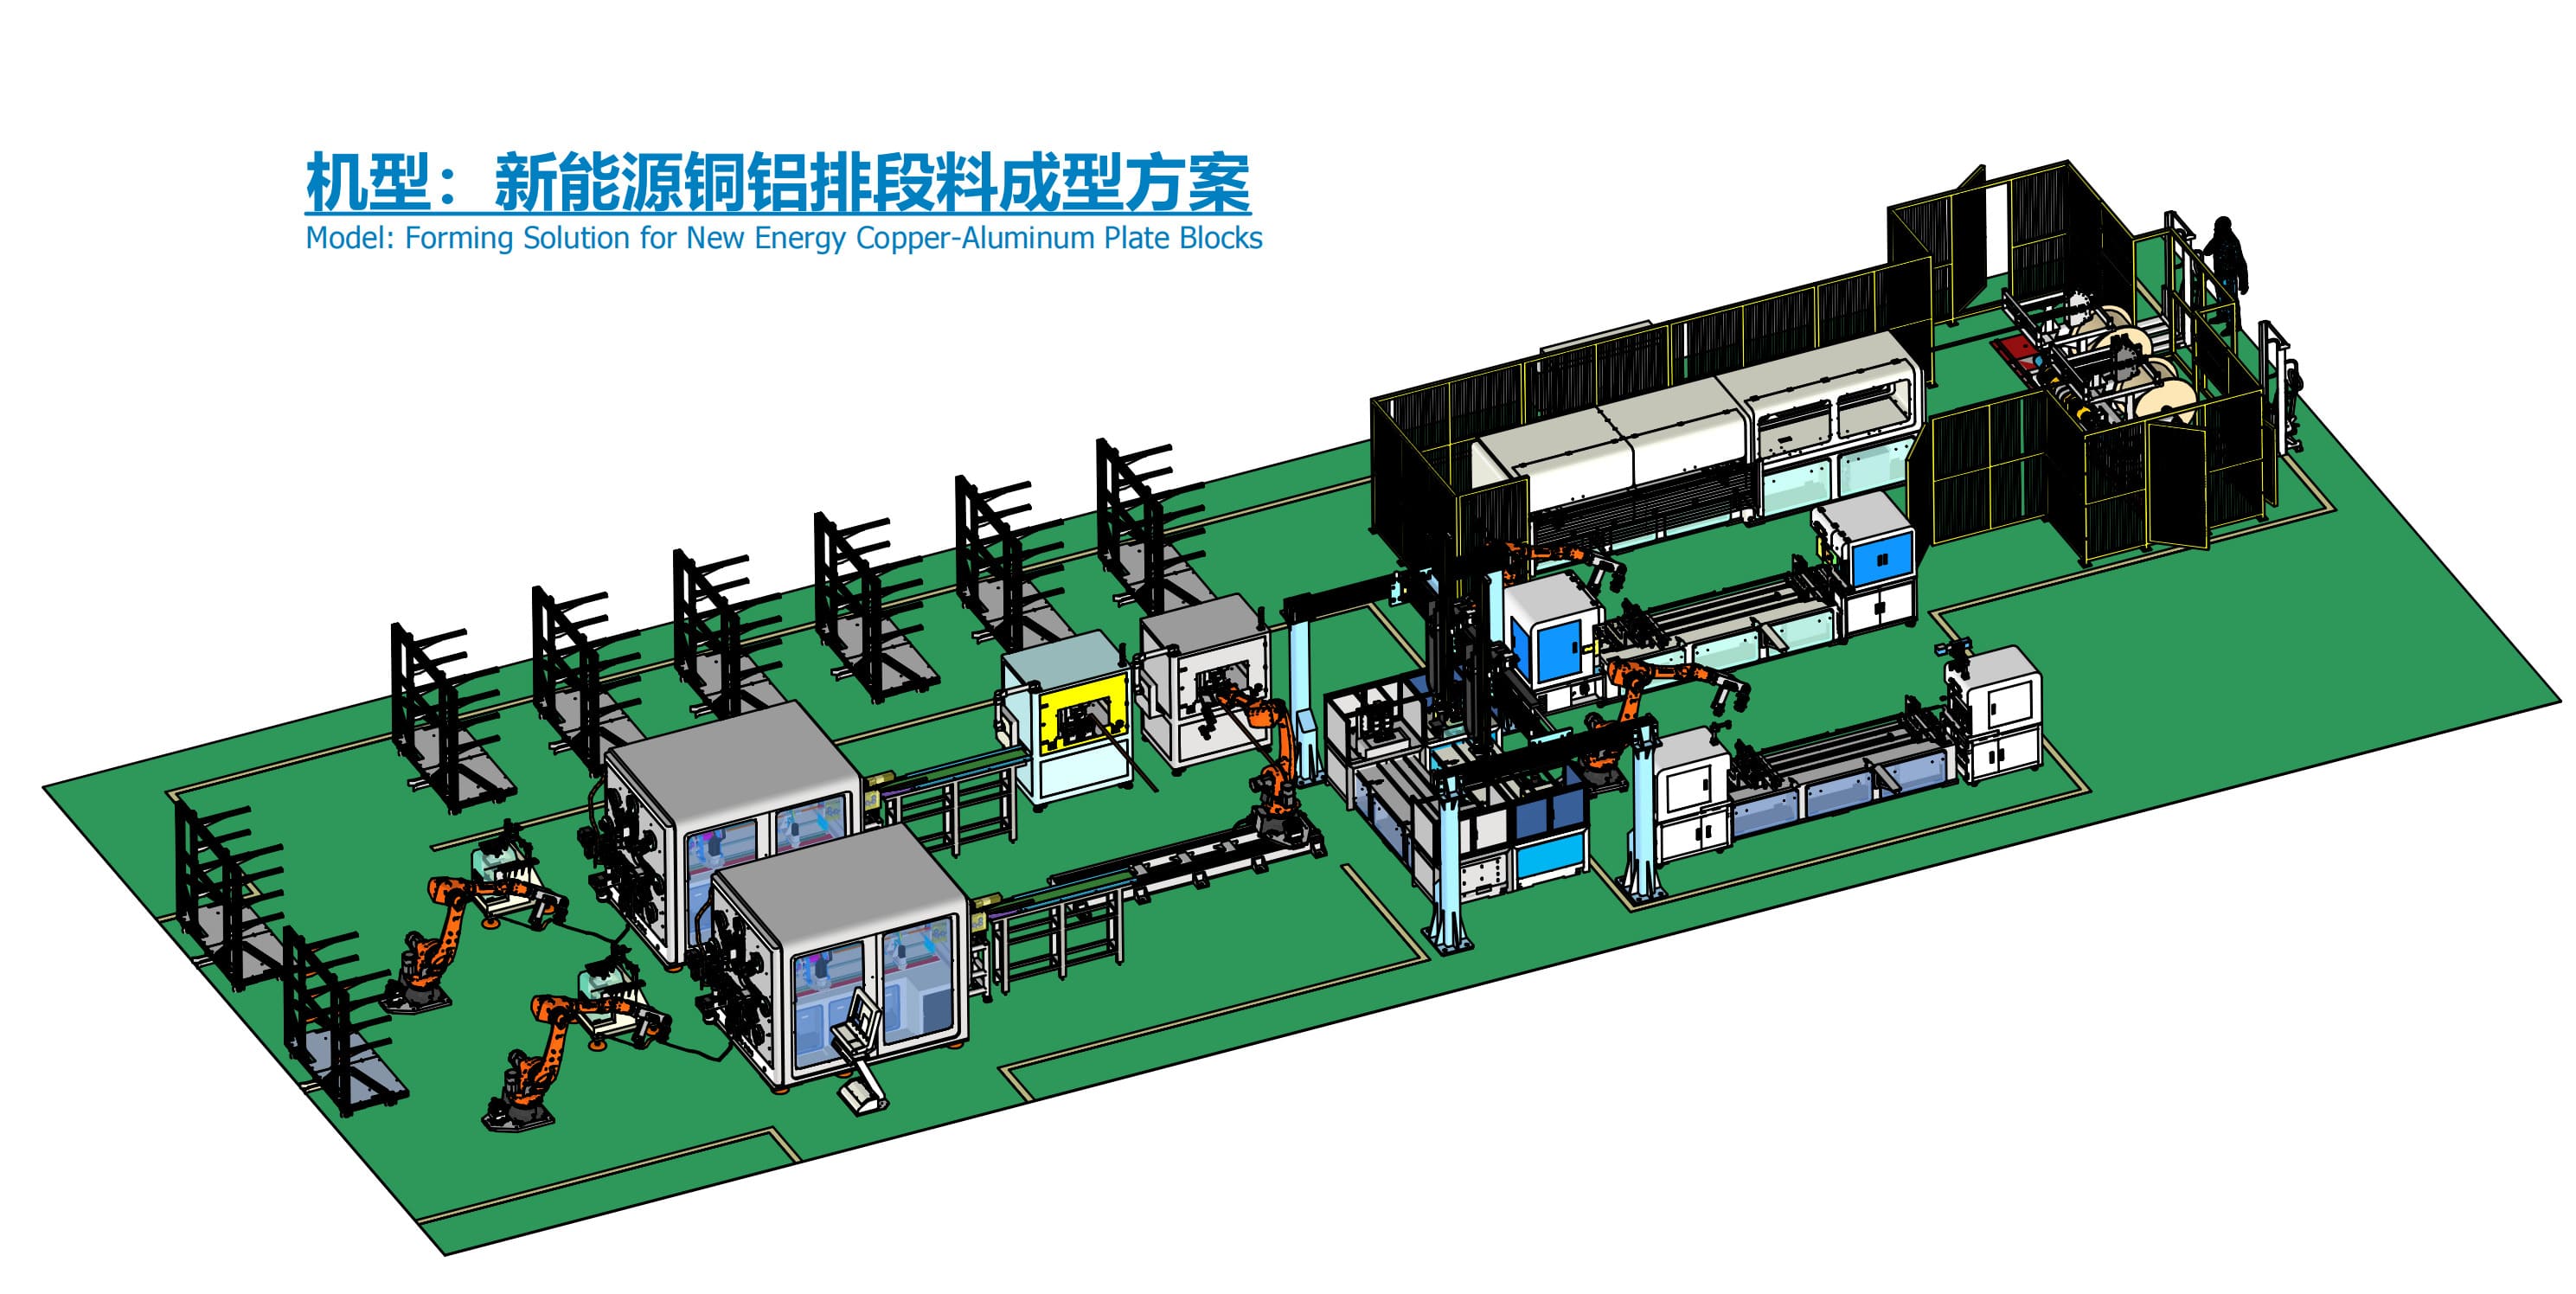
統合路線配置|統合路線配置
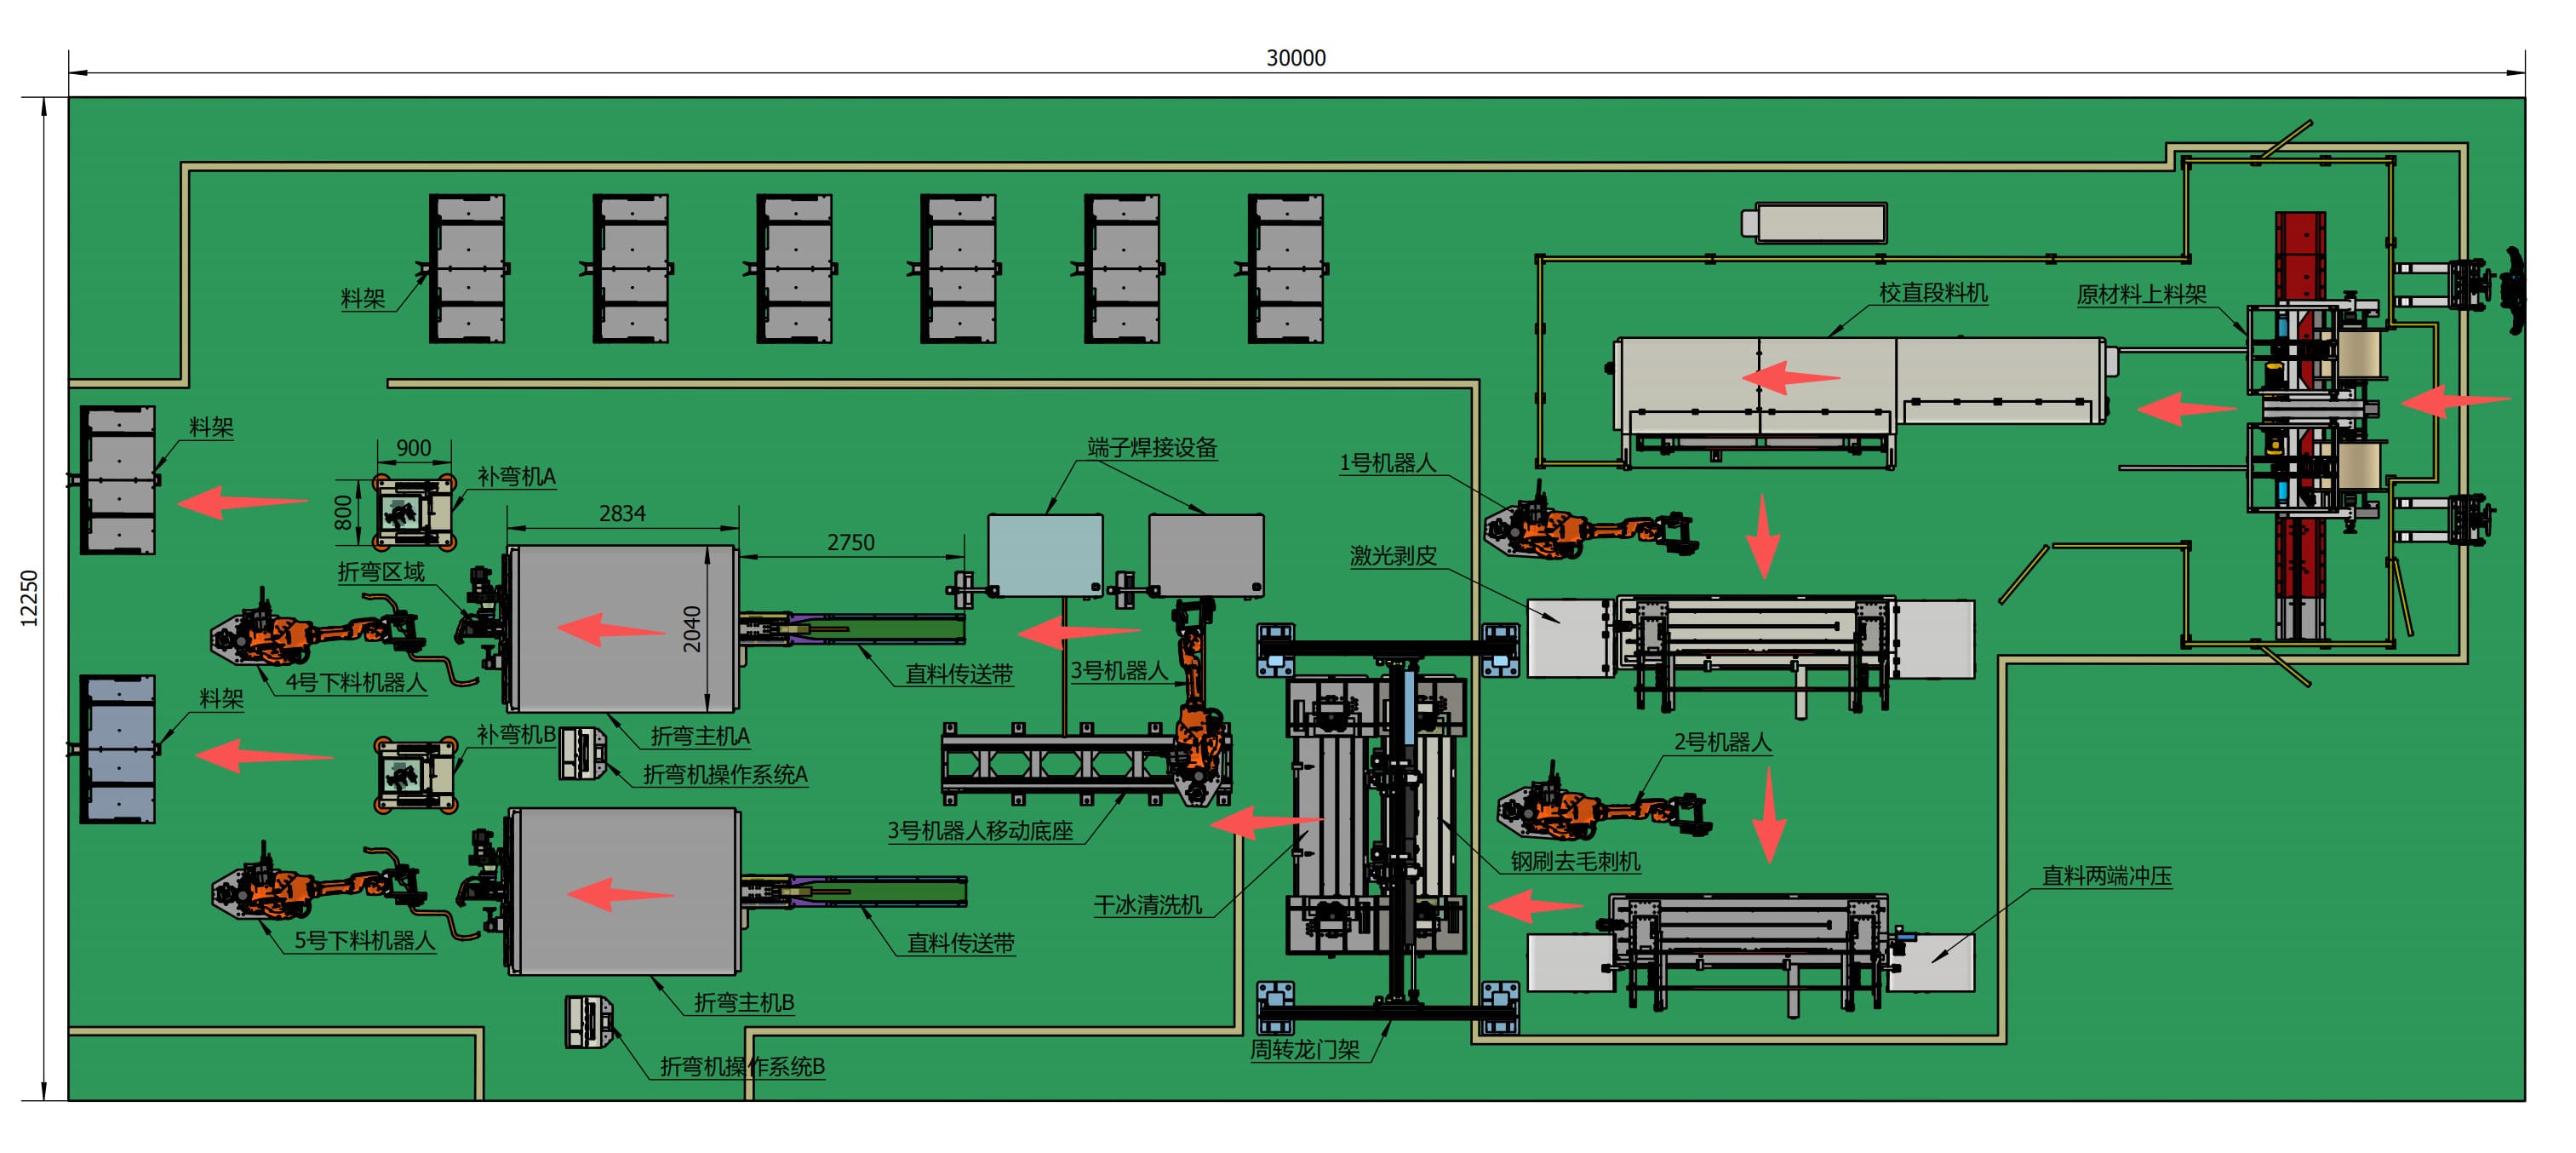
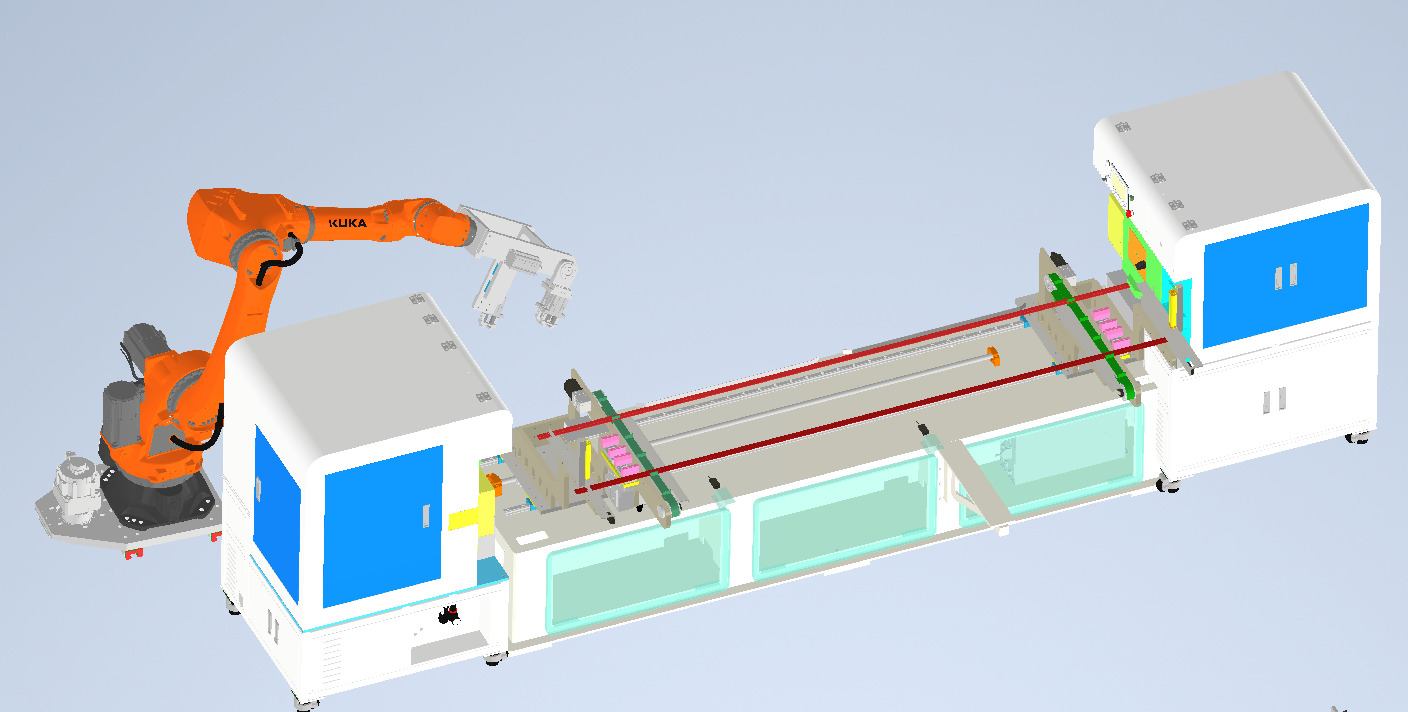
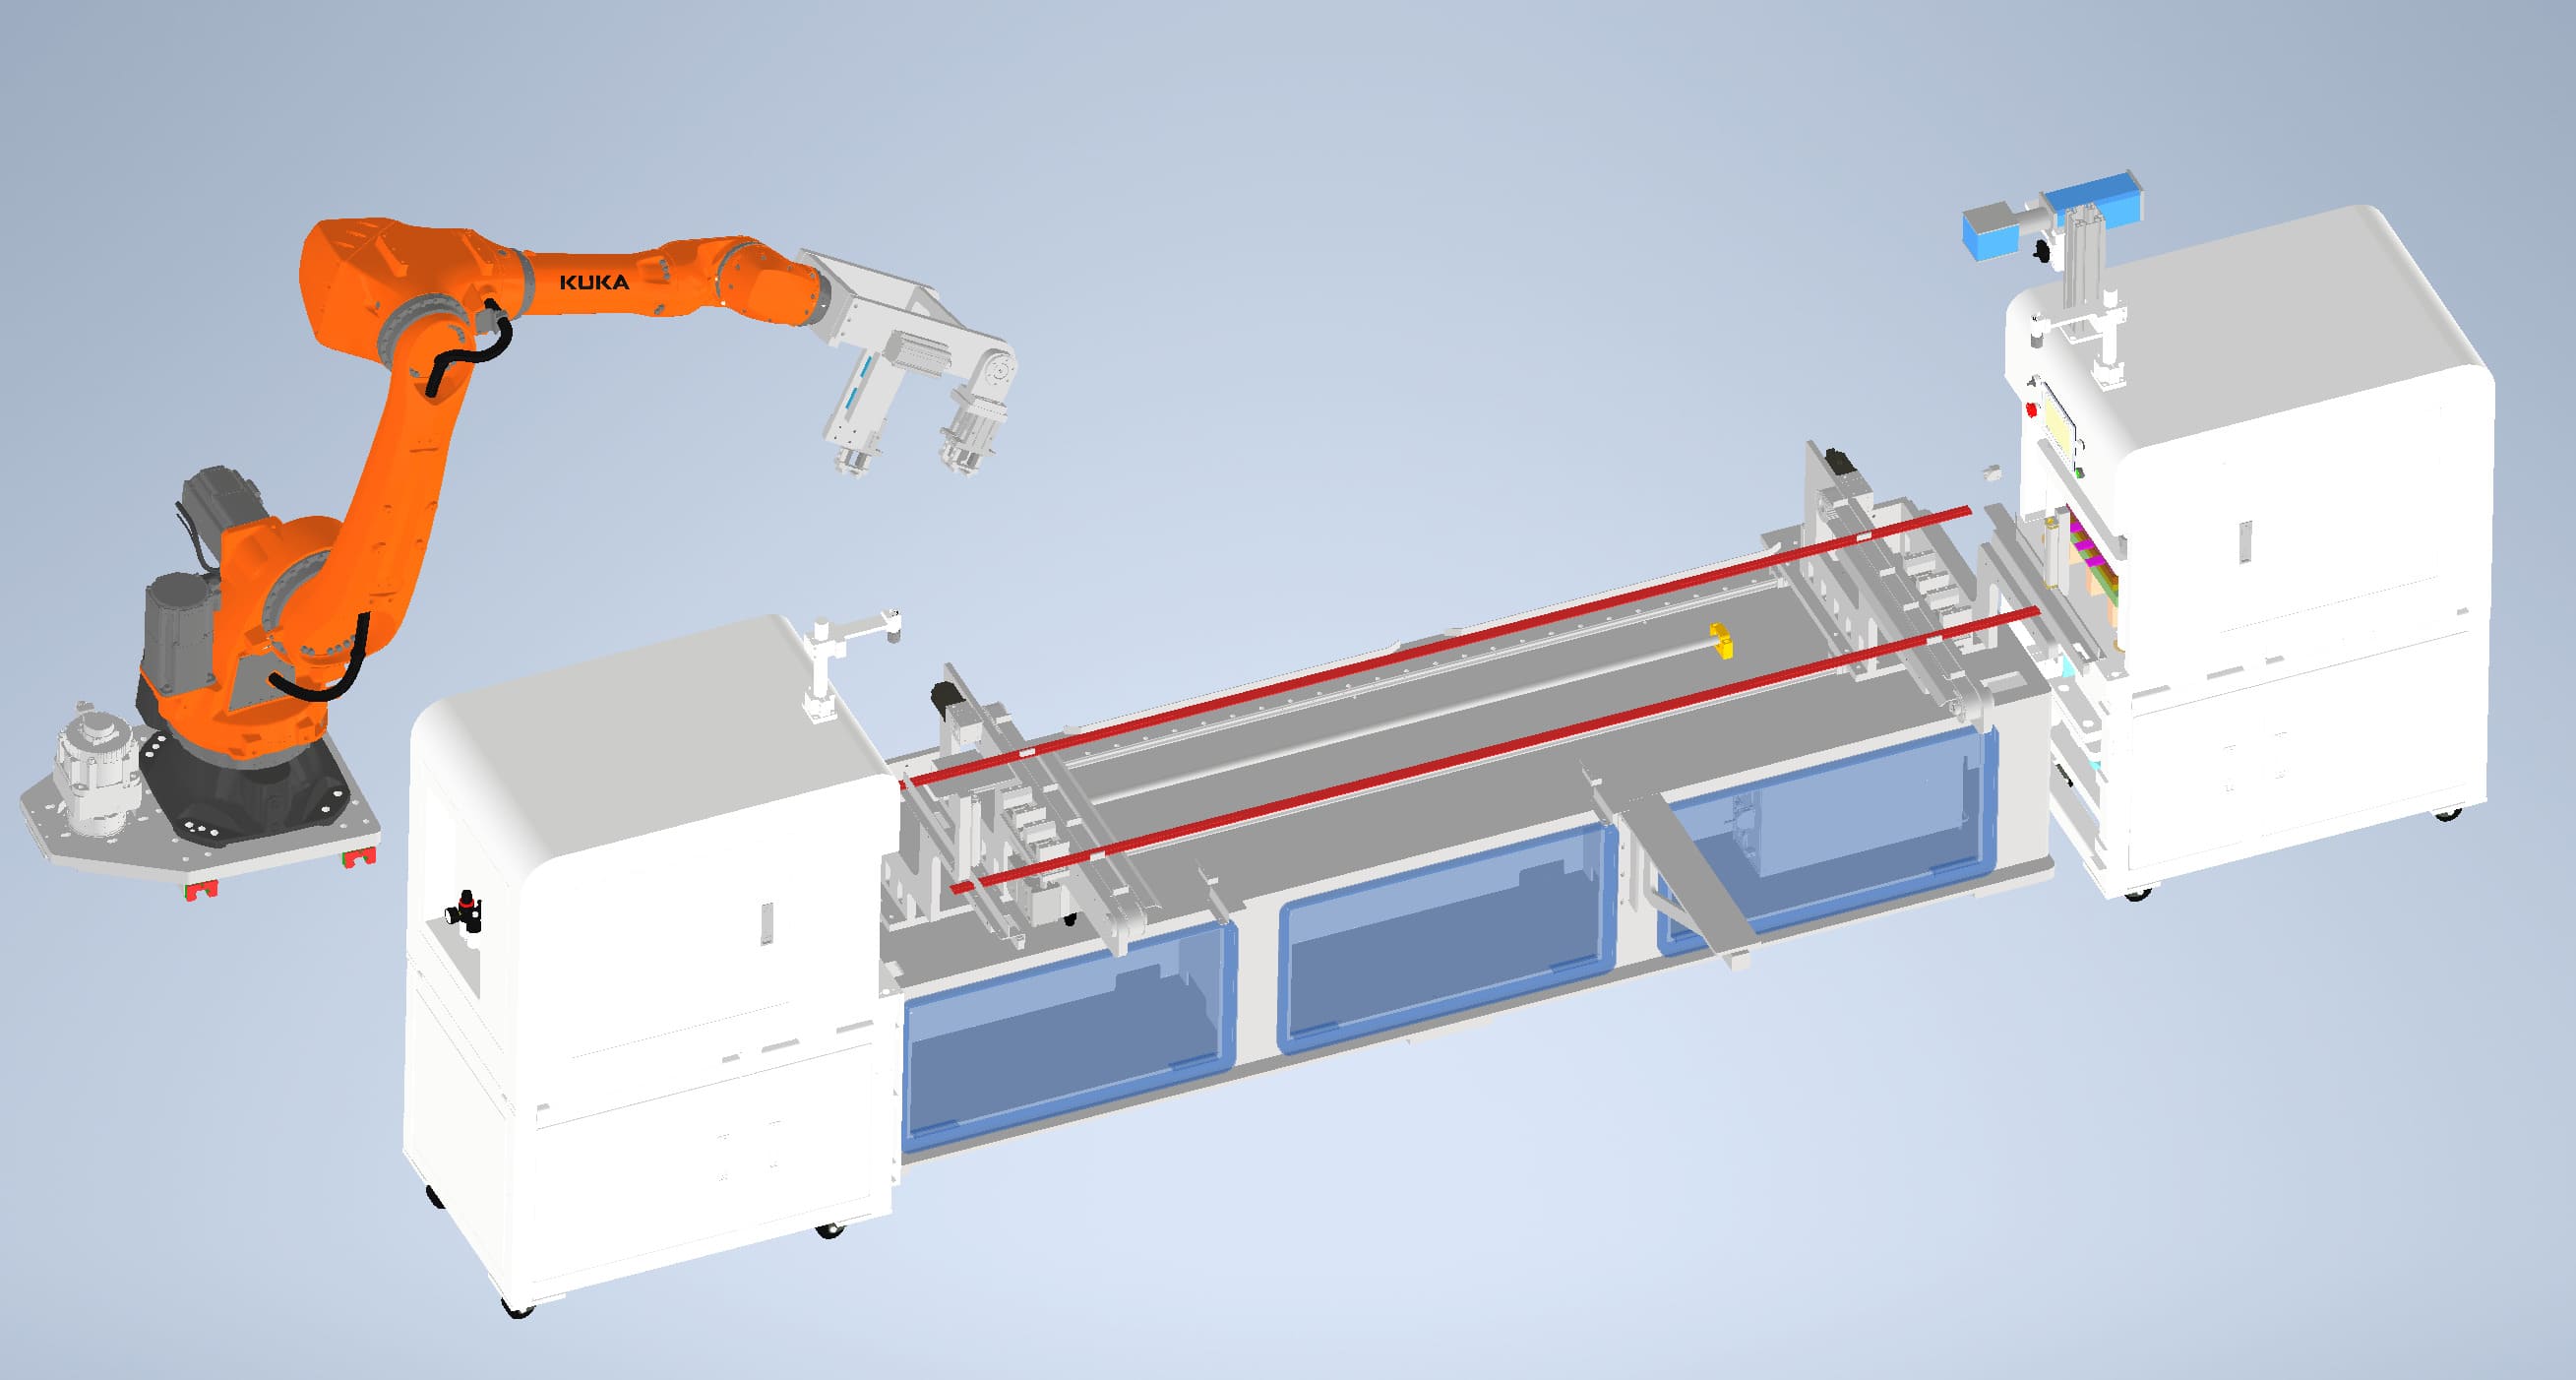
このラインは、直線加工と切断、両端剥離、両端打孔、バリ取り、清掃、端子溶接、曲げ、修正、ロボットによる移送を連続生産チェーンに統合しています。
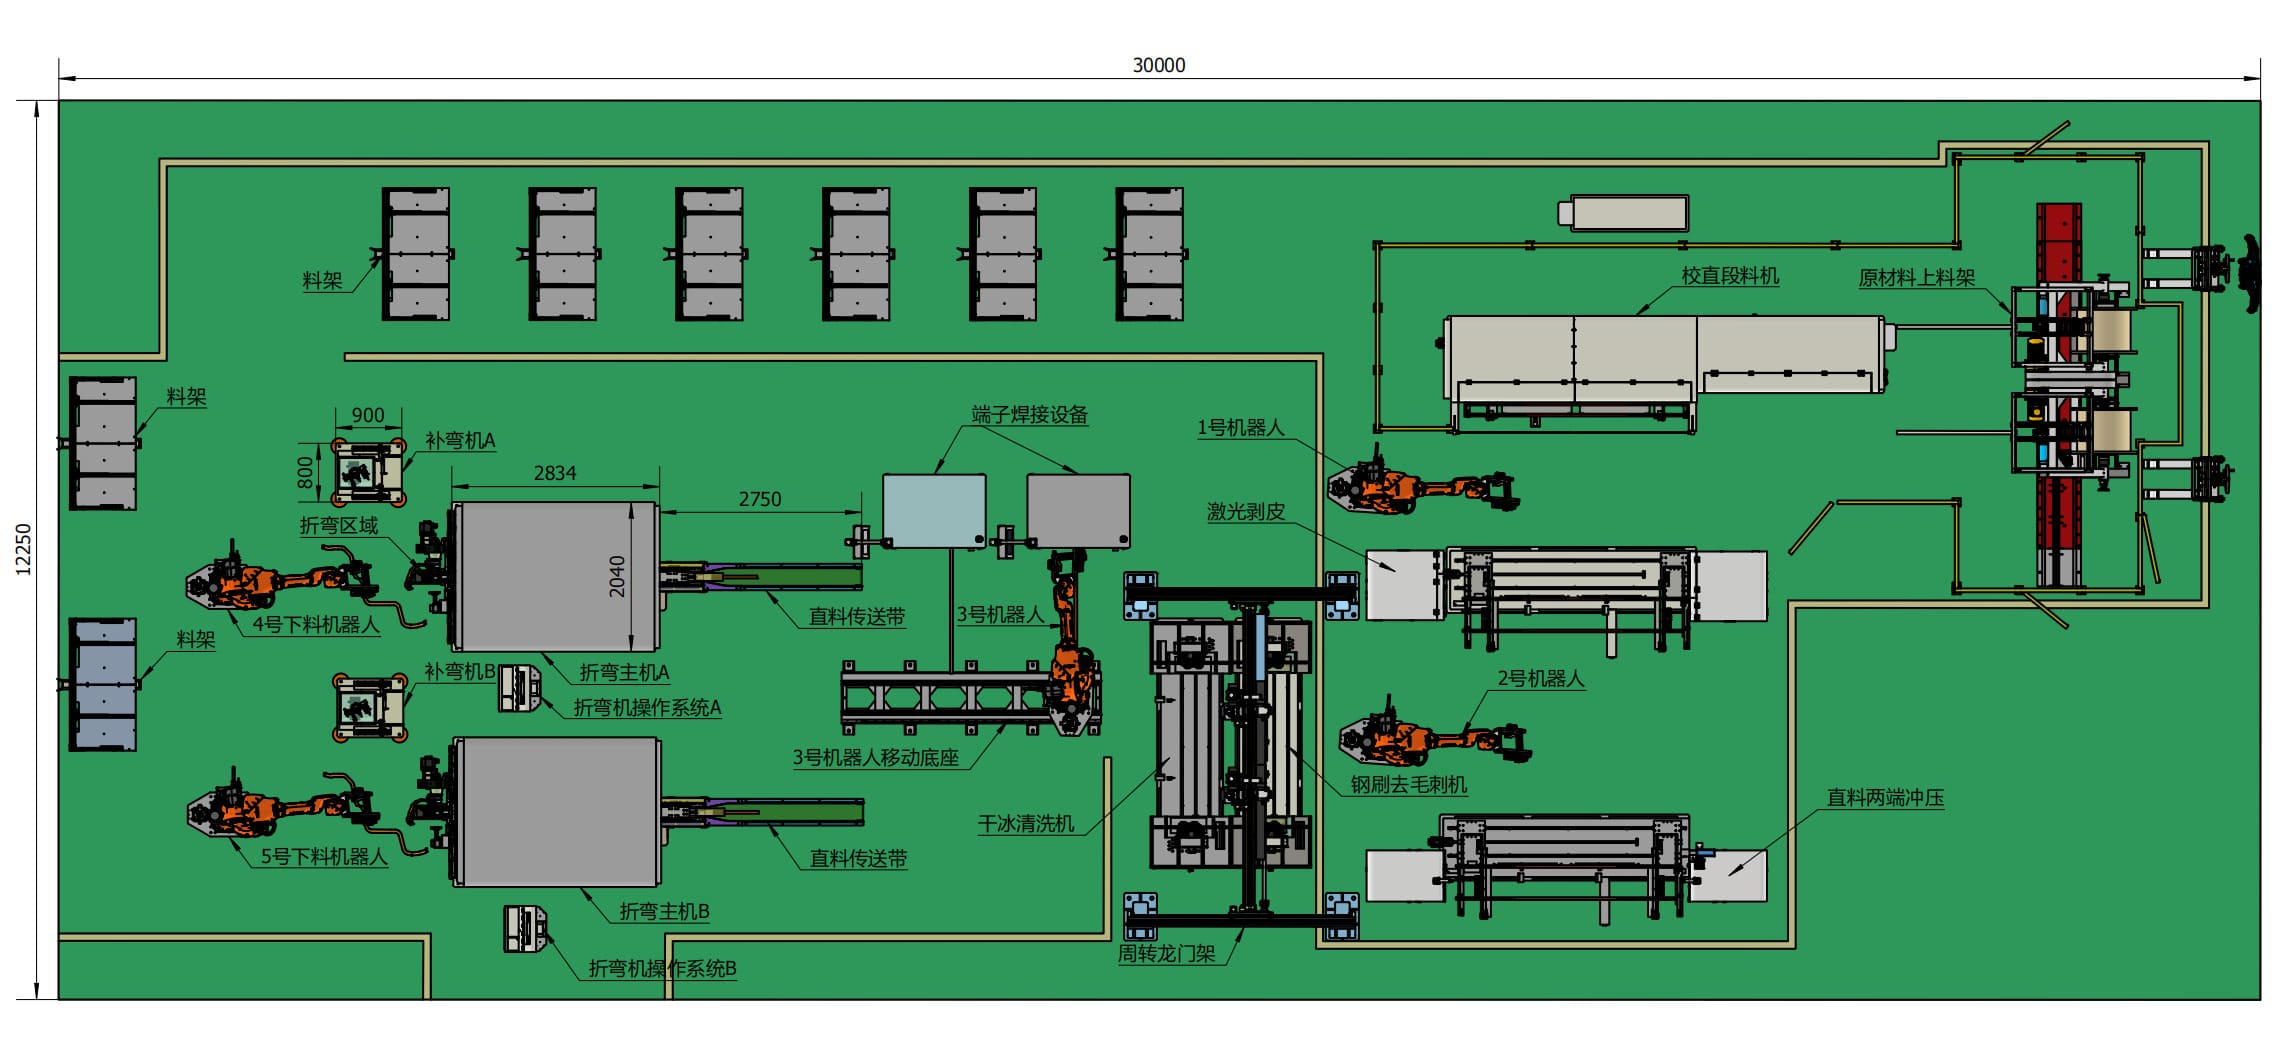
機器ステーションと設置場所
フットプリント
367.5m²
長さ30m×幅12.25m
生産工程
1. 完全な処理ステップ
01
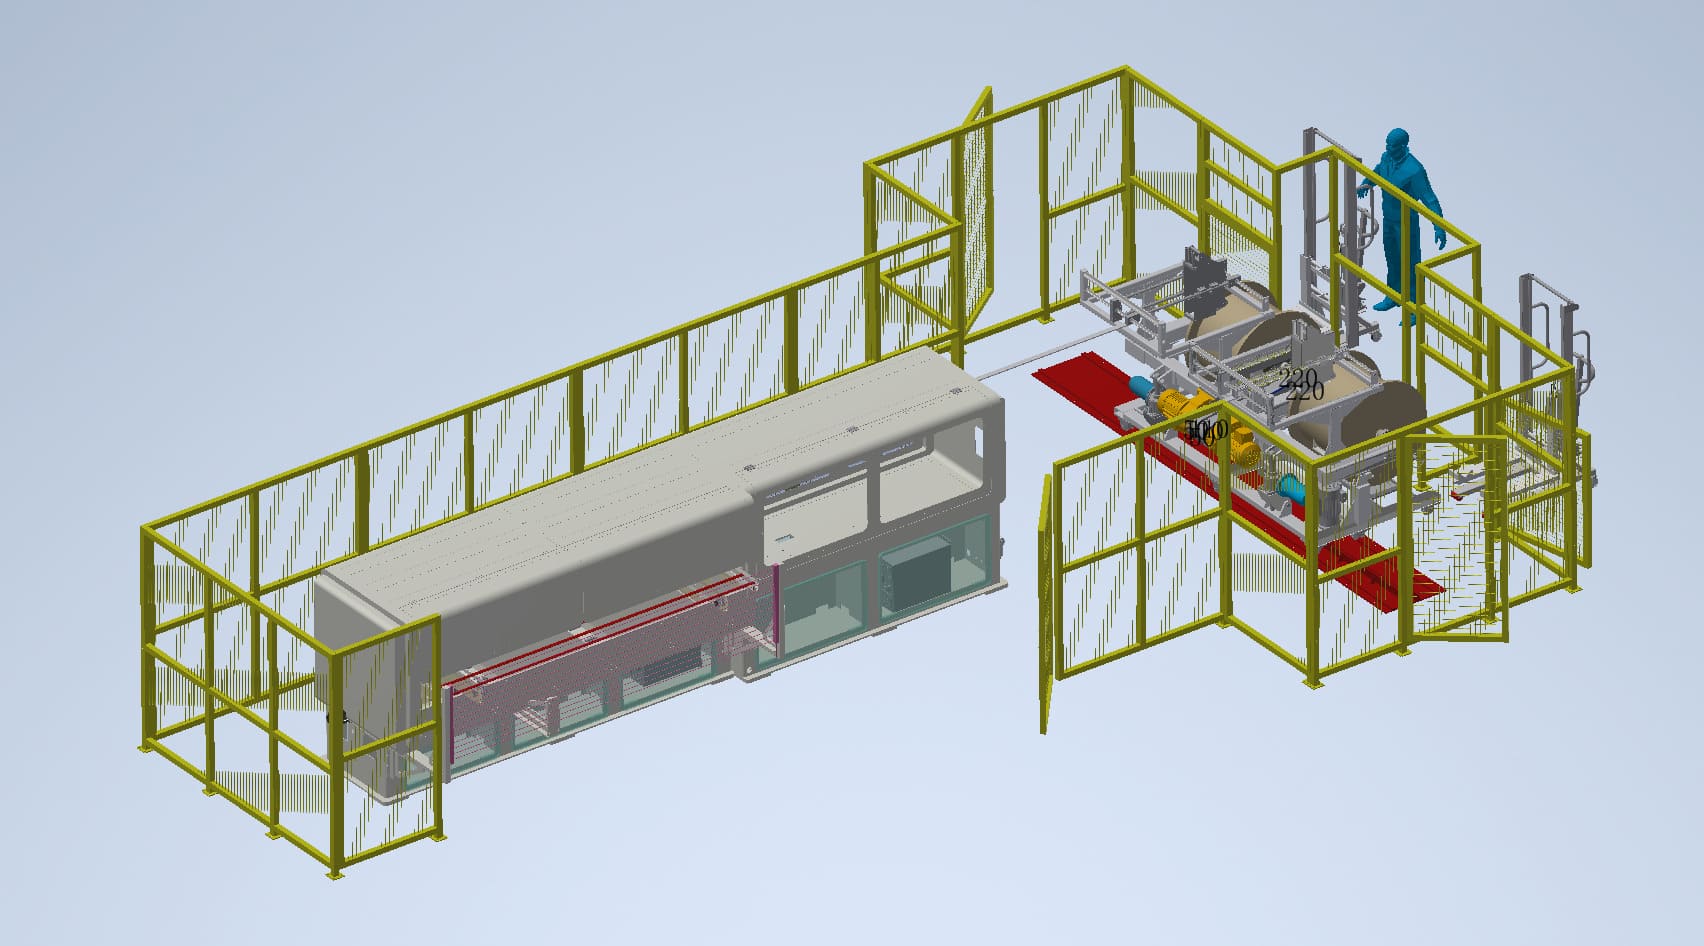
手動コイルローディング
生の銅またはアルミニウムコイルは手動で生産ラインに積み込み、連続送料を行います。
02
まっすぐに、切断、マーキング
コイルは精密な直線加工、長さ切断、マーキングを行うためにまっすぐに加工・切断される機械に入ります。
03
ストリッピングステーションへのロボット転送
ロボットは切断された部分を拾い上げ、正確に剥離機の器具に挿入します。
04
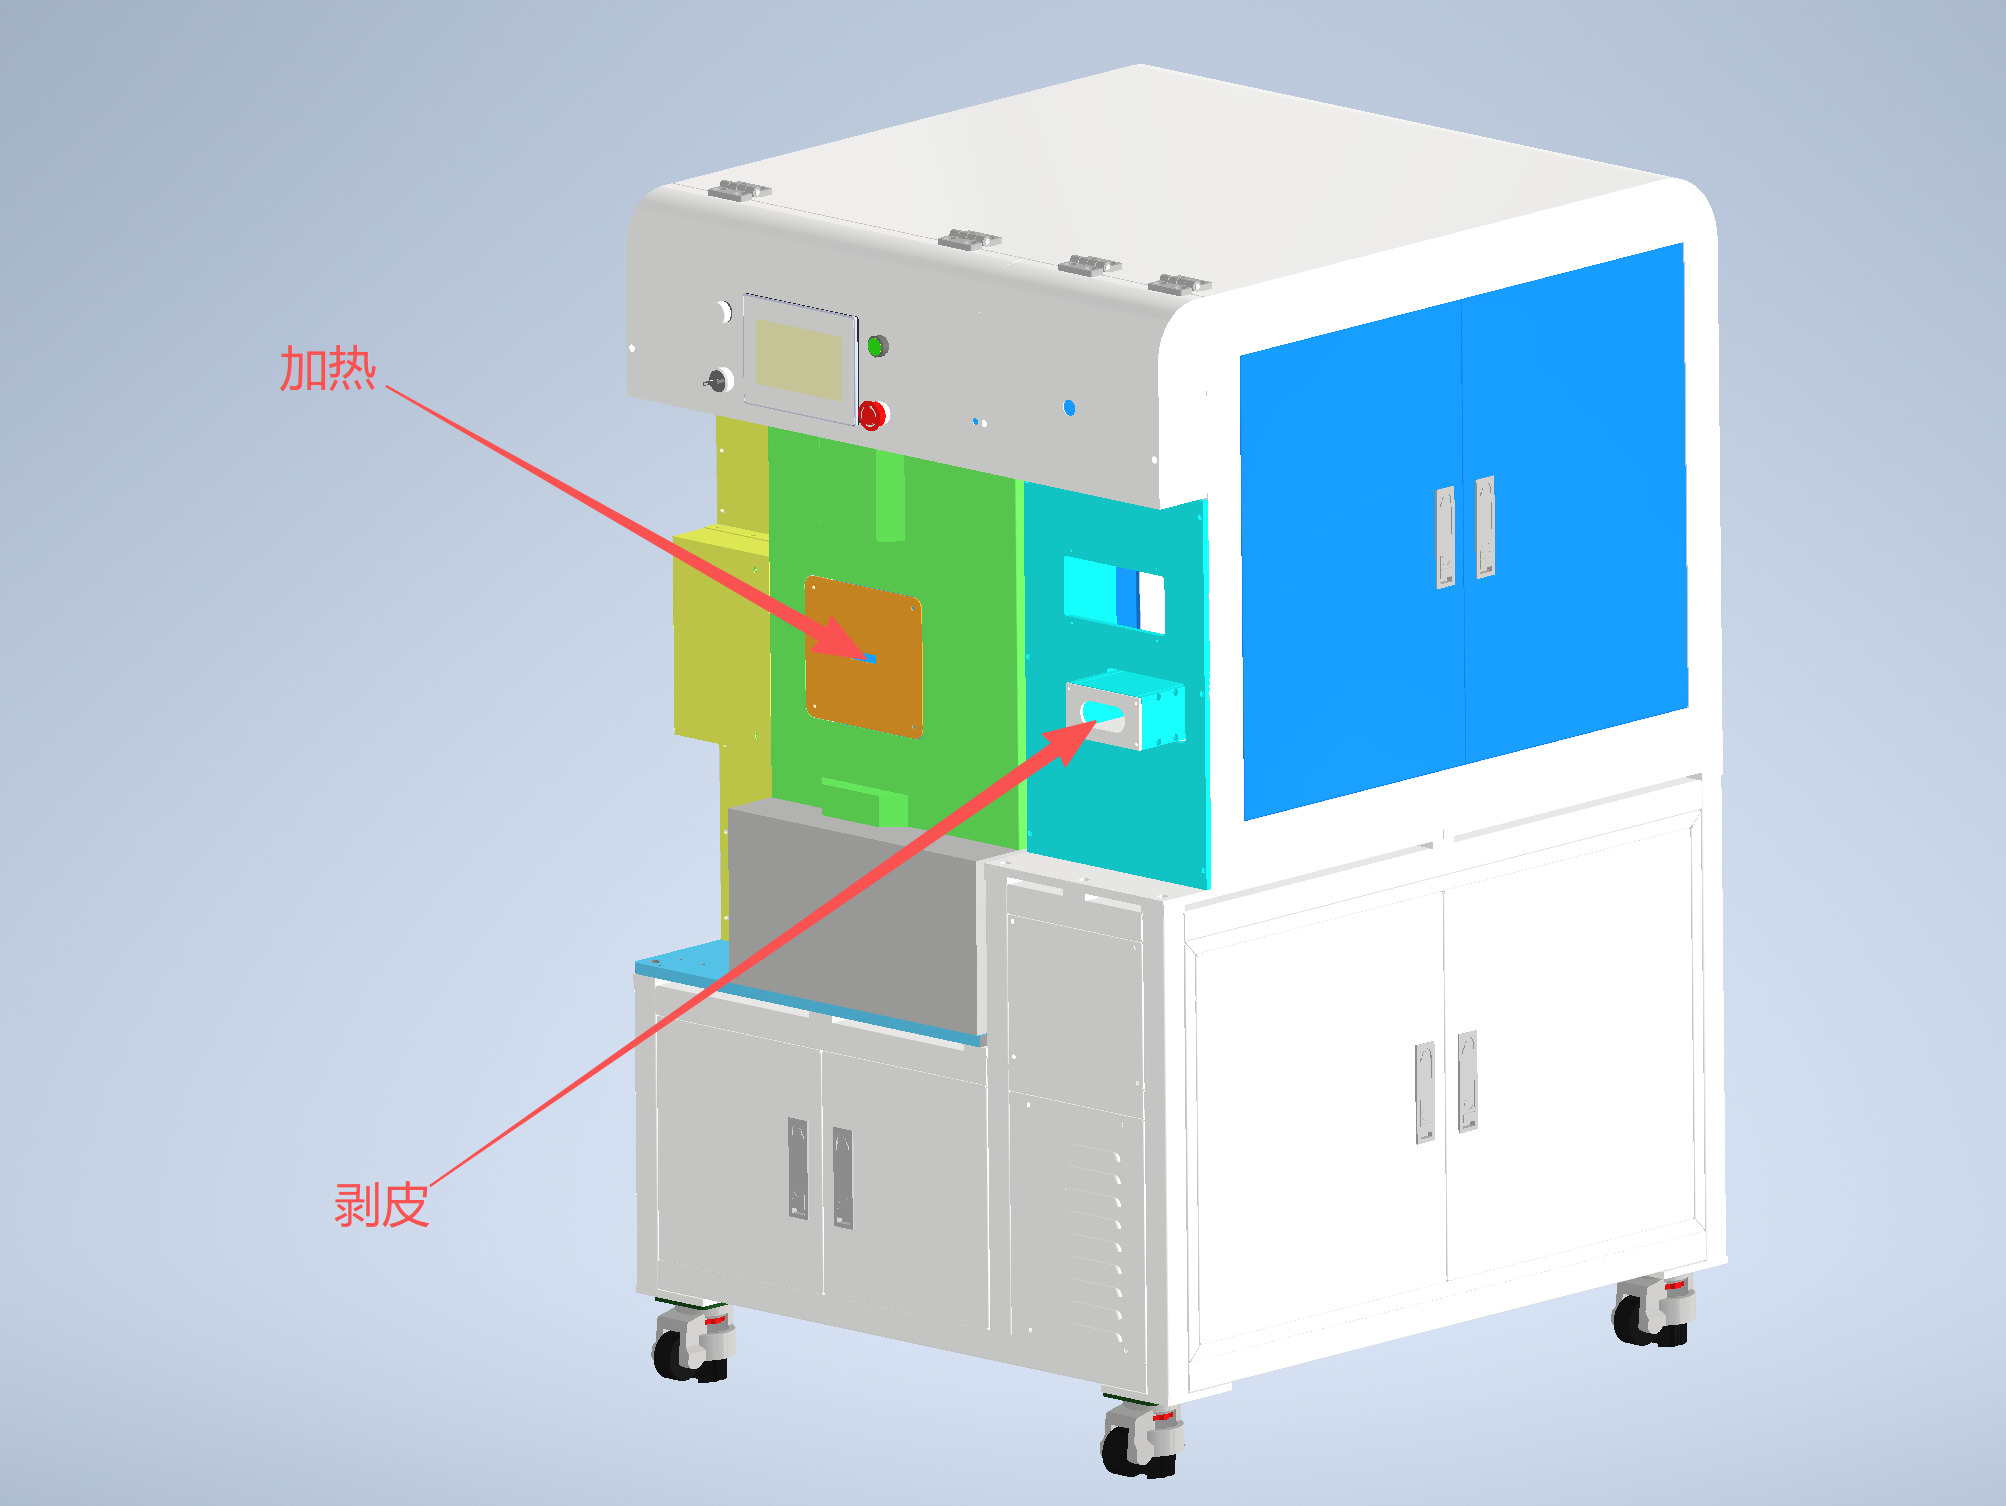
同時両端ストリッピング
両端は加熱され機械的に剥がされ、必要な導電面が露出します。
05
パンチングステーションへのロボット転送
ロボットは剥がれたバスバー部分を両端パンチング器具に移します。
06
コアプロセス
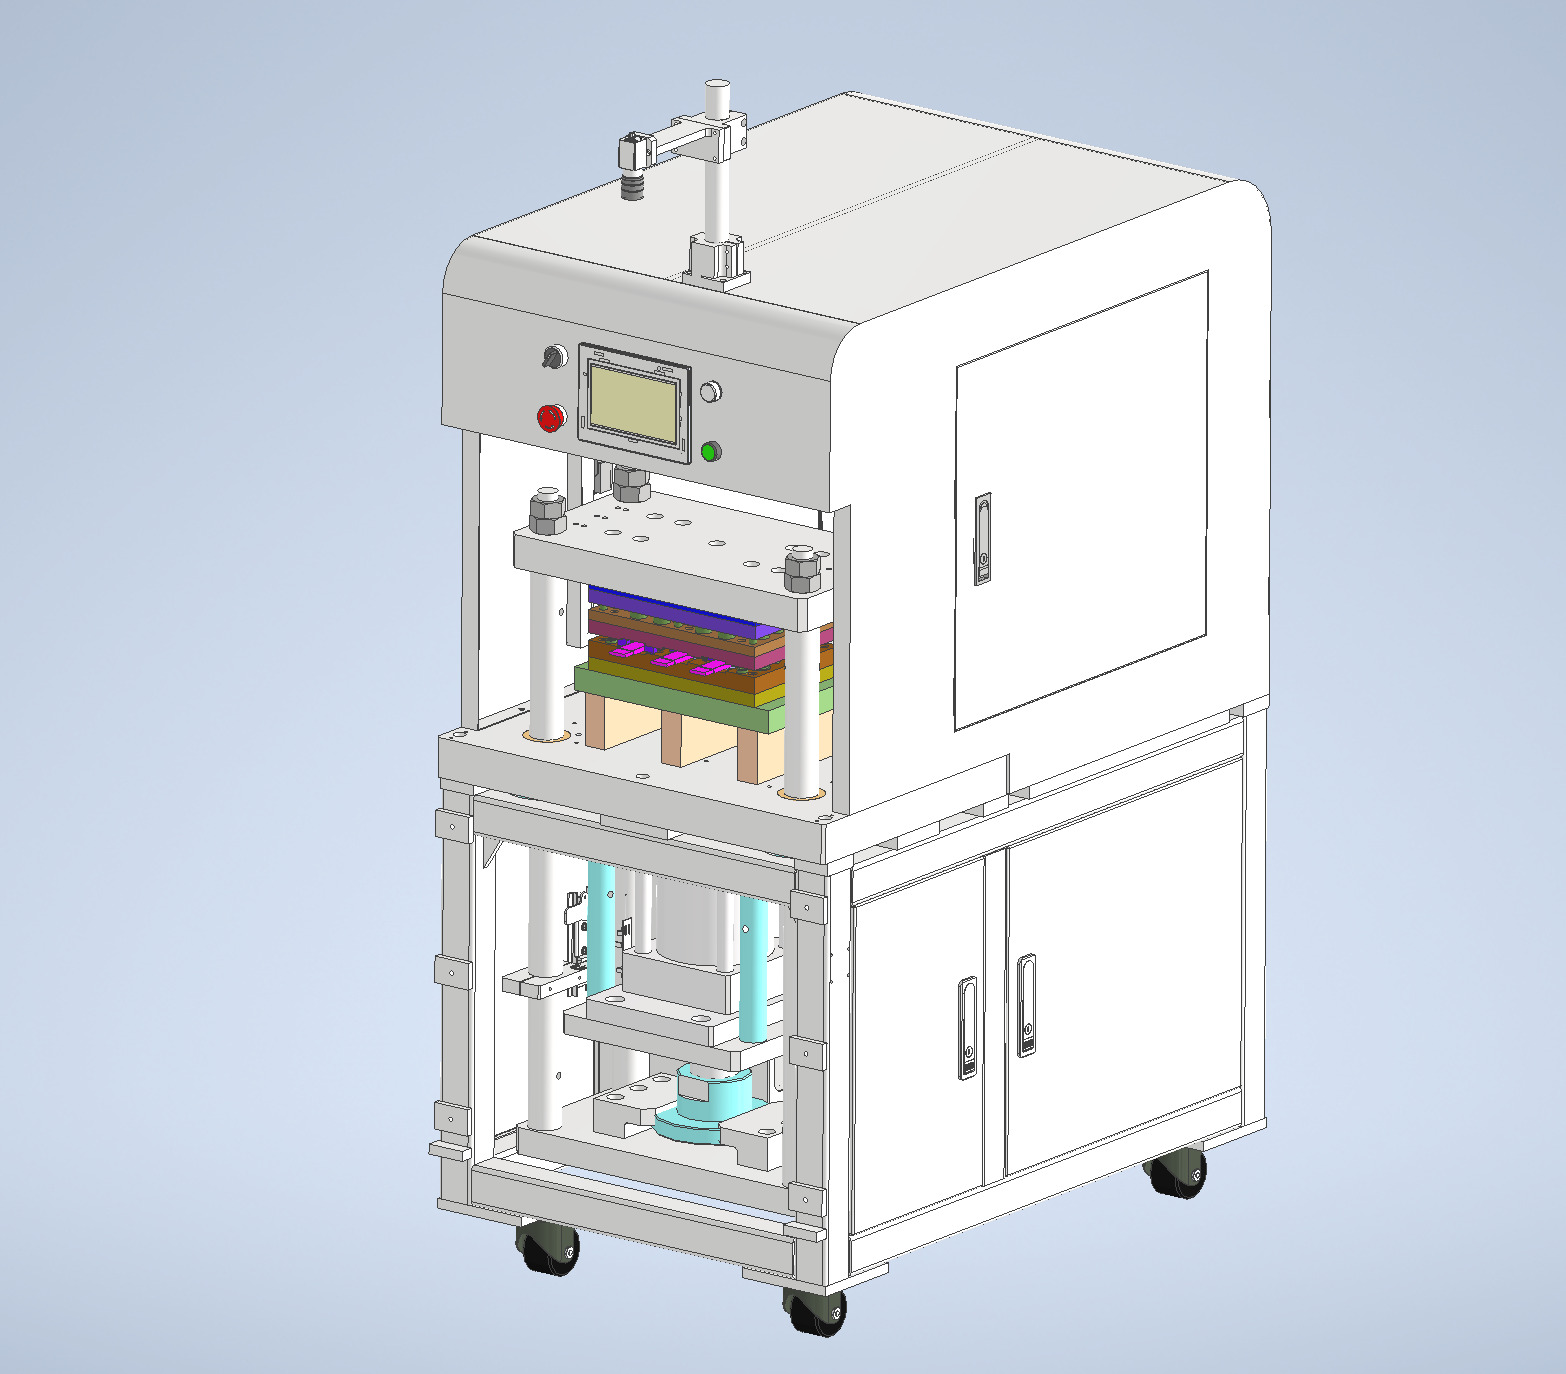
同時両端パンチングとエッジトリミング
両端はバスバーの形状に合わせてパンチ加工とトリミングが施されています。
07
デバリングステーションへのロボット移送
ロボットはパンチ部分をスチールブラシのデバリングステーションに移動させ、エッジ処理を行います。
08
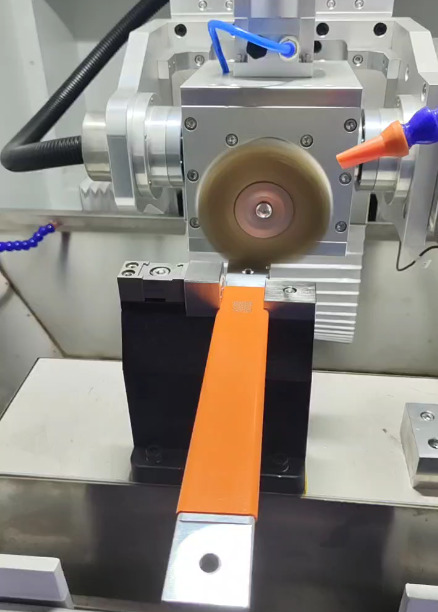
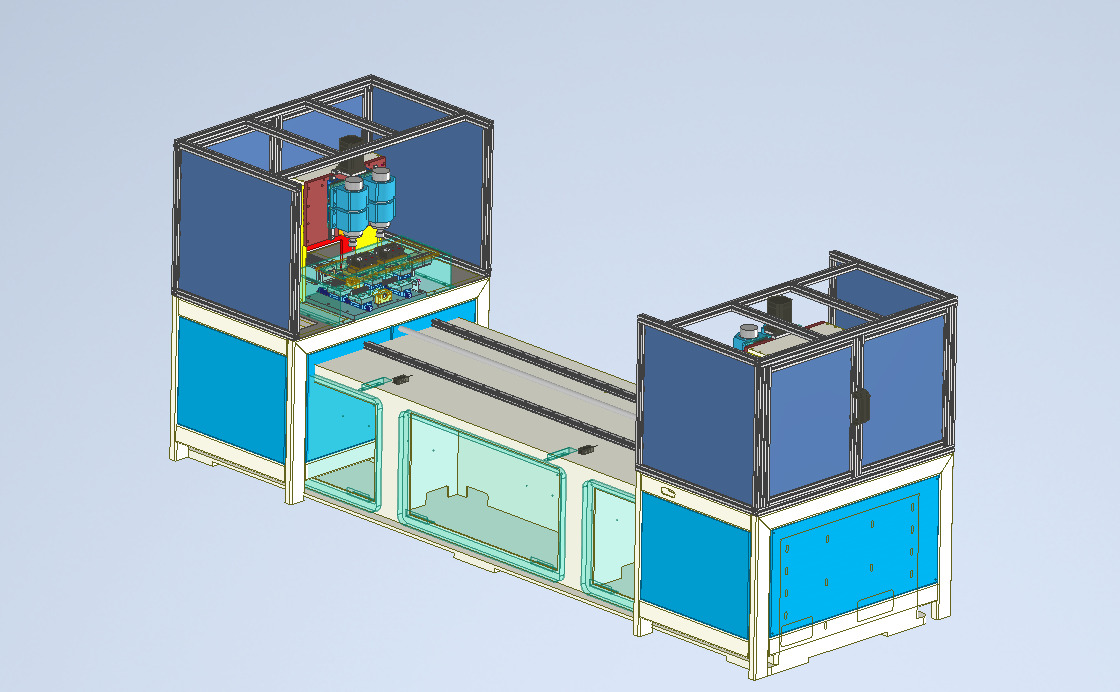
四面バリア除去
両端は四面で処理され、バリを除去し、準備された表面の品質を向上させます。
09
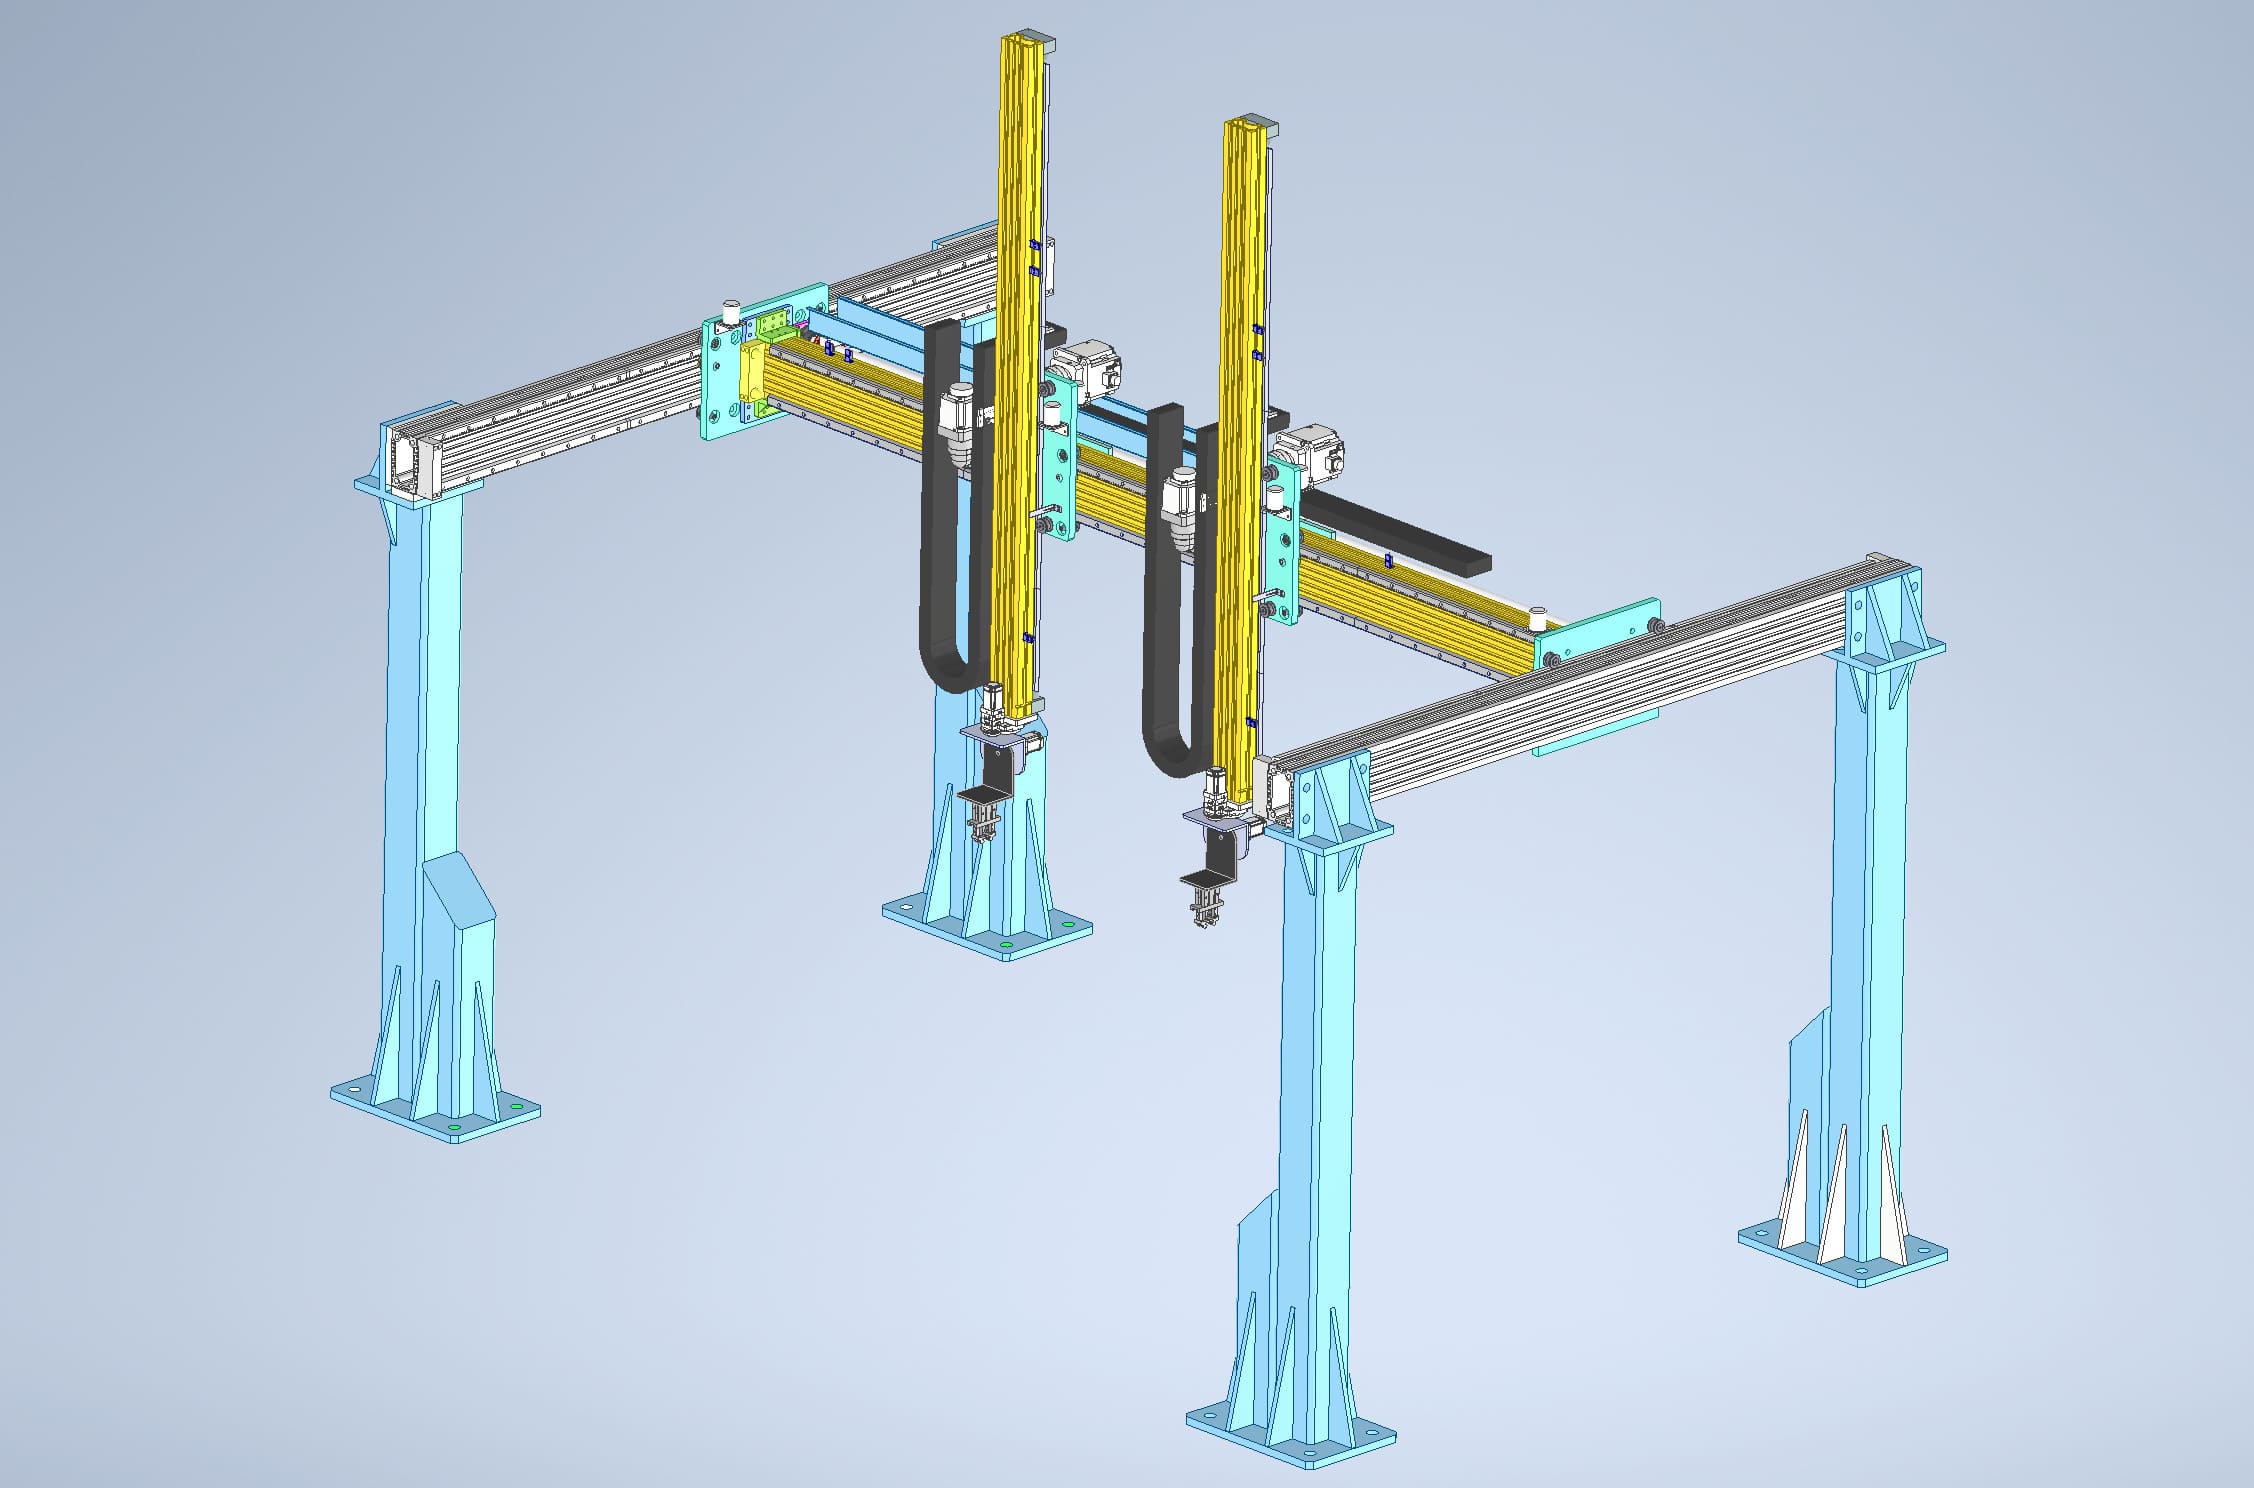
ガントリーから清掃ステーションへの移送
バリ取りが終わった後、ガントリーはバスバー部分を清掃機器に移します。
10
四面面クリーニング
露出した端部は四方を清掃し、ターミナル溶接のためのきれいな表面を準備します。
11
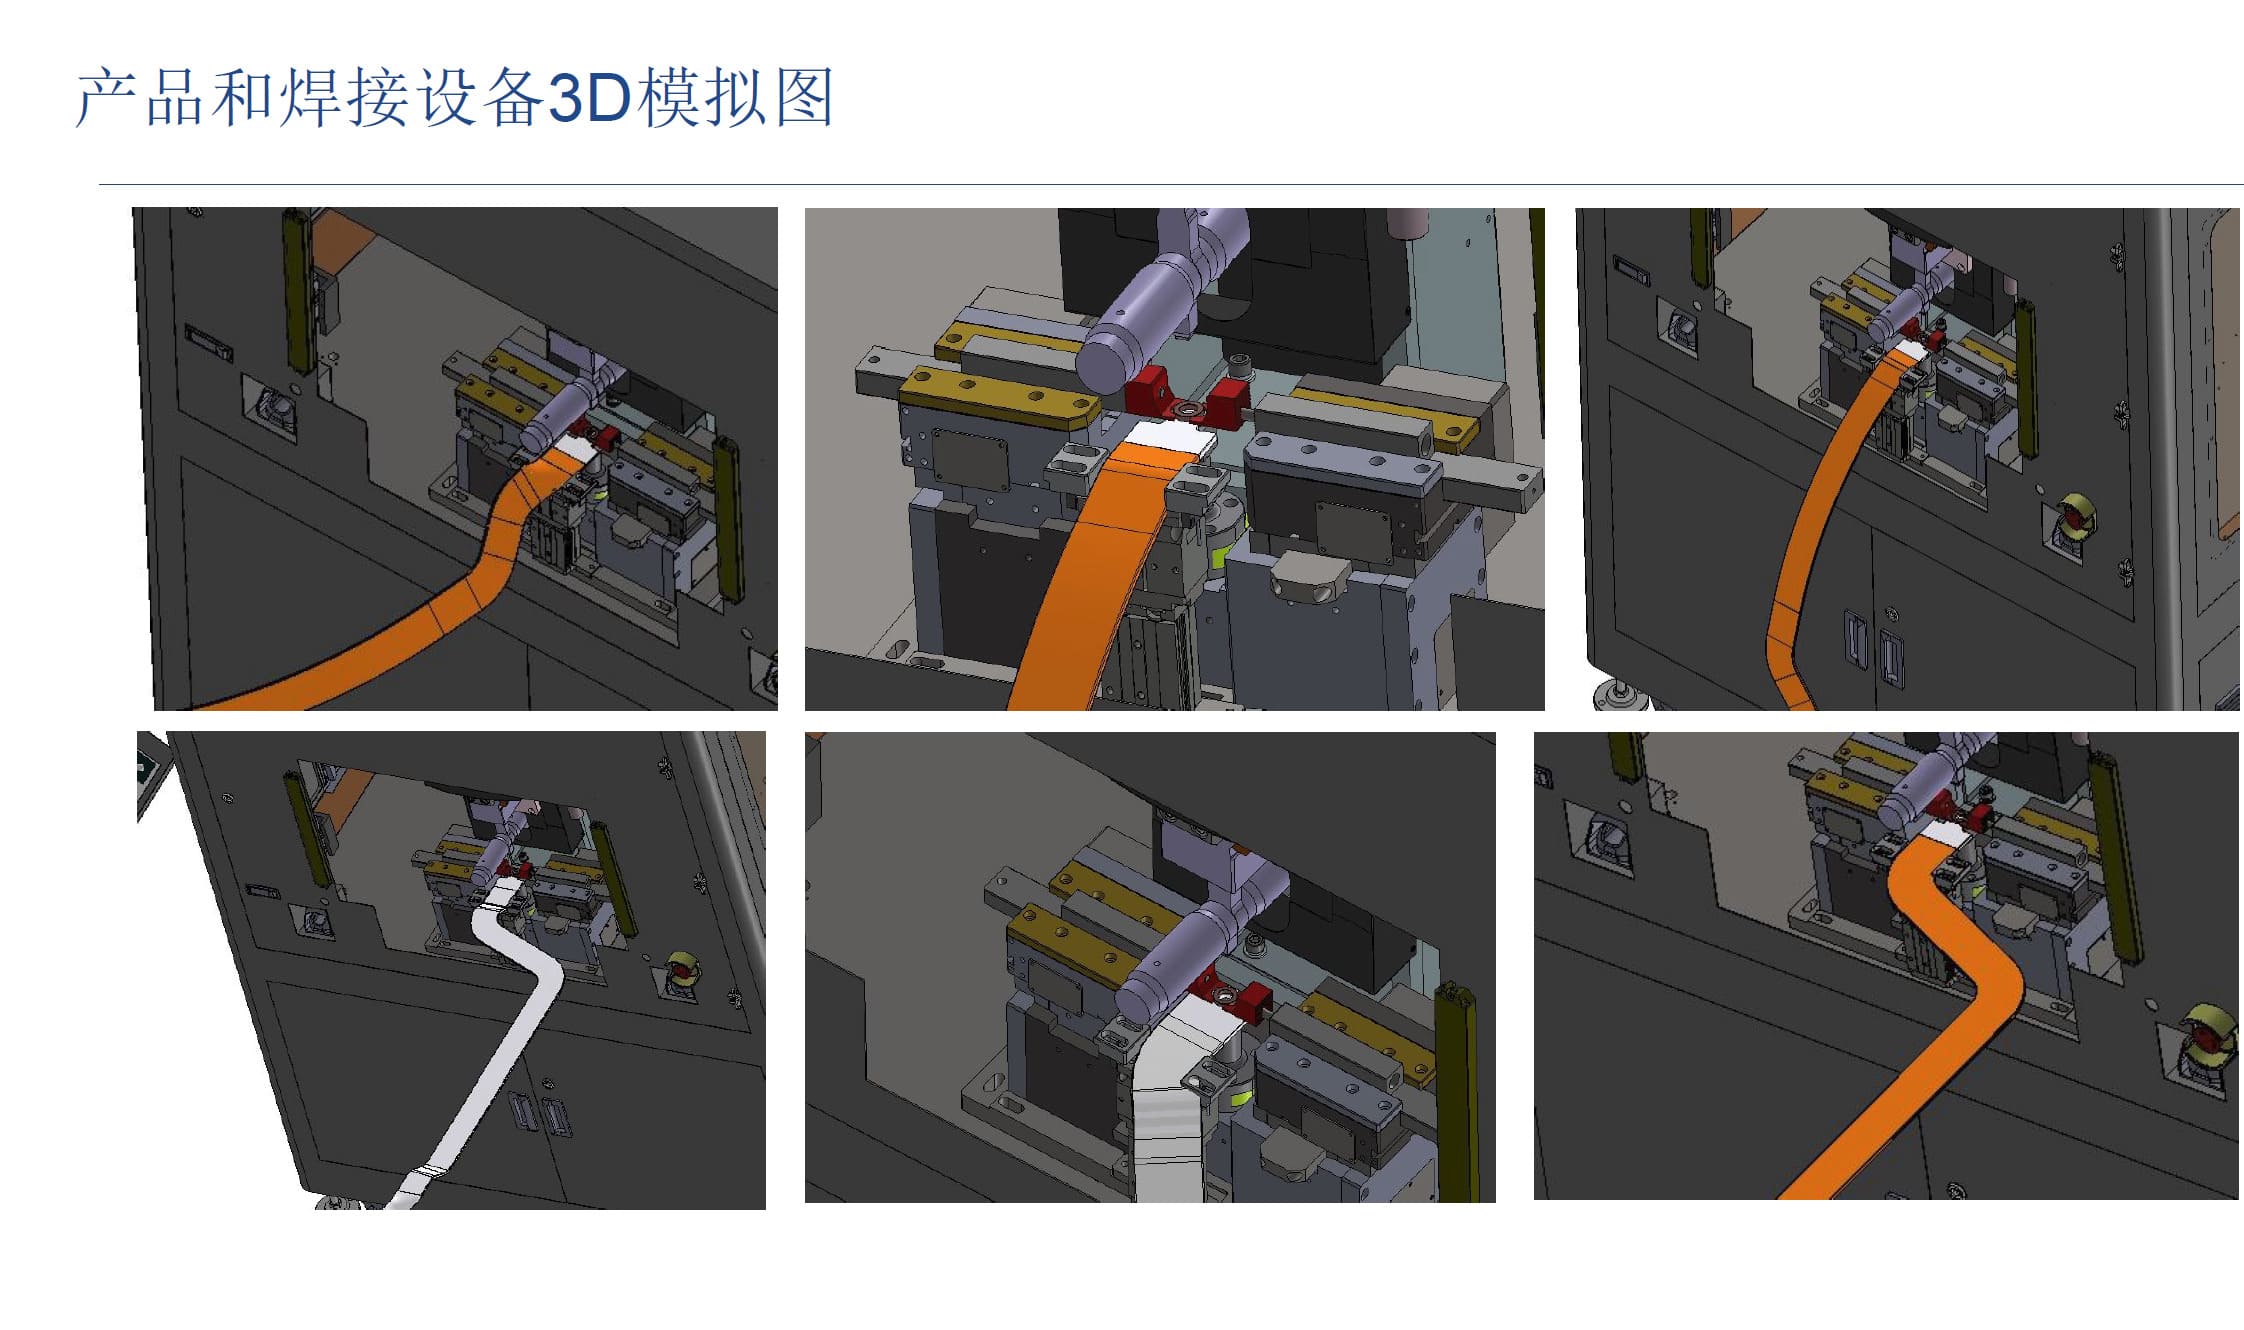
ターミナル溶接へのロボット移送
洗浄された部分は端子溶接ステーションに移され、端端端子接合を行います。
12
コアプロセス
ターミナル溶接とロボットの位置決め
端子はバスバーの端に溶接され、ロボットの7軸が動いて反対側の溶接作業を完了します。
13
曲げ機械への転属
溶接後、ロボットは断面を曲げステーションに移し、三次元成形を行います。
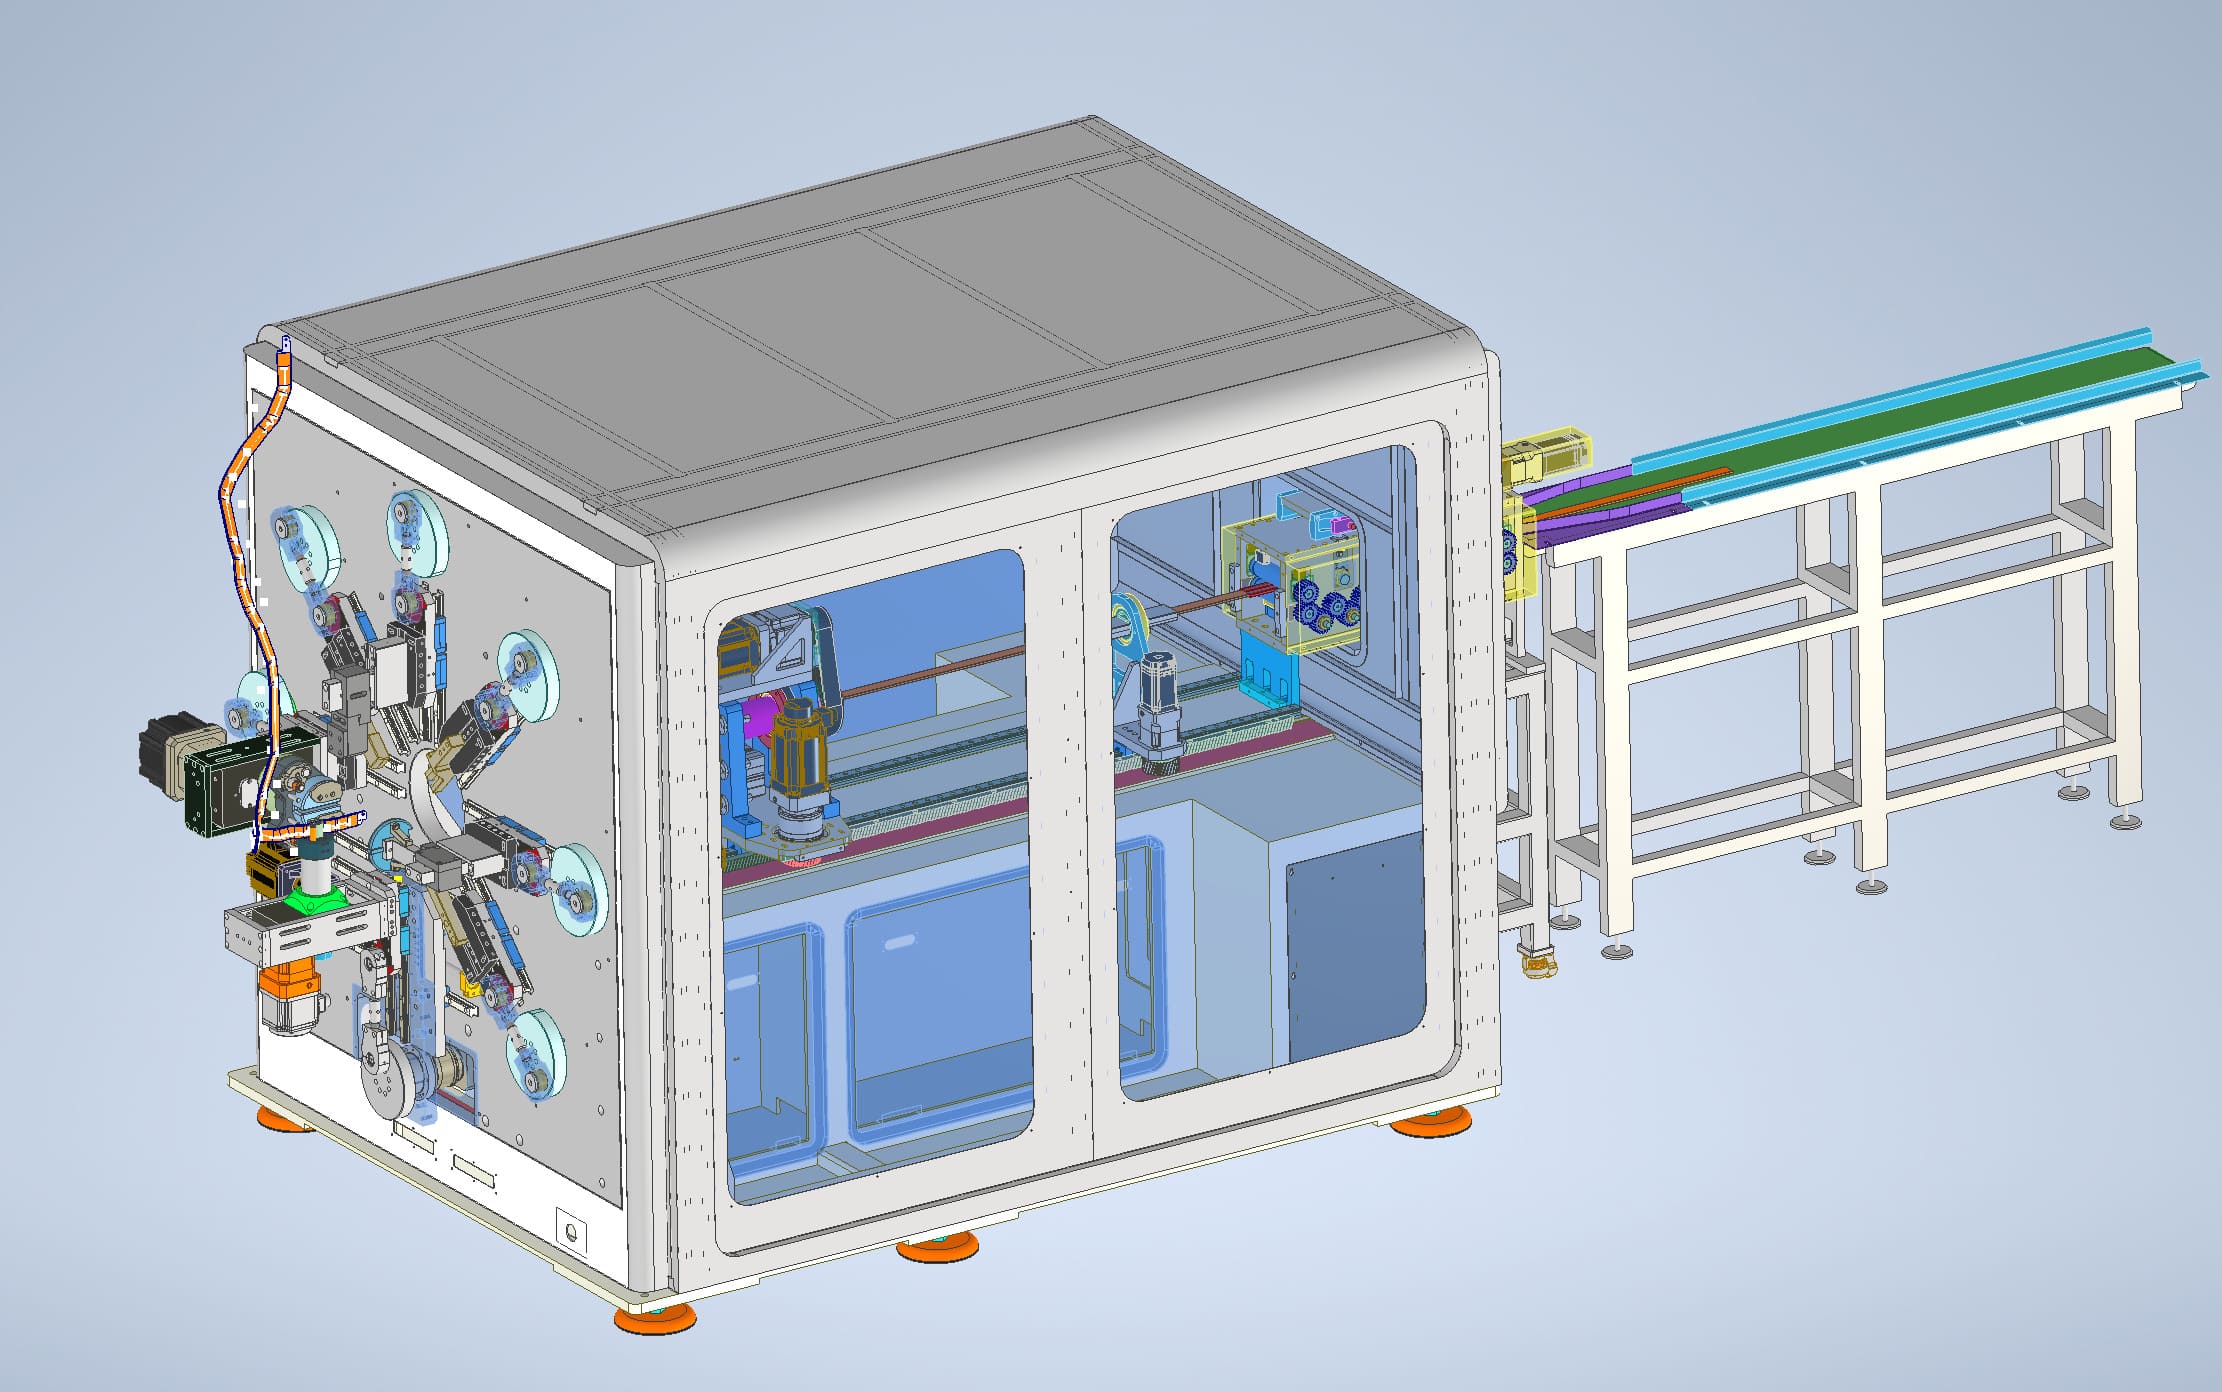
14
バスバー断面曲げ
溶接部分は指定された形状と空間プロファイルに合わせて曲げられます。
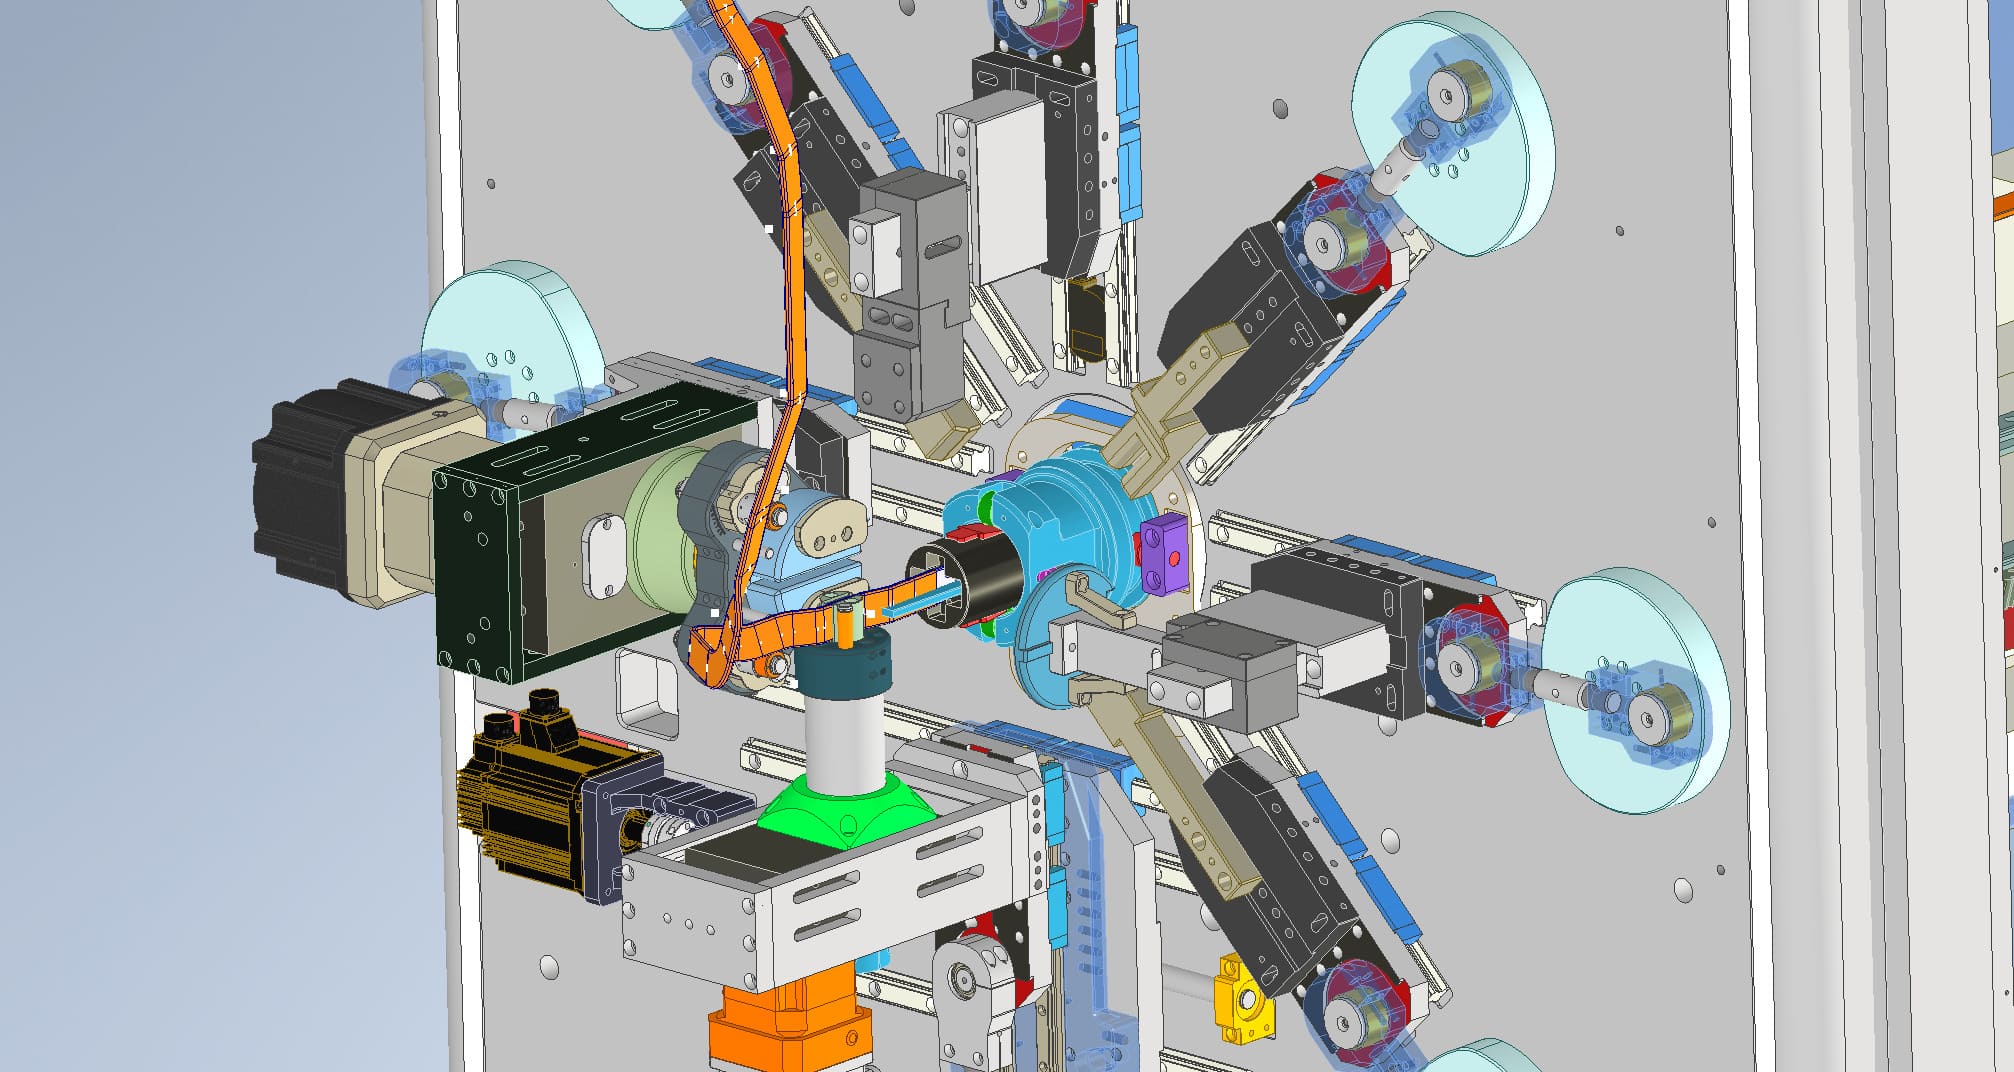
15
最終訂正
成形された断面は、最終寸法調整と形状修正のために補正機に入れられ、その後荷降ろしを行います。
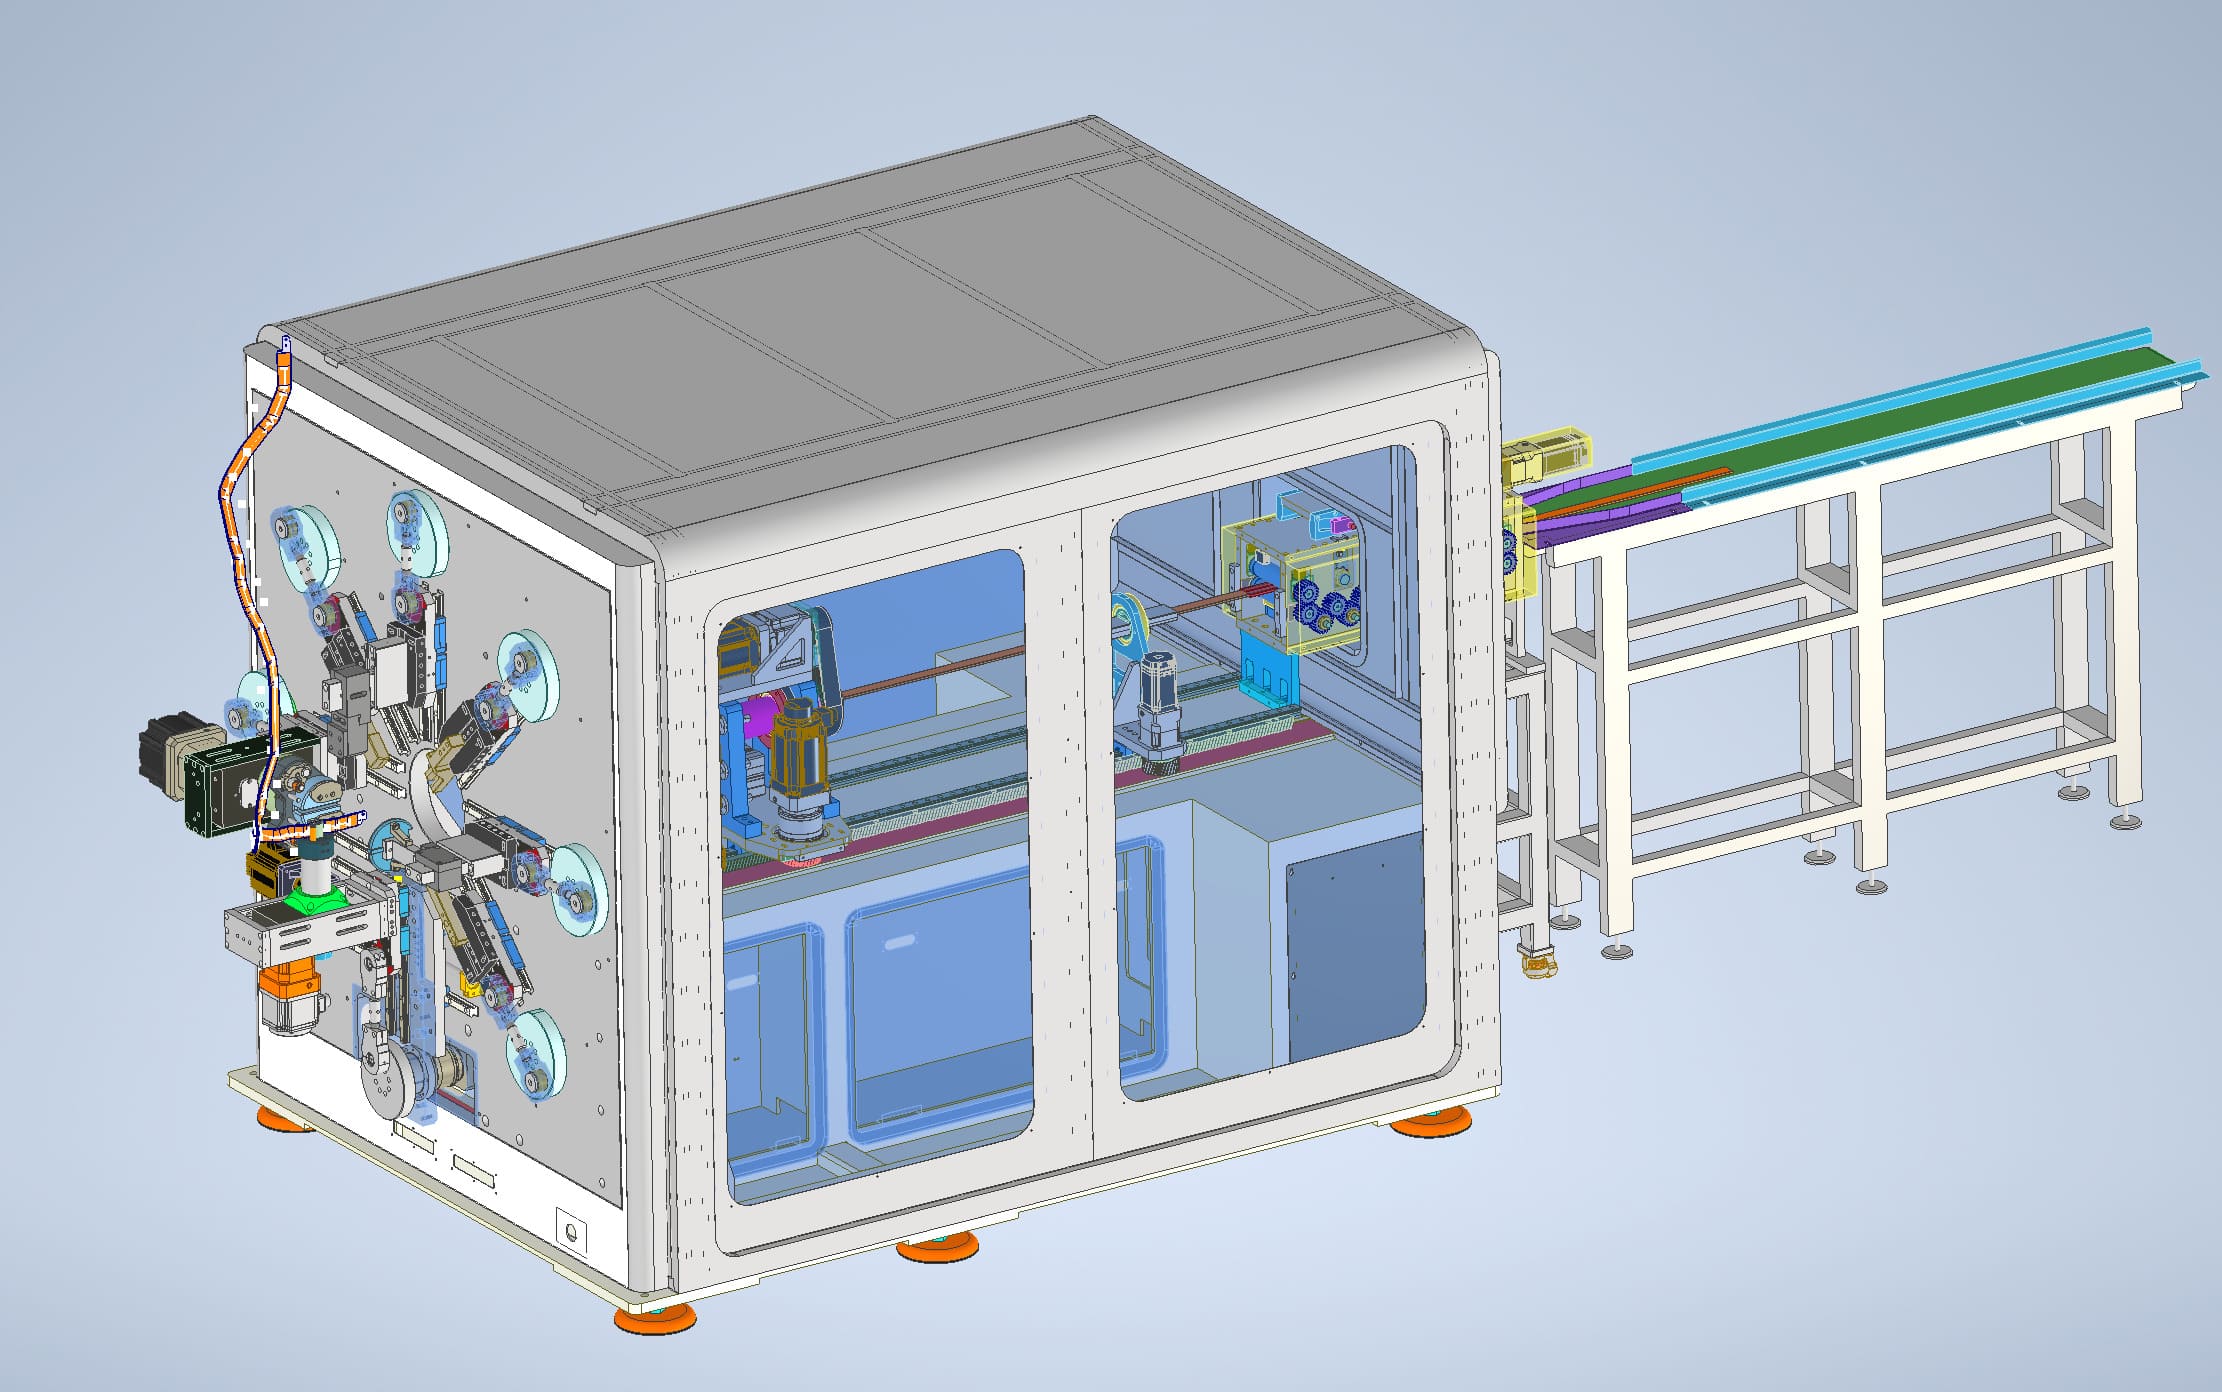
16
完成品の荷降ろしと保管
ロボットは完成したバスバーを拾い上げ、完成品ラックに設置し、回収と下流の取り扱いを行います。
コア装備
2. コア機器構成
まっすぐに加工・切断する機械
コイルフィードのバスバーをまっすぐにし、送り込み、切断し、マーキングします。
厚さ 2–6 mm |幅 15–40 mm |長さ:800–3000 mm
両端剥離機
銅/アルミニウムのバスバーの両端を加熱し、機械的に剥がします。
厚さ 2–6 mm |幅 15–40 mm |ストリッピング長 10–100 mm
両端パンチングマシン
銅/アルミ製バスバーの両端をパンチし、エッジをトリムします。
パンチング厚さ 2–6 mm |幅 15–40 mm |プレス容量:60トン
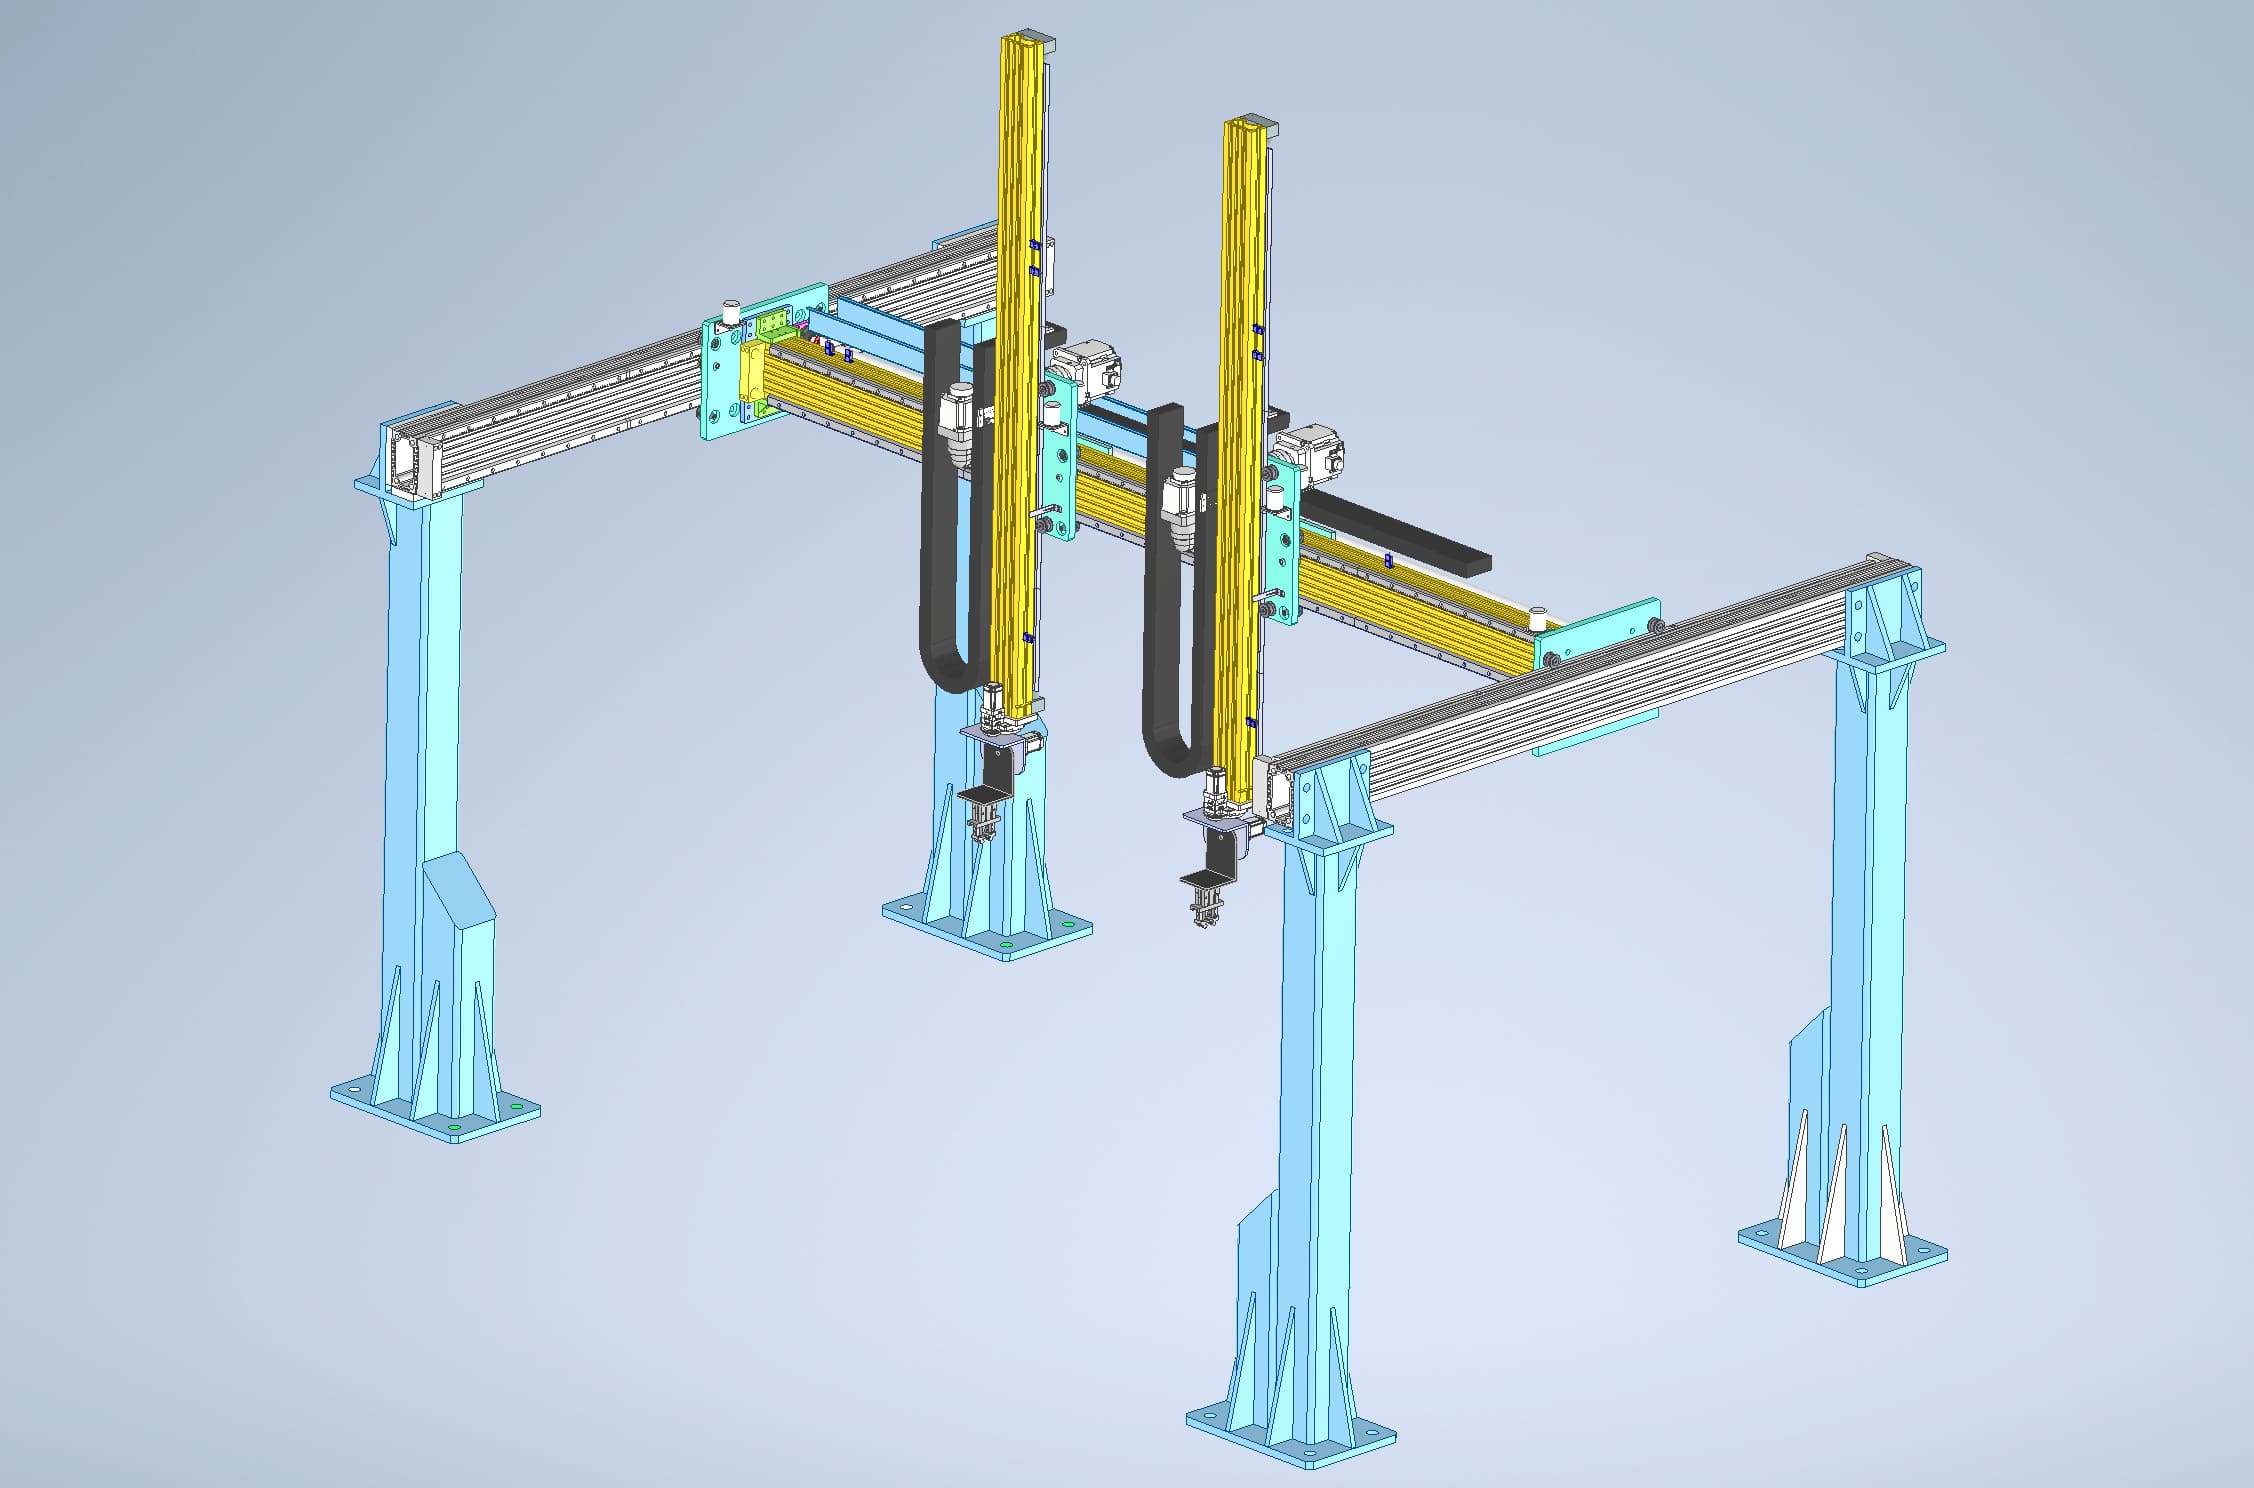
ガントリートランスファーシステム
デブリングマシンとドライアイスクリーニング機の間の中間移動に使用されます。
航行距離:X 2500 mm |Y軸 3200mm
ブラシデバリングマシン
銅/アルミニウムバスバーの両端で4面デバリ。
デバリング範囲:幅 20 mm |厚さ:60 mm
清掃機器
銅/アルミニウムバスバーの両端に四面洗浄処理を施しています。
クリーニング範囲:幅20mm |厚さ:60 mm
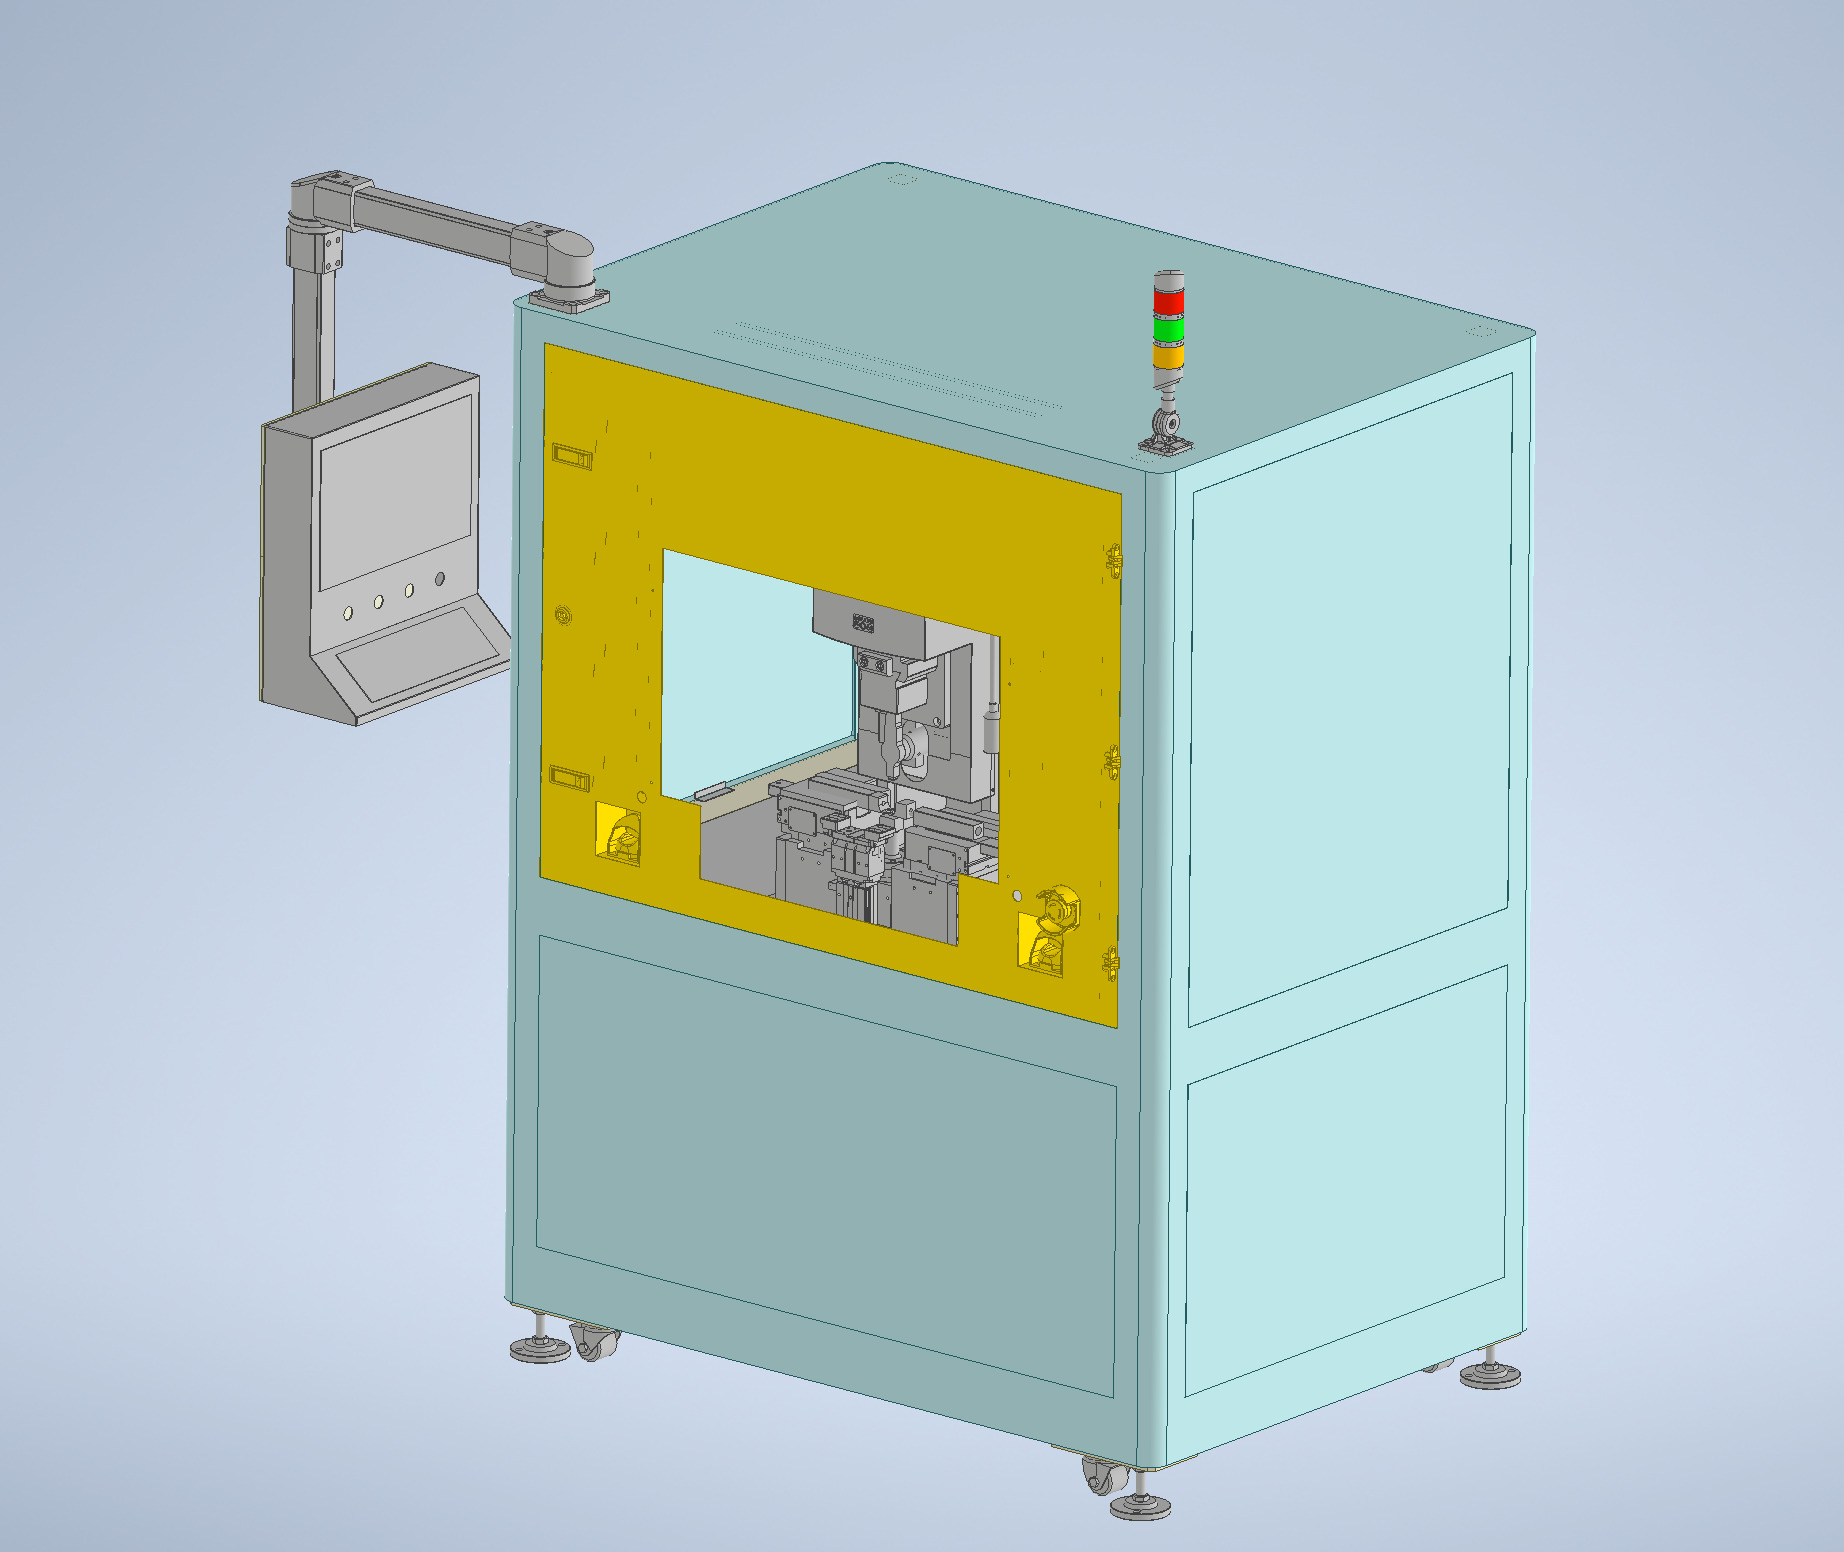
ターミナル溶接装置
銅/アルミニウムバスバーの両端に端子を溶接します。
カスタム治具は溶接の要件に応じて構成可能です。
曲げ機械
銅やアルミのバスバー部分を曲げます。
断面積 50–240 mm² |厚さ 2–6 mm |幅:15〜40mm
ライン構成
3. 統合ライン機器構成
| いいえ。 | 装備 | 数量。 | 軸 | ブランド | |
|---|---|---|---|---|---|
| 1 | まっすぐに加工・切断する機械 | 1 | 6軸 | ベイラン | |
| 2 | 両端剥離機 | 1 | 4軸 | ベイラン | |
| 3 | 両端パンチングマシン | 1 | 4軸 | ベイラン | |
| 4 | ブラシデバリングマシン | 1 | 6軸 | 深圳西刻 | |
| 5 | ドライアイスクリーニング機 | 1 | 2軸 | 紅旗インテリジェント | |
| 6 | ガントリートランスファーシステム | 1 | 3軸 | リタイ・マシナリー | |
| 7 | ターミナル溶接装置 | 2 | / | / | |
| 8 | 曲げ機械 | 2 | 13軸 | ベイラン | |
| 9 | 補正機 | 2 | 1軸 | ベイラン | |
| 10 | ロボット | 5 | 6軸 | イノバンス | |
| 11 | マテリアルラック | 2 | / | ベイラン |
出典:PPT 19ページ、「機器数量」および統合ライン機器リスト。
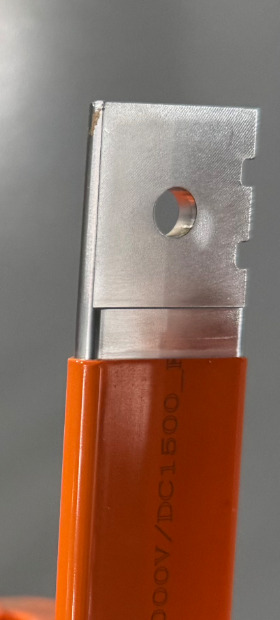
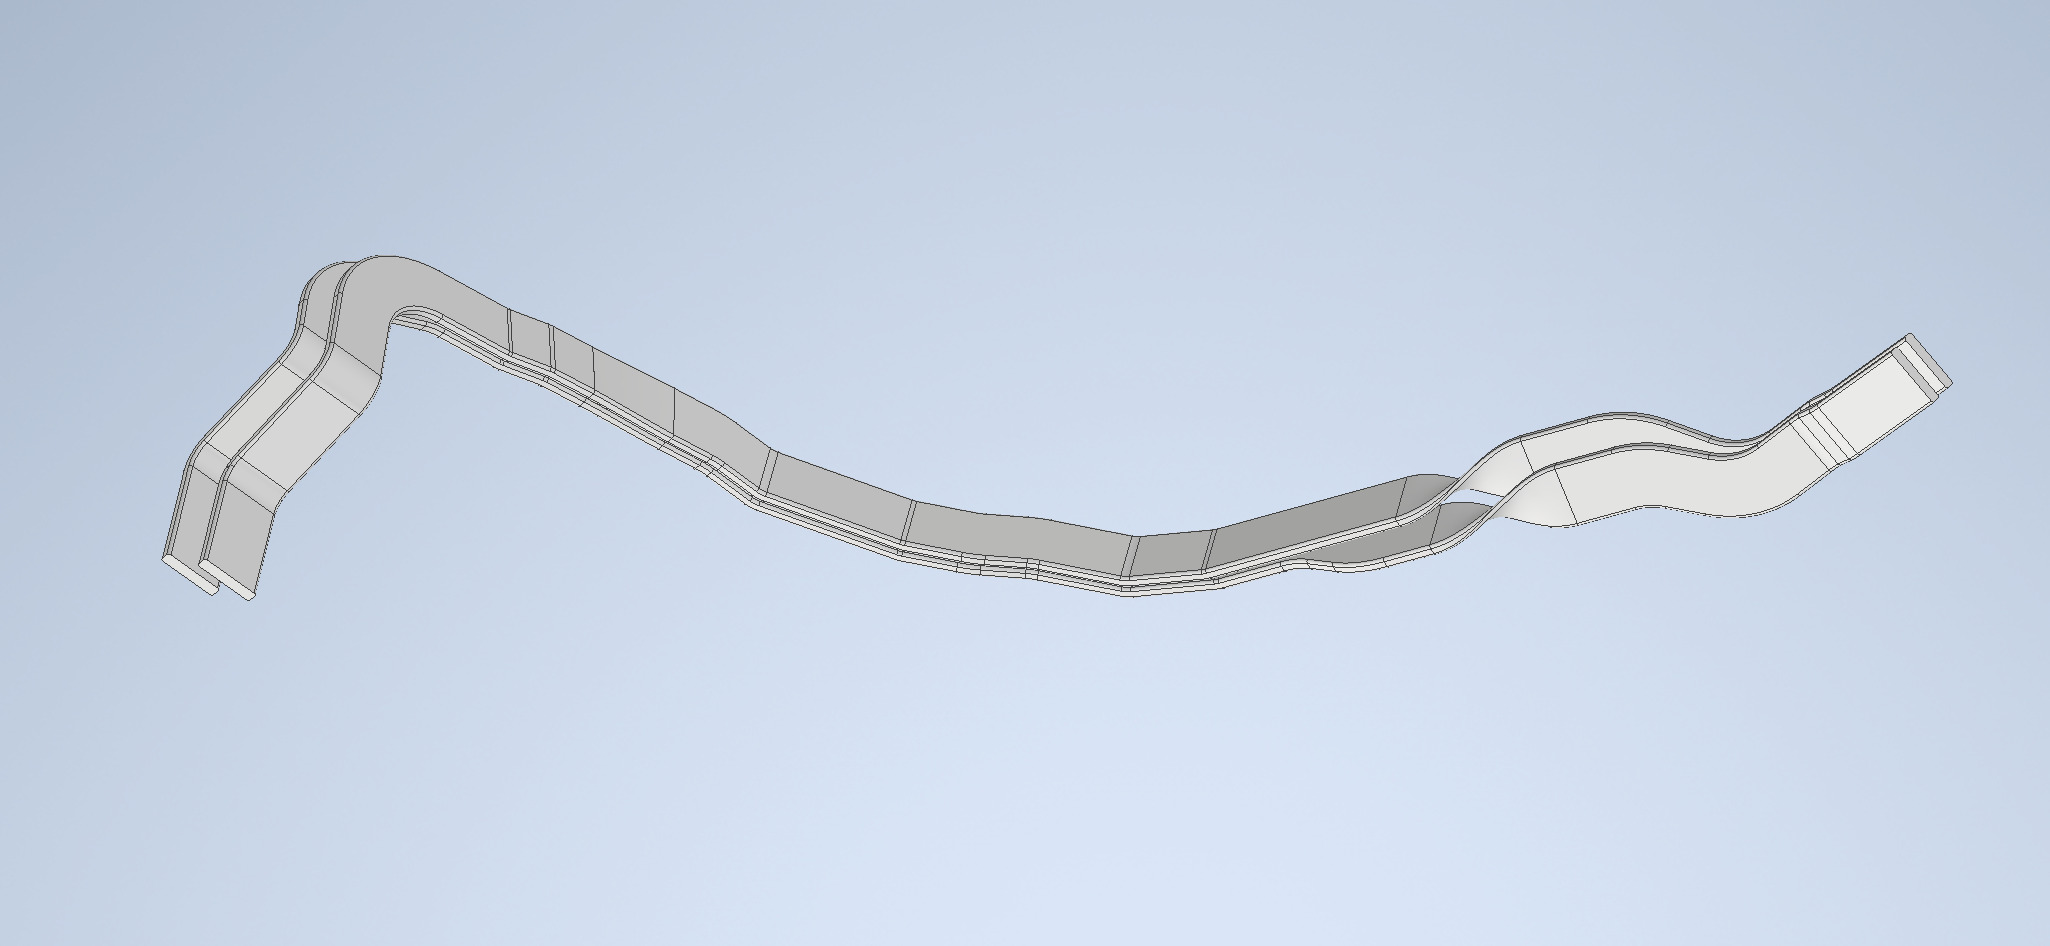
形成された製品
4. 成形製品の例
生産効率
5. 生産効率
まっすぐに機械
30SEC
ロボットNo.1 荷降ろし
6SEC
両端パンチング
40SEC
ロボットNo.2 転送
6SEC
両端溶接
50SEC
ロボットNo.2の荷降ろし
8SEC
バッファーとクリーニング
30SEC
曲げ
75SEC
修正と荷降ろし
10SEC
総生産時間
部品ごとの総生産時間(推定最大サイクル時間)
75~85 sec/part
注:上記の数値は本提案の推定最大サイクルタイムを示しています。実際の時期は、委託結果によります。出典:PPT22–23ページ。
このページの画像はすべて「New Energy Copper and Aluminum Busbar Section Forming Solution 0825.pptx」から直接引用しています。各画像には対応するPPTページと、内容レビューおよび資産検証の目的がラベル付けされています。
製品カタログ
すべての商品を探索

