


断熱棒を曲げる工房にスクラップ予算を削る原因を尋ねると、答えはほとんどひび割れがないということです。それはしこりです――曲がった内側、コーティングが行く場所のない場所に浮かぶ水ぶくれです。PVC、PA12、または雲母テープバーをバスバー曲げ機見たことがある。このコーティングされたバスバーの曲げ膨らみは、我慢しなければならないもののように見えます。そうではありません。膨らみは予測でき、形状によって制限され、まだ見えるときは制御された加熱ステップで仕上げることができます。

なぜ膨らみができるのか
棒が曲がると、銅は半径の内側に流れます。銅は満足して圧縮します。コーティングは効果がなく、PVC、PA12、マイカテープは圧縮できないため、変わった銅が断熱材を外側に押し出し、曲がりの内側に水ぶくれができます。
その規模を決める要因は3つあります:
- 内側半径。半径が狭いほど、棒の長さ1ミリメートルあたりの銅がより多くの変位します。
- コーティングの剛性と接着性について。接着不良のPVCの膨らみは、よく接着されたマイカテープよりも自由に作りやすいです。
- バーの温度。コールドバーは変位を一箇所に集中させます。温かいバーがコーティングに沿って広げます。

私たちが努力する数字
PVCマイカバーでは、生産基準が膨らみです。平らな曲げ角での1.6 mm 片側および垂直カーブ時は1.5mmです.業界で一般的に引用される公差は両面合わせて合計4mmであり、これらの値が顧客の組み立て適合に実質的な余裕を残します。
そこに至るジオメトリは、私たちがすべてのものに適用する同じルールですバスバー曲げ機: 内半径を保持します1×バー幅平坦な曲がり角で、棒の厚さを1掛けた垂直カーブで。半径を尊重し、変位した銅がバーに沿って広がり、コーティングを一箇所で持ち上げるのではなく、
膨らみがまだ見えるときの4ステップの対処法
正しいジオメトリがあっても、バッチは規格よりも接着力が弱いか、顧客の図面で半径が狭いものになることがあります。以下は私たちが実行したリワークシーケンスの順番です:
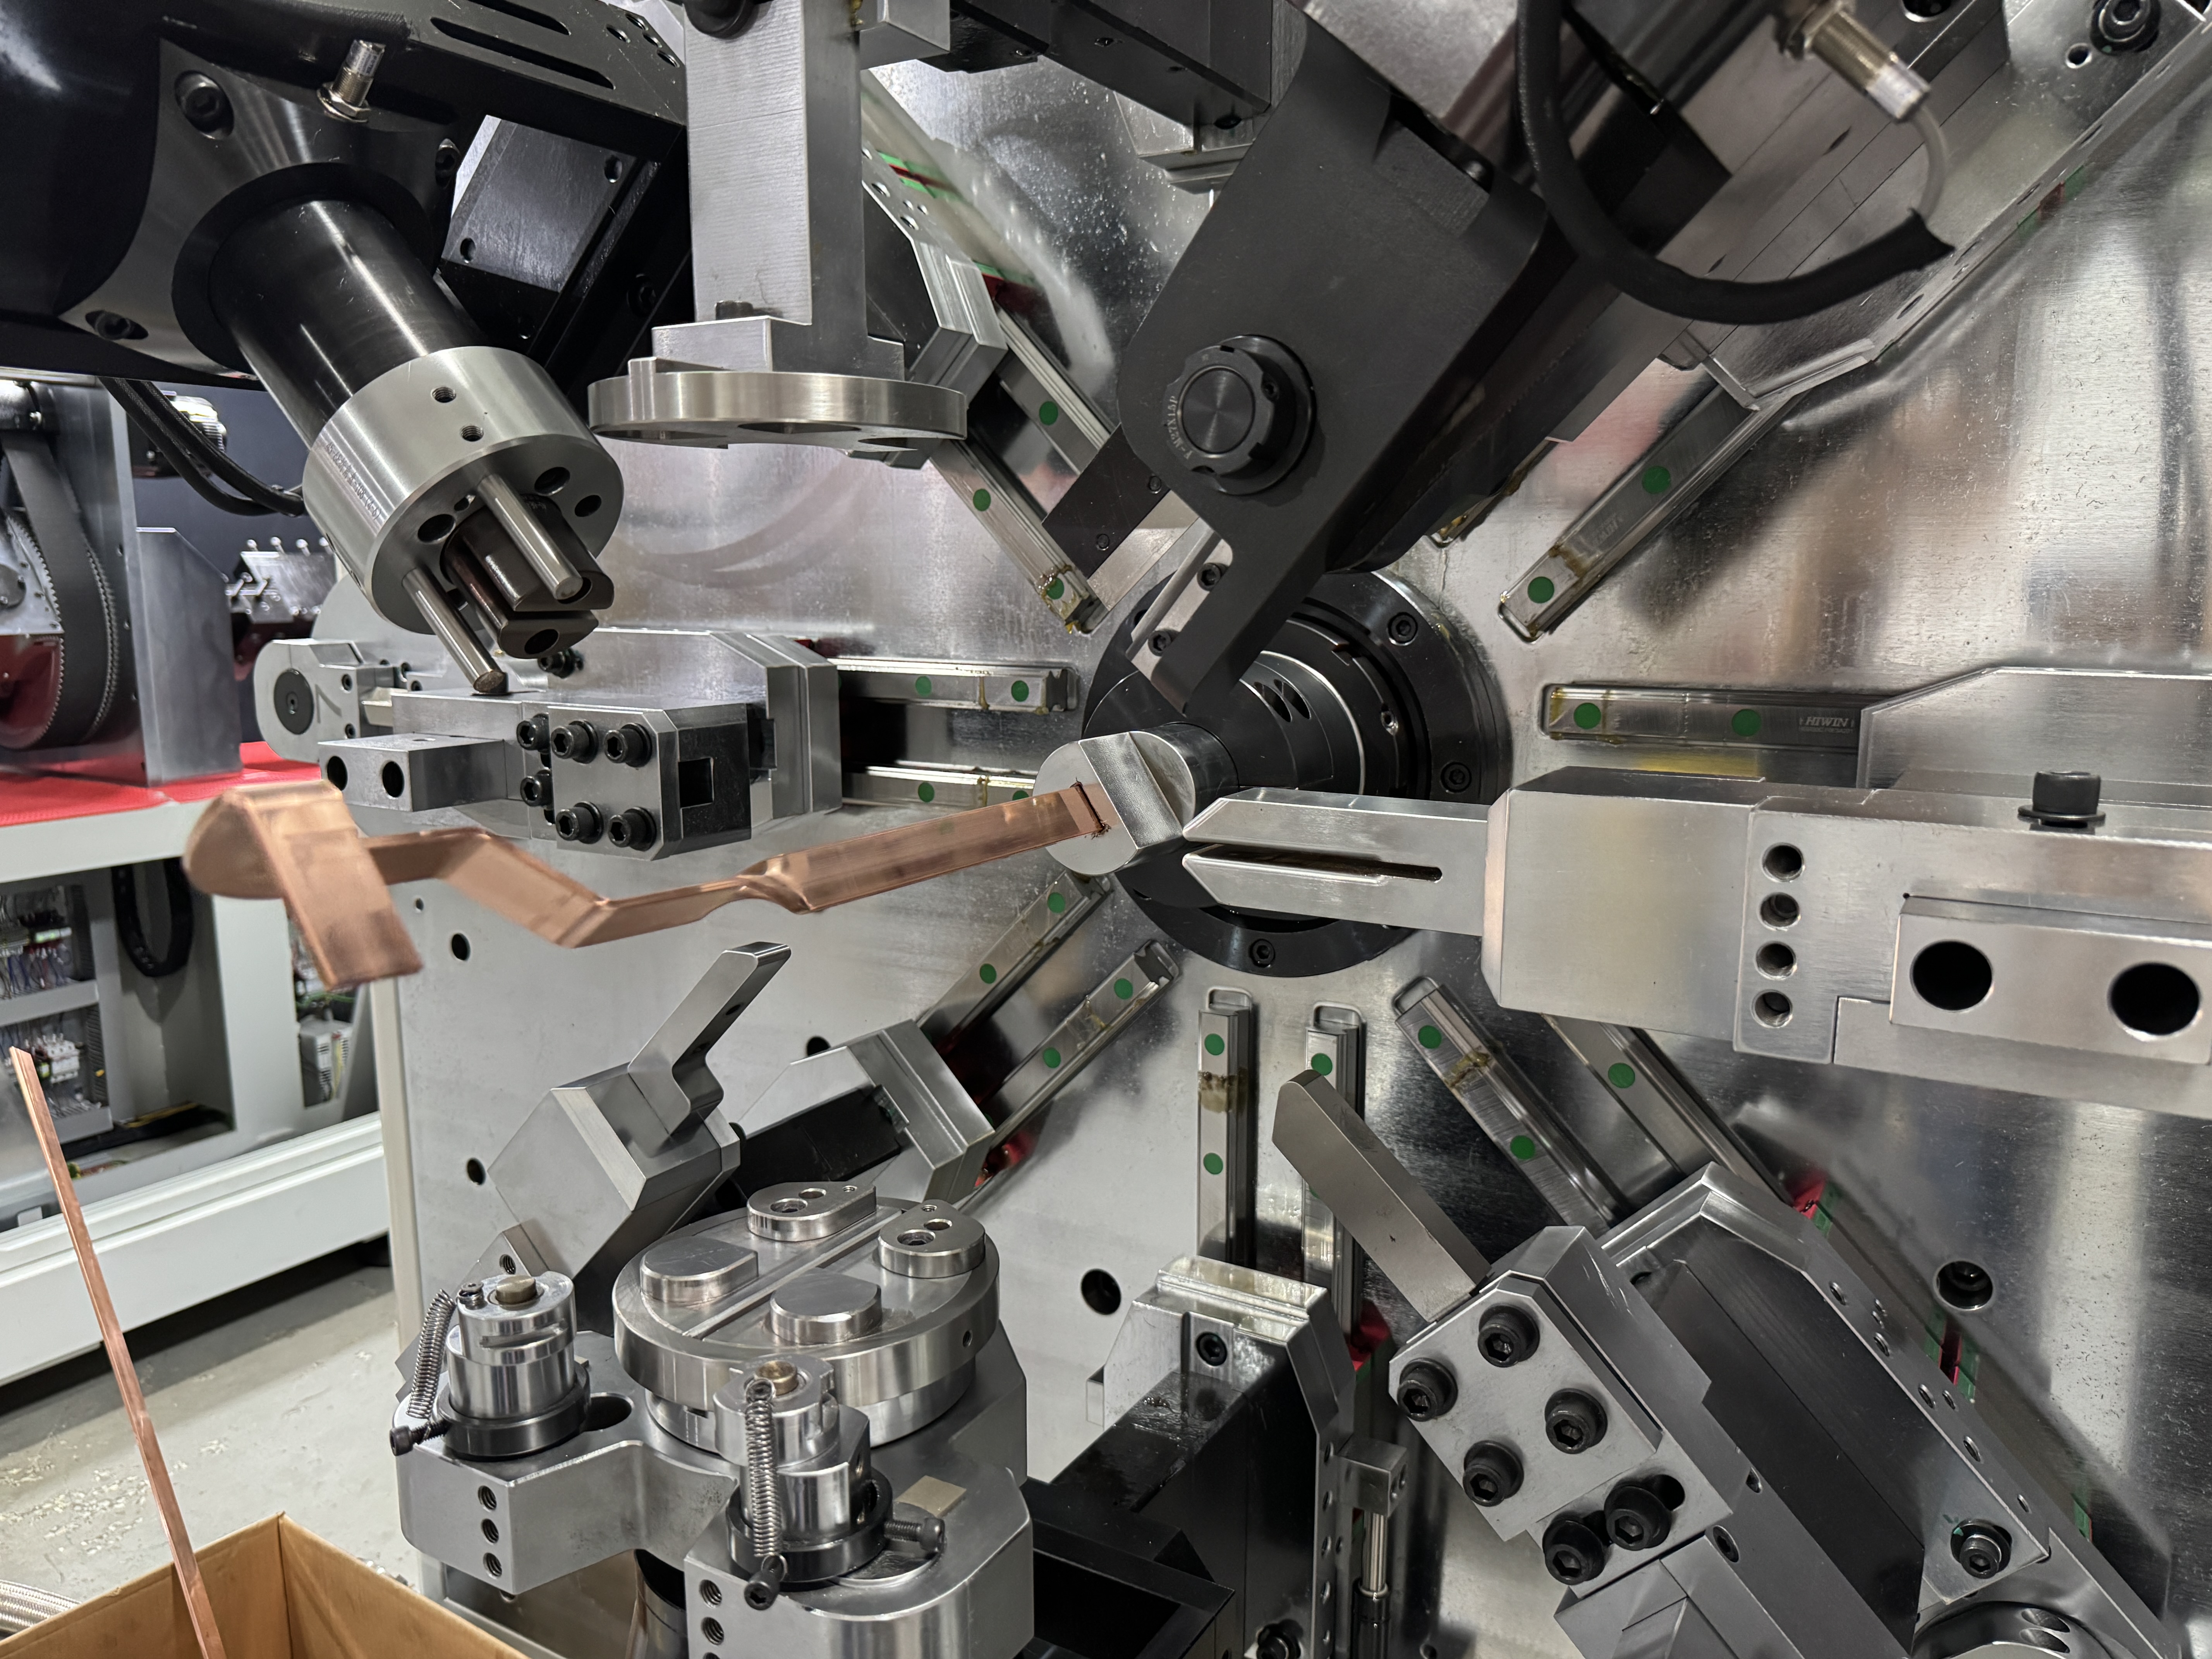
ステップ1 — 入るときにバーを守りましょう。フルラップ接触のトラッキングフィーディングは、コーティングの事前損傷を防ぎます。ホイールフラットでカーブに到達したバーは、再作業中に膨らみが悪化し、破れやすくなります。私たちのBL-TP-45-6EL、13軸ですバスバー曲げ機最大幅50mm、厚さ7mmの雲母テープバー専用で、補助フィードとストレートタイナーを組み合わせます。バーは引きずるのではなく、運ばれます。
ステップ2 — 曲がり角で予熱します。でバスバー曲げ機出口に高周波ユニットを装着し、成形直前に加熱されます。熱によってコーティングは弾性になり、急激に持ち上げるのではなく、変位の周りに伸びます。接着不良のPVCでは、この工程だけで膨らみの大部分を取り除くことができます。
ステップ3 — 膨らみを平らにクランプします。まだしこりが残っている部分には、膨らみの上にステンレスのシムを貼り、ロックペンチで固定します。シムは圧力を分散させ、コーティングが銅に押し付けられて押し付けられるようにします。
ステップ4 — オーブンをトンネルで温めてから冷ます。クランプされた部分はトンネルオーブンを通ります。100〜130°Cで1〜2分間その後、ファン冷却に出て行きます。コーティングは加熱時に銅に再流れ、冷えると滑らかに固まります。適切なトンネルオーブンバスバーの再作業で修復ゾーンは見た目に平らになり、断熱試験も通過します。
順序は重要です。シムなしで加熱したり、熱を使わずにクランプしたりすると、膨らみと皮が剥がれたパッチを交換できます。
膨らみができる前に止めてください
オーブンステップは機能しますが、それは労働であり、労働はシフトを通じて複利化します。経済的な運用順序:
| 優先順位 | 戦闘 | 効果 |
| 1 | 内半径 ≥ 幅1×(平坦)/≥ 1×厚(垂直) | 膨らみの大部分を防げます |
| 2 | 追跡給餌、フルラップコンタクト | 事前ダメージなし、均一なグリップ |
| 3 | 曲げ部分での高周波予熱 | 弾性コーティング、小さな塊 |
| 4 | ステンレスシム+トンネルオーブン、100–130°C | 残りの部分を回収 |
優先度1から3を標準として運用するショップでは、優先度4を必要とすることは稀です。適切に設定された上でバスバー曲げ機膨らみの修理は主に設計され、後で修理されることはありません。
自分のリジェクトを読んでみて
今週の不合格作品を失敗モードで並べ替え、それぞれのパターンがそれぞれの欠落したステップを示しています。膨らみだけ — そのバーには半径がきつすぎます。膨らみとホワイト化 — バーが冷たく届いたか、予熱が飛ばされた。曲がり角付近で剥がれている — コーティングが入る途中で損傷しているので、まず送り道を確認してください。故障パターンは、どの工程が足りないかを教えてくれます。リワーク工具にお金をかける前に。
あなたの絵を送ってください
膨らみは断熱棒の特性ではなく、プロセス上の問題です。BELANにあなたの鉄筋仕様書と最も狭い半径の図面を送ってください。次のバスバー曲げ機完成品の膨らみを測定し、プロセスパラメータで返品します。BELAN Machinery、自動車用ワイヤーフォーミングソリューションの専門プロバイダーです。

