


バスバーのひび割れは通常、曲がった機械のせいにされます。しかし、ひび割れた部分を切り開いて断面を見ると、十中八九はバーが曲げヘッドに到達する前に、材料の焼き入れ、転がり方向、あるいは上流の切削ステップで残るバリによって決まっていました。きちんと建てられたバスバー曲げ機90°の角度を±0.2°以内で繰り返すため、バッチ全体に亀裂が現れても角度制御が原因になることはほとんどありません。ここで、材料問題と現場での設置問題を区別する方法を紹介します。

まず最初に確認する4つの上流原因
半径がテンパーに対してきつすぎる
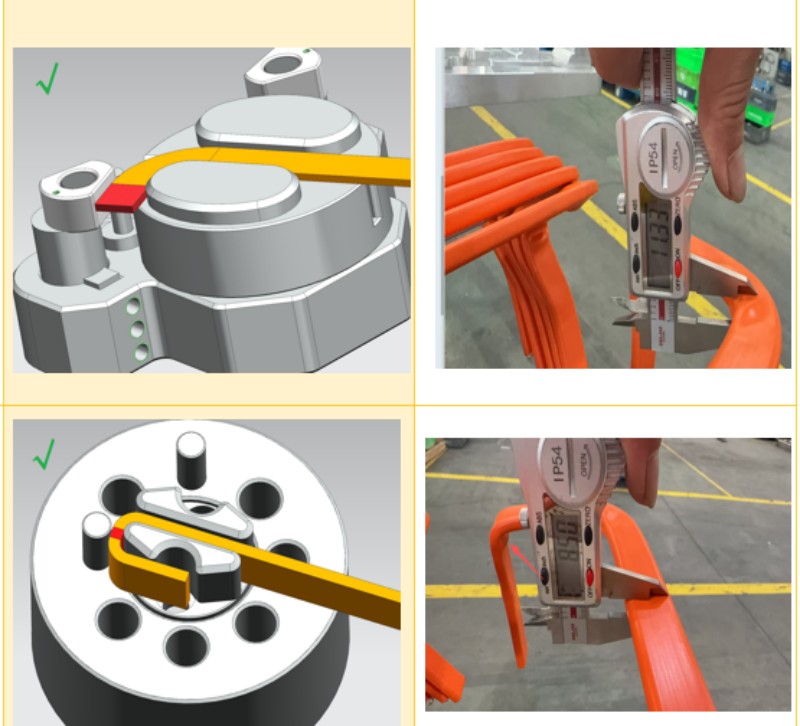
銅製バスバーは柔らかそうに見えますが、ほとんどは半硬く届き、すべてのテンパーには耐久性の最小半径があります。A銅製バスバー曲げ半径この方法は、焼きまし棒でも同じ大きさの半硬バーを破れることができます。私は機械の原因を疑うのではなく、材料の厚さと同じ内側半径から始めて、ひび割れが消えるまで徐々に段階的に調整する習慣があります。私たちのフロアではコーテッドバーのルールが厳しく、平坦な曲がりでは内側半径がバー幅の1倍(片側1.6mmの膨らみ許容)で、垂直の曲げでは厚さの1倍(片側1.5mm)に保たれます。裸銅はより狭い半径に耐えますが、粒や刃の規律は依然として適用されます。
曲がり線は木目に沿って走る
曲げ線が転がり方向に平行に走ると、木目境界は曲がりの張力側にちょうど収まり、亀裂は長くまっすぐに出てきます。木目を曲げると、破壊面は鈍く繊維状になり、はるかに安全な破壊モードとなります。ひび割れが一度のバッチで現れたり消えたりする場合は、レベリングラインやオペレーターがバーをマガジンに装填する方法が原因であることが多いです。カット・トゥ・レングスバーは一つの向きに積み重ねてマーキングしてください。
カットエッジがひび割れを運びます

曲がりの外側は張力がかかっています。せん断やノコギリによるバリや微細な亀裂は、まさにその表面に位置し、破断はバリの先端から始まります。ひび割れが曲げ線の一端から一貫して始まる場合は、まず切断面を疑ってください。曲げる前にバリを除去し、レーザーカットされたエッジは、せん断されたエッジよりも明らかに良好な挙動を示します。
一つのバッチの中の混合気質
サプライヤーは溶融ロットを変更し、アニーリングスケジュールがずれます。同じ図面でも、同じ配達時にバーがある部分で割れ、他のバーが通過することがあります。機械の調整では解決しません。業者にテンパー証明書を要求し、疑わしいロットを隔離してください。
20分間のトリアージシークエンス
これらを順番に実行し、一度に一つの変数ずつ変えていきます。まず、破壊面を読みます。明るく粗い粒子は狭い半径を示しています。鈍く繊維状の質感は木目の方向やテンパーを示しています。次に、確定焼きなまし加工された切り欠片を曲げます。三つ目に、バーを90度回転させて再び曲げます。第四に、曲げる速度を落とすこと。第五に、半径を一段階広げます。ひび割れが消えるのは、根本原因を指し示す。
機械が直せるものとできないもの
音声処理ウィンドウの中で、機械はその役割を果たします。16軸の8本の曲げ腕は分割されていますバスバー曲げ機(TP-DL-45-6E、幅12–45mm×厚さ2–6mm)は順番に動作し、狭い半径の前で曲げ速度を緩やかにし、平坦な曲げでは±0.1°、垂直曲げでは±0.2°を保持し、同じ方法で設定した実証済みのパラメータを1万回再現します。より厚い区間(幅15〜60mm×厚さ2〜8mm)はTP-DL-60-8Eの6000KGフレームに入りますバスバー曲げ機ここで、重いバーではより硬いサポートが最も重要になります。どんな機械でも直せないこと:間違ったテンパー、ランダムなローリング方向、または端に残ったバリ。それらは物質的な側面に属します。
クイック診断表
どの設定にも触れる前にバスバー曲げ機、この表と照合してください:
| その部分の症状 | 最も可能性の高い原因 | 最初の一手 |
| 亀裂は外側の曲げ端から始まり、明るく粗粒です | 半径がこのテンポに合わないほど狭すぎる | 半径を上げて |
| ひび割れは曲がり線に沿って、片方の端から始まります | 切断面のバリや微細な亀裂 | 曲げる前にデバリ |
| バーによって割れるものもあれば、割れないものもあります。同じバッチです | 結晶方向または混合テンパー | バーの向きを標準化すること;テンパー証明書の請求 |
| オレンジピール表面、そして破壊 | 半径は厚さに対して小さく、過剰作業 | 半径を広げて、曲がりを遅くする |
| すべてのバーで同じ位置で割れます | 工具やクランプ面の損傷 | ダイとクランプ面の点検 |
Radiusのルールは調整されるものではなく、維持されます

私たちのフロアの経済的な論理はシンプルです。半径ルール、デバリングステップ、バーの向きをプロセスシートに固定し、その後バスバー曲げ機ハンドレプリカビリティ — 給弾精度は300mmで±0.1mm、角度あたり±0.2°で、検証済みセットアップは全ランで有効です。私が追跡したバスバーの曲がり割れの苦情はすべて材料面や工程図に起因しており、サーボが仕様からずれているわけではありません。送りの精度、角度の精度、出荷前の10万サイクルの耐久走行がその状態を維持するために備えられています。
ひび割れで詰まった場合は、図面と割れ面の幅、厚さ、焼き入れ、半径の写真を送ってください。設定や材料の変更を直接お伝えします。右バスバー曲げ機セットアップは、入るバーが安定していなければ意味がありません。BELAN Machinery、自動車用ワイヤーフォーミングソリューションの専門プロバイダーです。


