


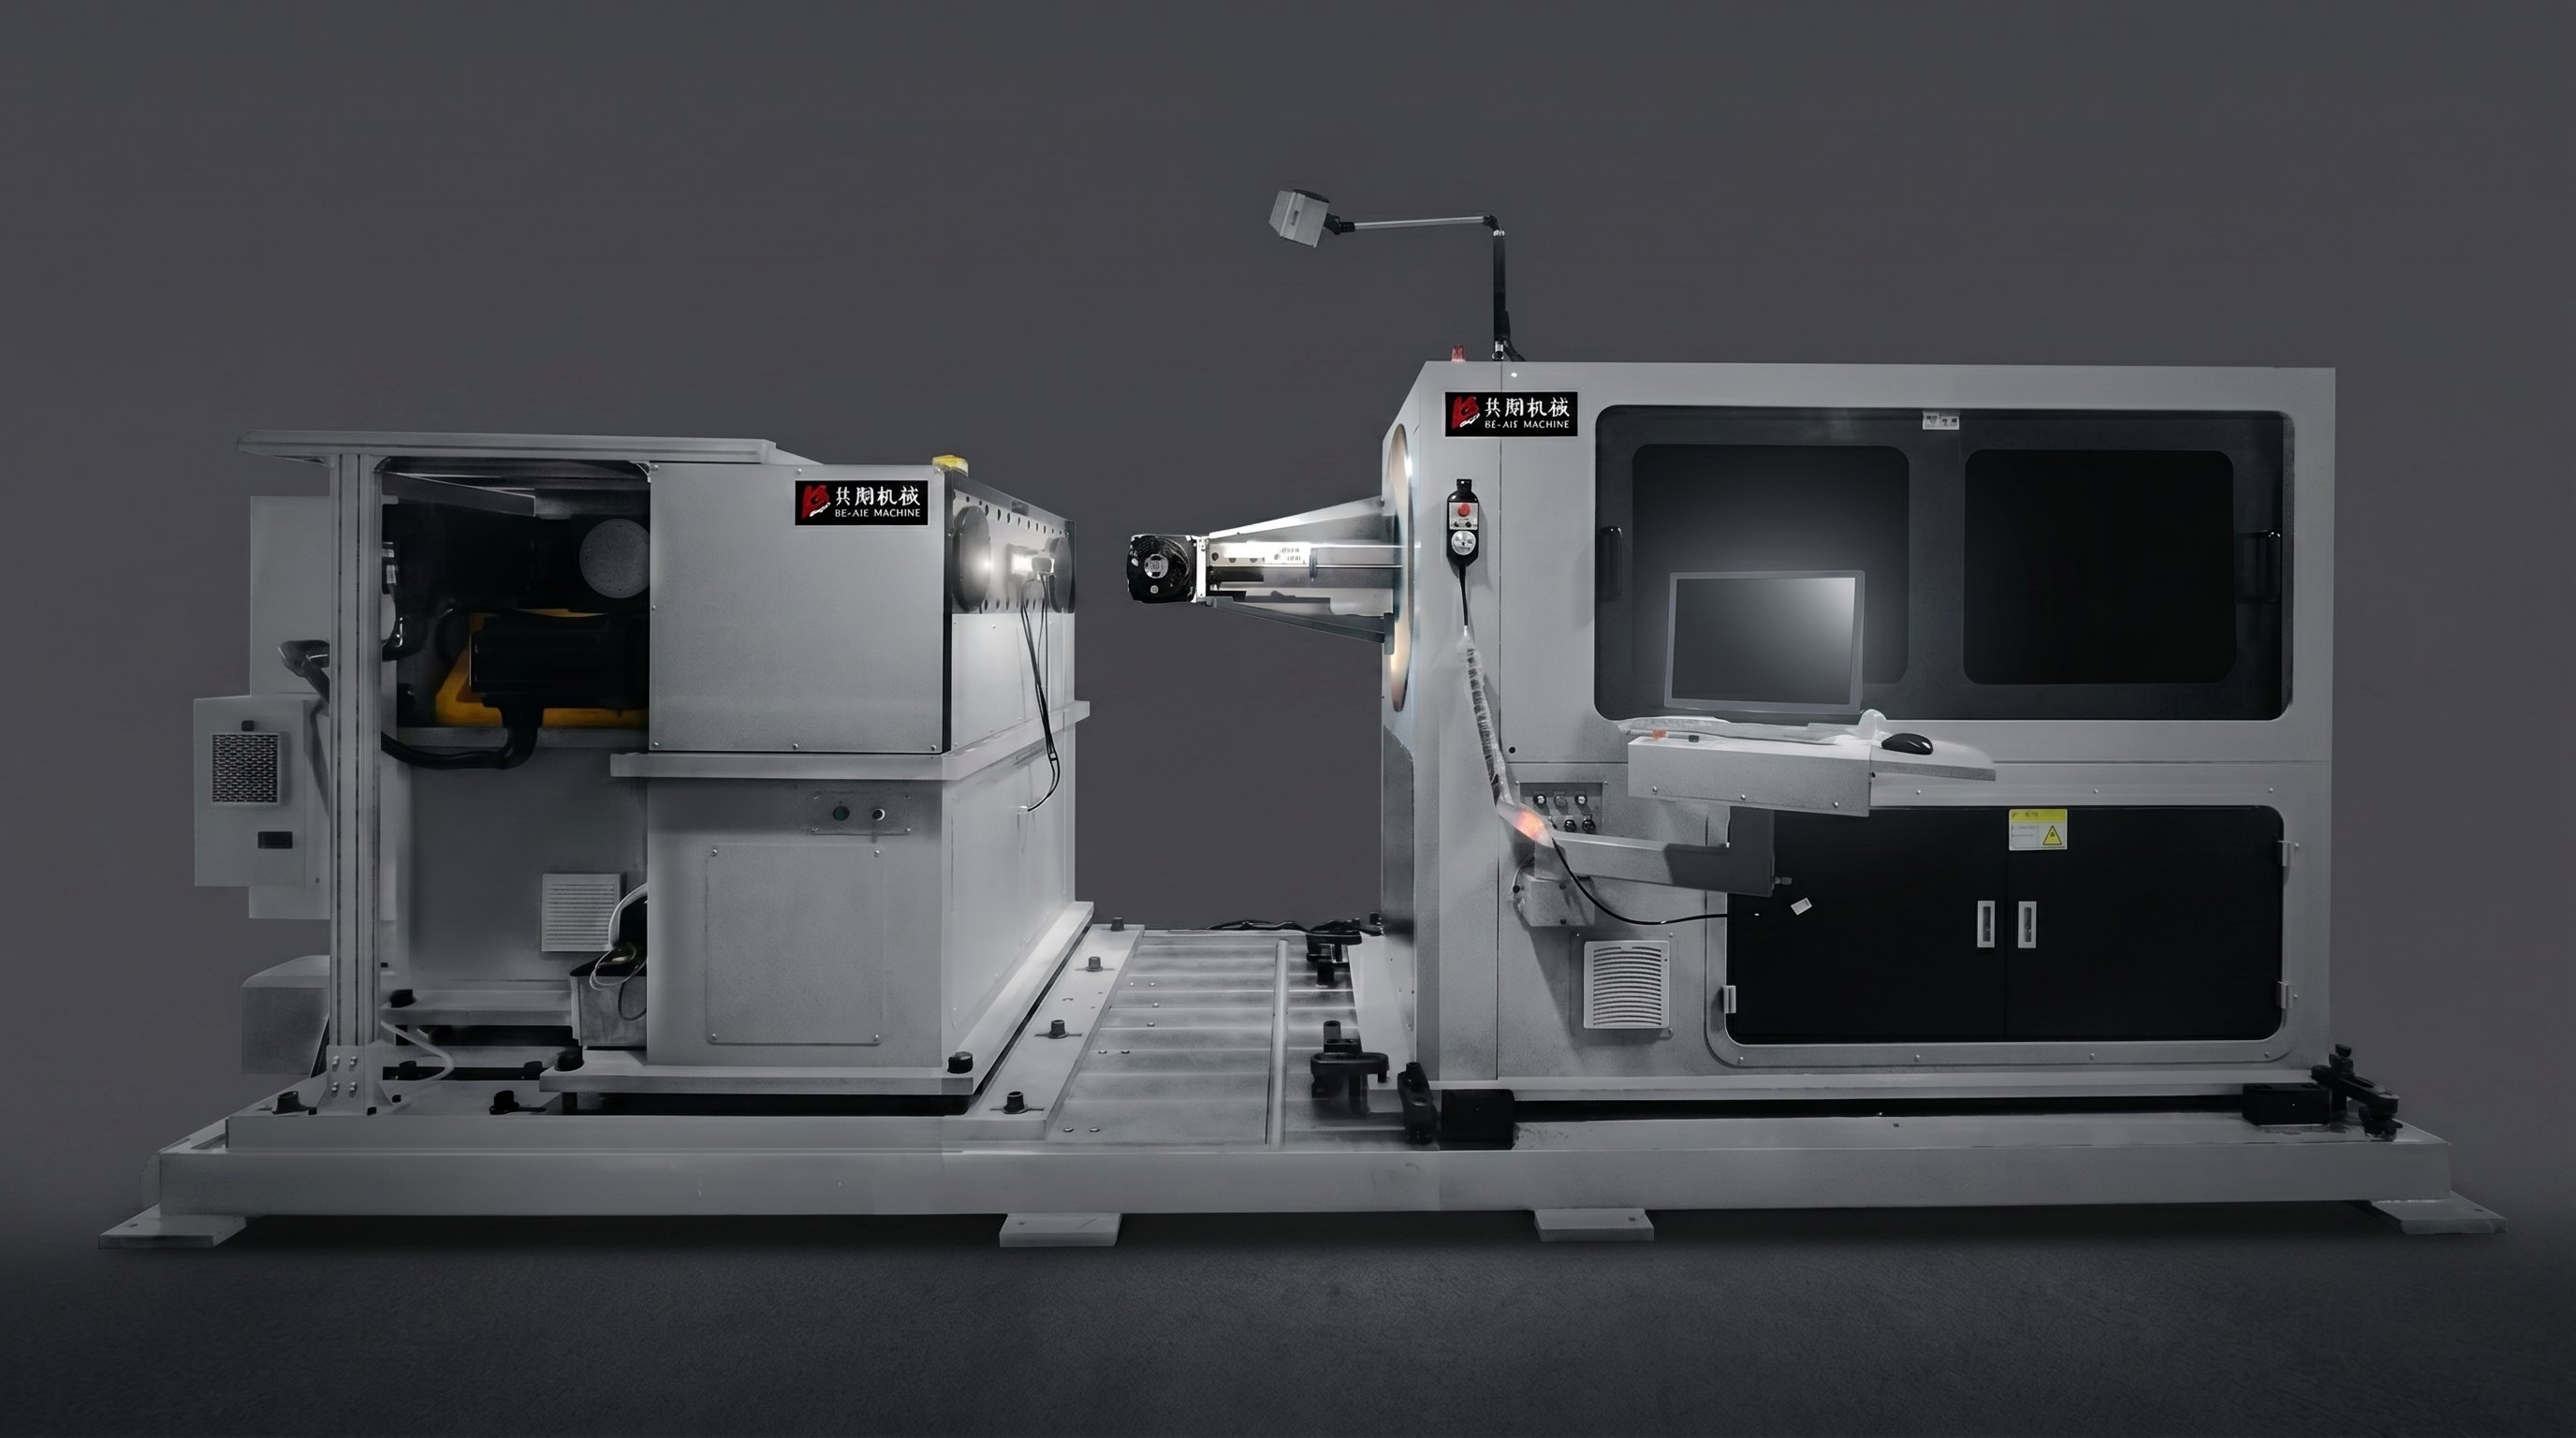
ワイヤーベンディングマシンの見積もりは、買い手の予想よりも長く続くことが多いです。ヘディングステーション、パンチングユニット、デュアルヘッドフィーダー、ロボットアンロード、集積台など、すべての路線に価格がかかります。これらの機械を何年も作ってきた結果、私たちのルールはシンプルです:オプションCNCワイヤー曲げ機より高い構成階層についてではありません。それは構造があなたの役割に合っているかどうかです。部品長、左右対称性、そして端のヘッドが必要かどうか――これら3つの答えがテーブルに上がれば、機械構造は基本的に決まります。
「ハイコンフィジェット」ラダーは存在しません
購入者は小型、中型、大型の機械をランク付けし、高価なものの方が優れていると思い込みがちです。ワイヤーベンダーはそういう割れ方をしません。同じ回転アーム曲げ構造は、より広いワイヤーレンジと1つのヘディングステーションを追加し、全く異なる部品群に使われます。逆に考えれば、小さく短い部品を作る大きな機械は柔軟性で小型機械に勝てません。ですから、あなたが読むときCNCワイヤー曲げ機の選択肢見積もりでは、ライン数を数えず、どの部品向けに設計されているかを尋ねてください。
DT51400と6800:一つの構造、二つの仕事
同じ構造ですが、ワイヤーの距離と方位は異なります
両機は同じ回転アームの曲げ構造を共有しています。違いがあるのは2つだけです:ワイヤーの直径範囲と、DT51400に追加されたヘディングステーションです。BL-3D-DT51400はΦ6.0–14.0 mmのワイヤー(引張強度≤500 N)、8軸、72.1 kW、15,500 kgをカバーしています。BL-3D-6800は、ソフトワイヤーΦ3.0–8.0mmおよびハードワイヤーΦ3.0–6.0mm、6軸、12.2kW、3,000kgをカバーしています。これは太いワイヤーと細いワイヤーのスプリットであって、標準とプレミアムのスプリットではありません。
DT51400方向駅:排気管ハンガー
このヘディングと曲げを一体化した機械は、自動車の排気ハンガーのような部品にも使われています。片方の端を冷たいヘッドでフックやボール状に成形し、その後ロッドを曲げて成形します。伝統的なルートは、2台の機械でプレスとベンディングを行い、その間に2つのセットアップと手動の移動を行います。DT51400はベンダー自体にヘッドを組み込んでいます。ワイヤーのコイルを1本入れ、ヘディングと曲げを一度に外します。プレスルートではサイクルが短く、誰も駅間で部品を運ばず、再クランプもせず、一人のオペレーターが同時により多くの機械をカバーできます。

ヘディングステーションは停止も可能で、機械は単純なベンダーとして動作します。つまり、2つの工程を1台の機械でカバーします。それが統合設計の実際の価値です:仕様書の一行も増やさず、工程が一つ減るだけです。
6800が勝つところ:短いパーツ
6800の強みは短軸で、6軸、曲げストローク520mm、給弾精度300 mm ±0.1 mm、角度精度90° ±0.2°です。短い部品は短い非支持スパン、良好な剛性、精度と安定性を意味し、保持しやすいです。高速の切り替えは、高ミックスで低ボリュームの作業に適しています。私たちのFORVIAプロジェクトはまさにこのクラスに基づいています。質問はCNCワイヤー曲げ機6800のように1メートルを超えるロッドを作ることも可能ですが、購入時の柔軟性と精度の余裕を無駄にしてしまいます。
15600:リアシートフレームロッド用に製造
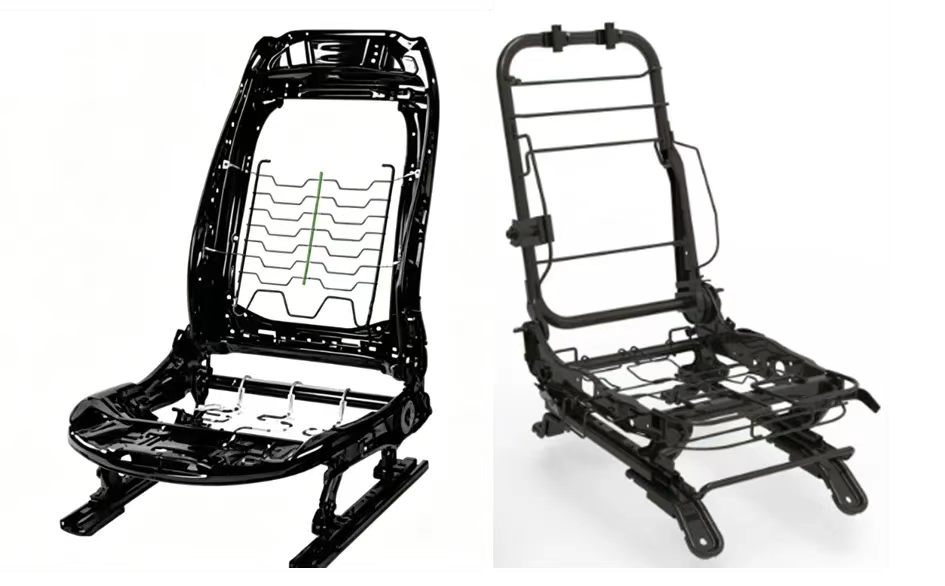
後部座席のフレームは前席とは異なる役割です。棒状の柱はより長く、一般的に1メートル強から2メートル以上まで伸びており、ほとんどが左右対称のペアで存在します。この二つの事実が機械の形態を決定します。
そのCNCワイヤー曲げ機BL-2T-15600は二重ヘッド構造で、15軸の制御軸、ハードワイヤーΦ3.0–4.5mm、ソフトワイヤーΦ3.0–6.0mm、出力26.9kW、最大処理長2000mm、最小デュアルヘッド中心距離120mm、重量5,000kg。両端は同時に形成されるため、対称ロッドは1サイクルで完成し、ビートのほぼ半分に相当します。シングルヘッドマシンでどれだけ速くフィーディングしても、その動きを追い返すことはできません。

ビートよりも正確さの方が重要です。シングルヘッドマシンでは、1〜2メートルのロッドが曲げる間、ほとんどの長さを支えなしでぶら下がっています。自重と曲げ反作用によるたわみ、振動、ねじれが部品に入り、角度や平坦さがずれます。ロッドが長いほど、問題は悪化します。デュアルヘッドは両端を同時にクランプし成形し、支持されていないスパンを最小限に削減します。これは効率性の話ではありません。長い部分が一貫して出るかどうかを決めます。
逆も同様です。中央が密に成形し、端にほとんどアクションがない小さなパーツは二重ヘッドには適しません。両ヘッドがお互いの邪魔をし合い、プログラミングが複雑になります。その部品はシングルヘッドマシンに搭載されるべきです。
三部構成、三構造
| モデル | 構成 | ワイヤーレンジ | 典型的な部品 | なぜ勝つのか | ためじゃない |
| BL-3D-DT51400 | ロータリーアーム曲げ+統合ヘディング(8軸、72.1 kW、15,500 kg) | Φ6.0–14.0 mm(≤500 N) | 排気管ハンガー(ヘディング+曲げ) | 一度の通過で進路と曲がり;プレス+曲げに代わり、作業量が少なく、サイクルが短縮されます。また、プレーンベンダーとしてもプレイしています | 14mmの範囲を使わない細かいワイヤーの小さな部品 |
| BL-3D-6800 | ロータリーアーム曲げ(6軸、12.2 kW、3,000 kg) | 軟硬度 Φ3.0–8.0 / 硬質 Φ3.0–6.0 mm | 短い部分、高ミックス、低ボリューム | 短い非支持スパン、高精度かつ安定性、柔軟な切り替え | 1mを超える棒 — 支持なし、遅い |
| BL-2T-15600 | デュアルヘッド同期成形(15軸、26.9 kW、5,000 kg) | 硬質 Φ3.0–4.5 / 軟質 Φ3.0–6.0 mm | 後部座席フレーム対称ロッド(1–2 m+) | 両端は同時に形成され、ほぼ半周期で、長い棒は支えなしでぶら下がることは決してありません | 中央部に密な形成を持つ小さな部位 |
図面を送ってくれ、機械と照合する
図面を持っていて、ヘッド統合型、デュアルヘッド、標準型シングルヘッド成形のどれが必要か判断できない場合は、図面と年間のボリュームを送ってください。オプションリストを押し付けるのではなく、機械を部品に合わせます。すべての論理の背景にあるCNCワイヤー曲げ機選択肢は一行だけ:まず部品を一致させること。BELAN Machinery、自動車用ワイヤーフォーミングソリューションの専門プロバイダーです。


