BELANオートメーション:ロータリー、ダイ、多軸サーボ — 銅とアルミニウムのバスバー曲げ機に最適な曲げ方法の選び方
業界背景
新エネルギー車両、エネルギー貯蔵システム、電気制御キャビネット、高電圧電力配電システムにおいて、銅アルミニウムバスバーは多角度、三次元、複雑な構造に向けた小ロットや多仕様の生産機能へと発展しています。選択時銅製アルミニウムバスバー曲げ機製造業者は最大加工サイズや曲げ角度だけでなく、異なる曲げソリューションが加工精度、表面保護、製品切り替え効率、複雑な3D成形能力にどのような影響を与えるかを評価するべきです。現在、市場では4つの主流の曲げソリューションが広く適用されています:回転曲げ、ダイ曲げ、サーボ駆動回転曲げ、多軸リンク曲げです。それぞれの機構は異なるワークピースタイプに適合し、実際の加工性能も大きく異なります。
銅・アルミニウムバスバーの一般的な4つの曲げ方法
1. 回転曲げ:連続成形のための柔軟な構造
ロータリーベンディングは、曲げアクチュエーターの回転によって銅またはアルミニウムのバスバーを形状し、角度を事前に設定します。この方法は、曲げ角度ごとに頻繁に金型交換を行わずに比較的連続的な成形を可能にし、多角度ワークに対して優れた柔軟性を提供します。しかしながら、標準的な回転構造物の成形能力はアクチュエータの量と運動論理によって制限されます。ワークピースが平面曲げと垂直曲げを素早く切り替えたり、2つの曲げが非常に短い間隔で曲げられる場合、補助ステーションは安定した生産の決定的な要素となります。
2. ダイ曲げ:ダイ依存型切り替えを伴う成熟プロセス
ダイベンディングはカスタマイズされた金型を通じて圧力をかけ、バスバーを目標の角度に曲げます。最大の長所は、標準化された部品の大量生産に適した実証済み技術と安定した成形品質にあります。しかし、ダイベンディングには明らかな欠点があります。- 異なるワークピースごとに別々の金型が必要になること、金型の調達やメンテナンスに伴う追加コストが発生すること、頻繁な製品変更には金型交換が必須であること、複雑な3Dプロファイルの連続成形には柔軟性が限られていること、小規模な多バリアント注文では長時間のチェンジオーバーダウンが発生します。ダイベンディングは、固定ジオメトリを持つ高度に標準化されたバスバーを製造するメーカーにとってはうまく機能します。頻繁に更新される新エネルギー用途では、決断前にダイスワップ全体のコストを慎重に評価する必要があります。
サーボ駆動ロータリーベンディング:高精度と自動化
サーボロータリー曲げは、サーボモーターを採用してクローズドループモーションコントロールを行うことで、従来のロータリー構造をアップグレードします。従来の機械的曲げと比べて、サーボシステムは以下を正確に制御します:- 曲げ角 - 曲げ速度 - 位置座標 - 加減速曲線 - 多段階動作の同期 銅アルミニウムバスバーは、信頼性の高い電気伝導性と一貫した寸法公差の両方を求めます。サーボ制御により、手動のパラメータ調整による偏差が排除されます。加工プログラムを保存すると、オペレーターはパラメータを直接呼び出せ、生産バッチ間の寸法一貫性を大幅に向上させます。
多軸リンク曲げ:複雑な3Dバスバーのコアソリューション
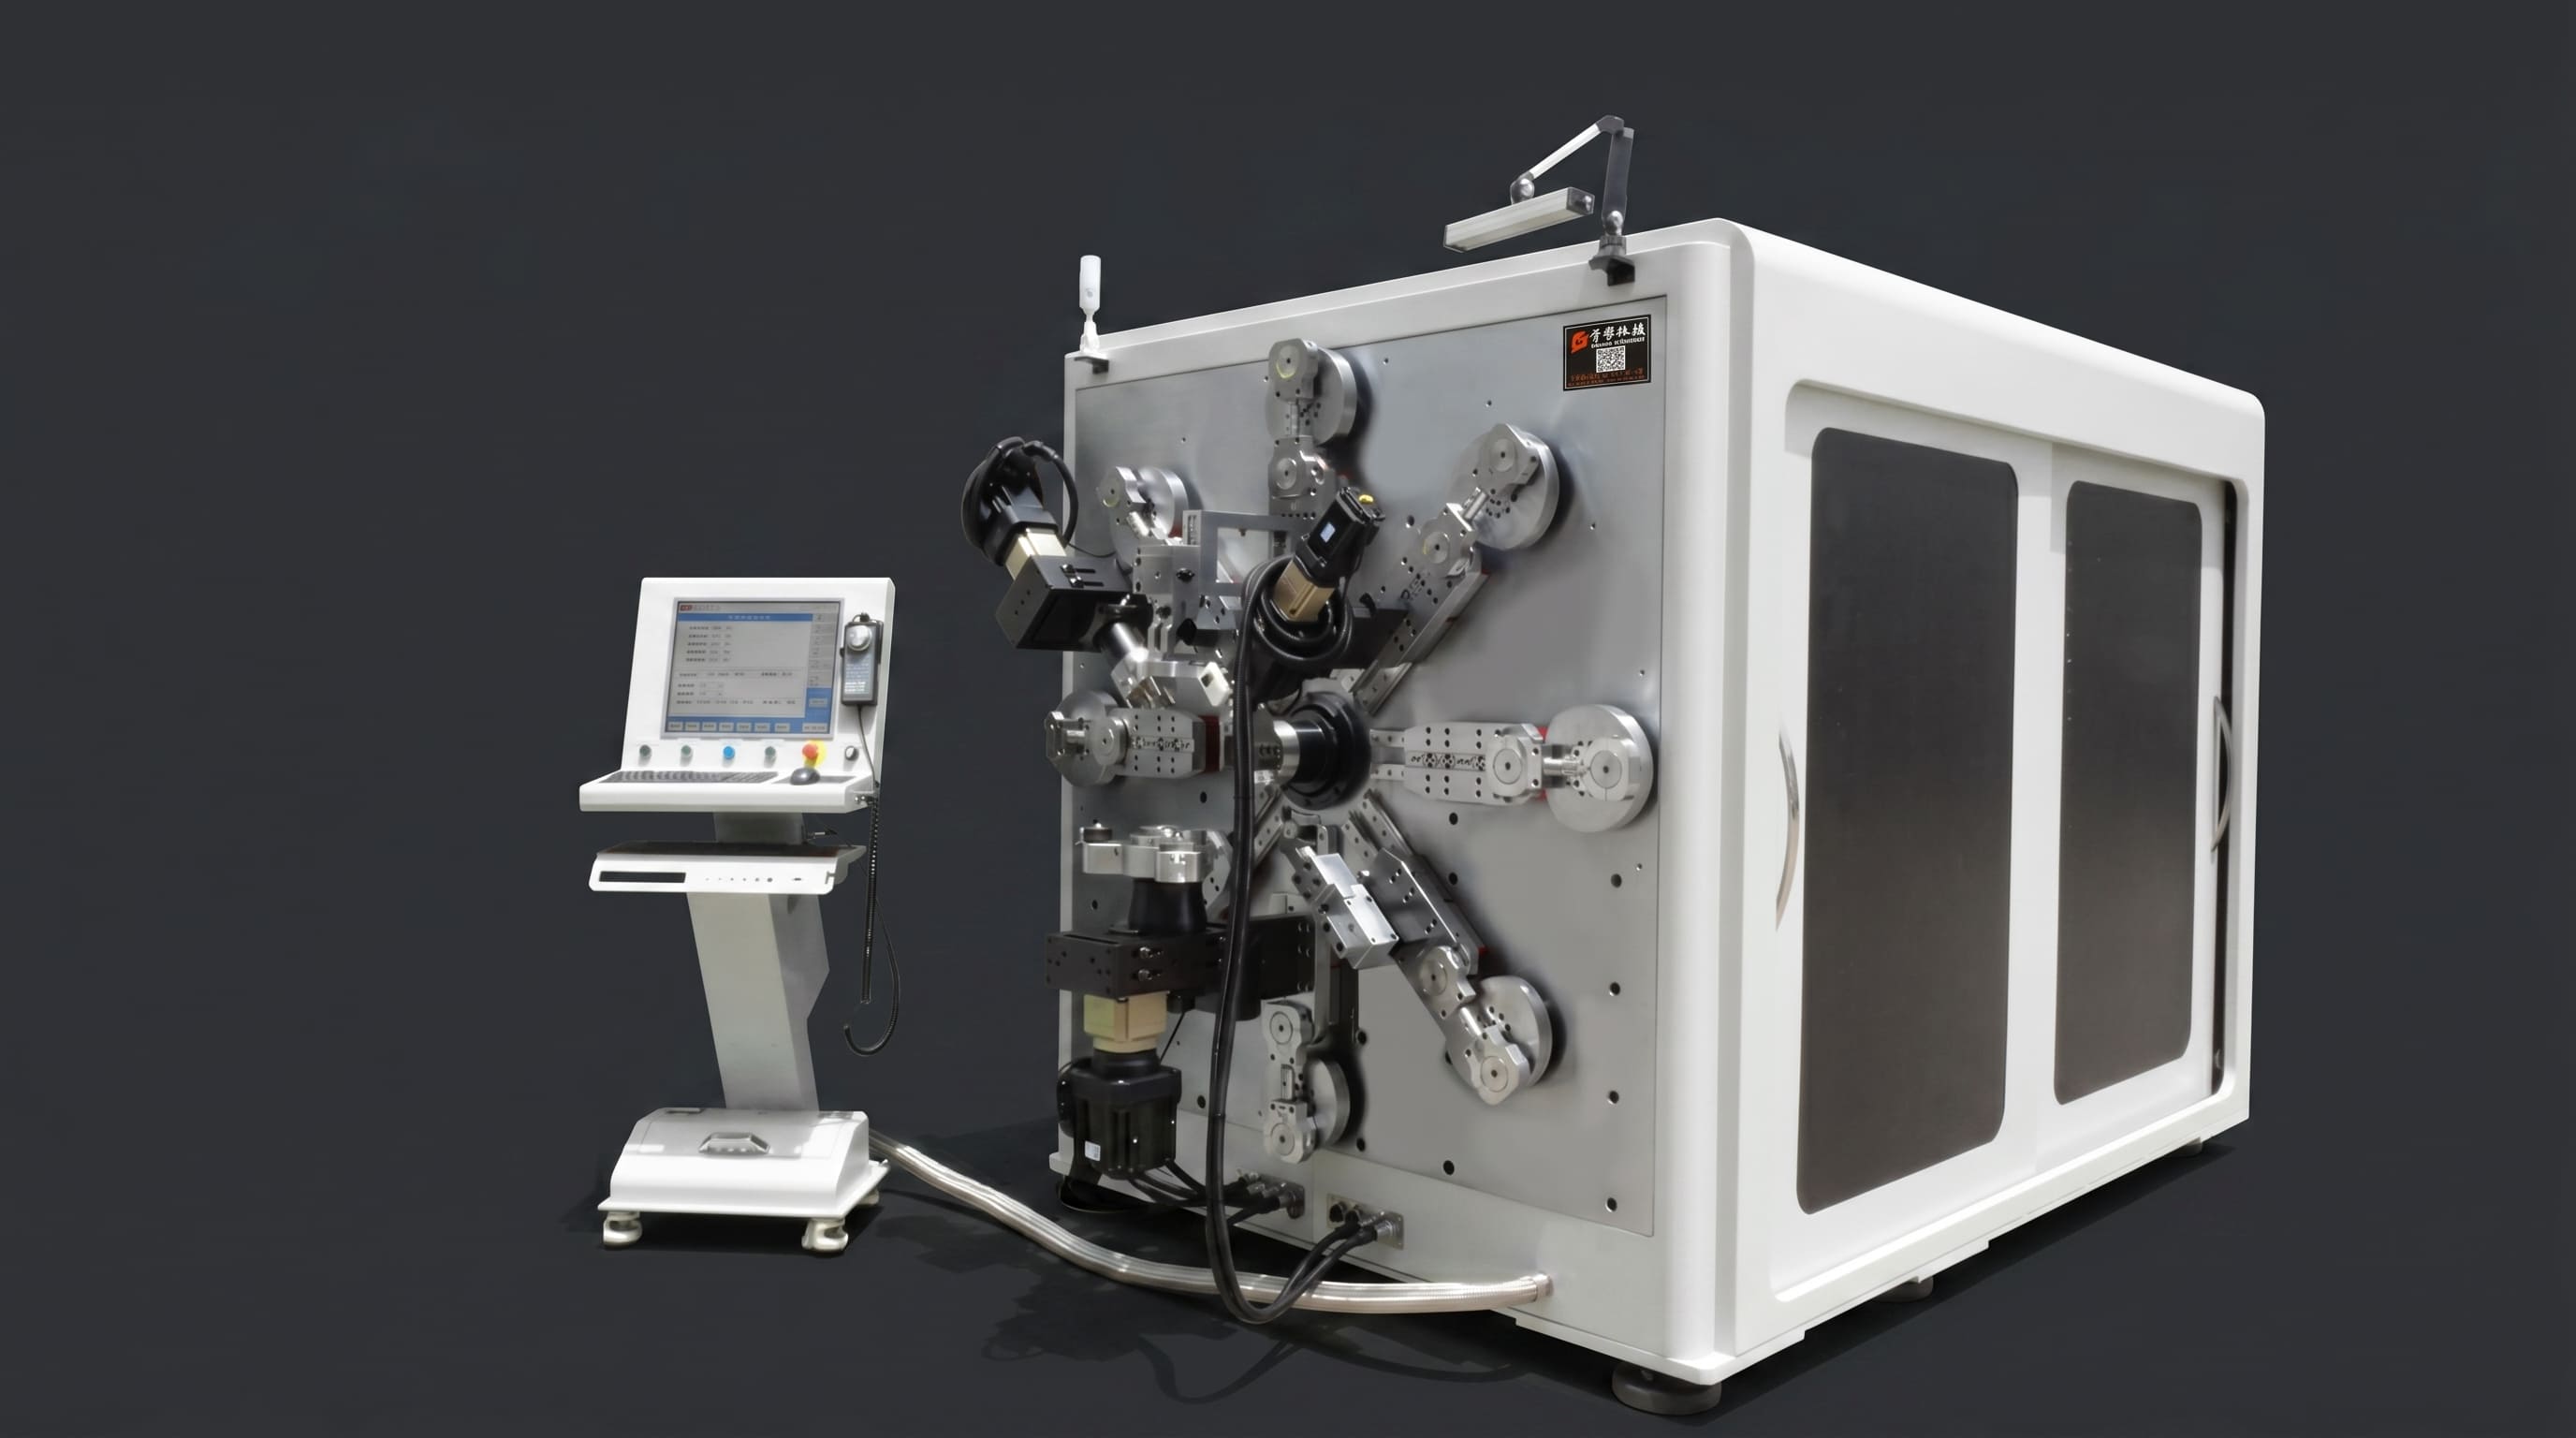
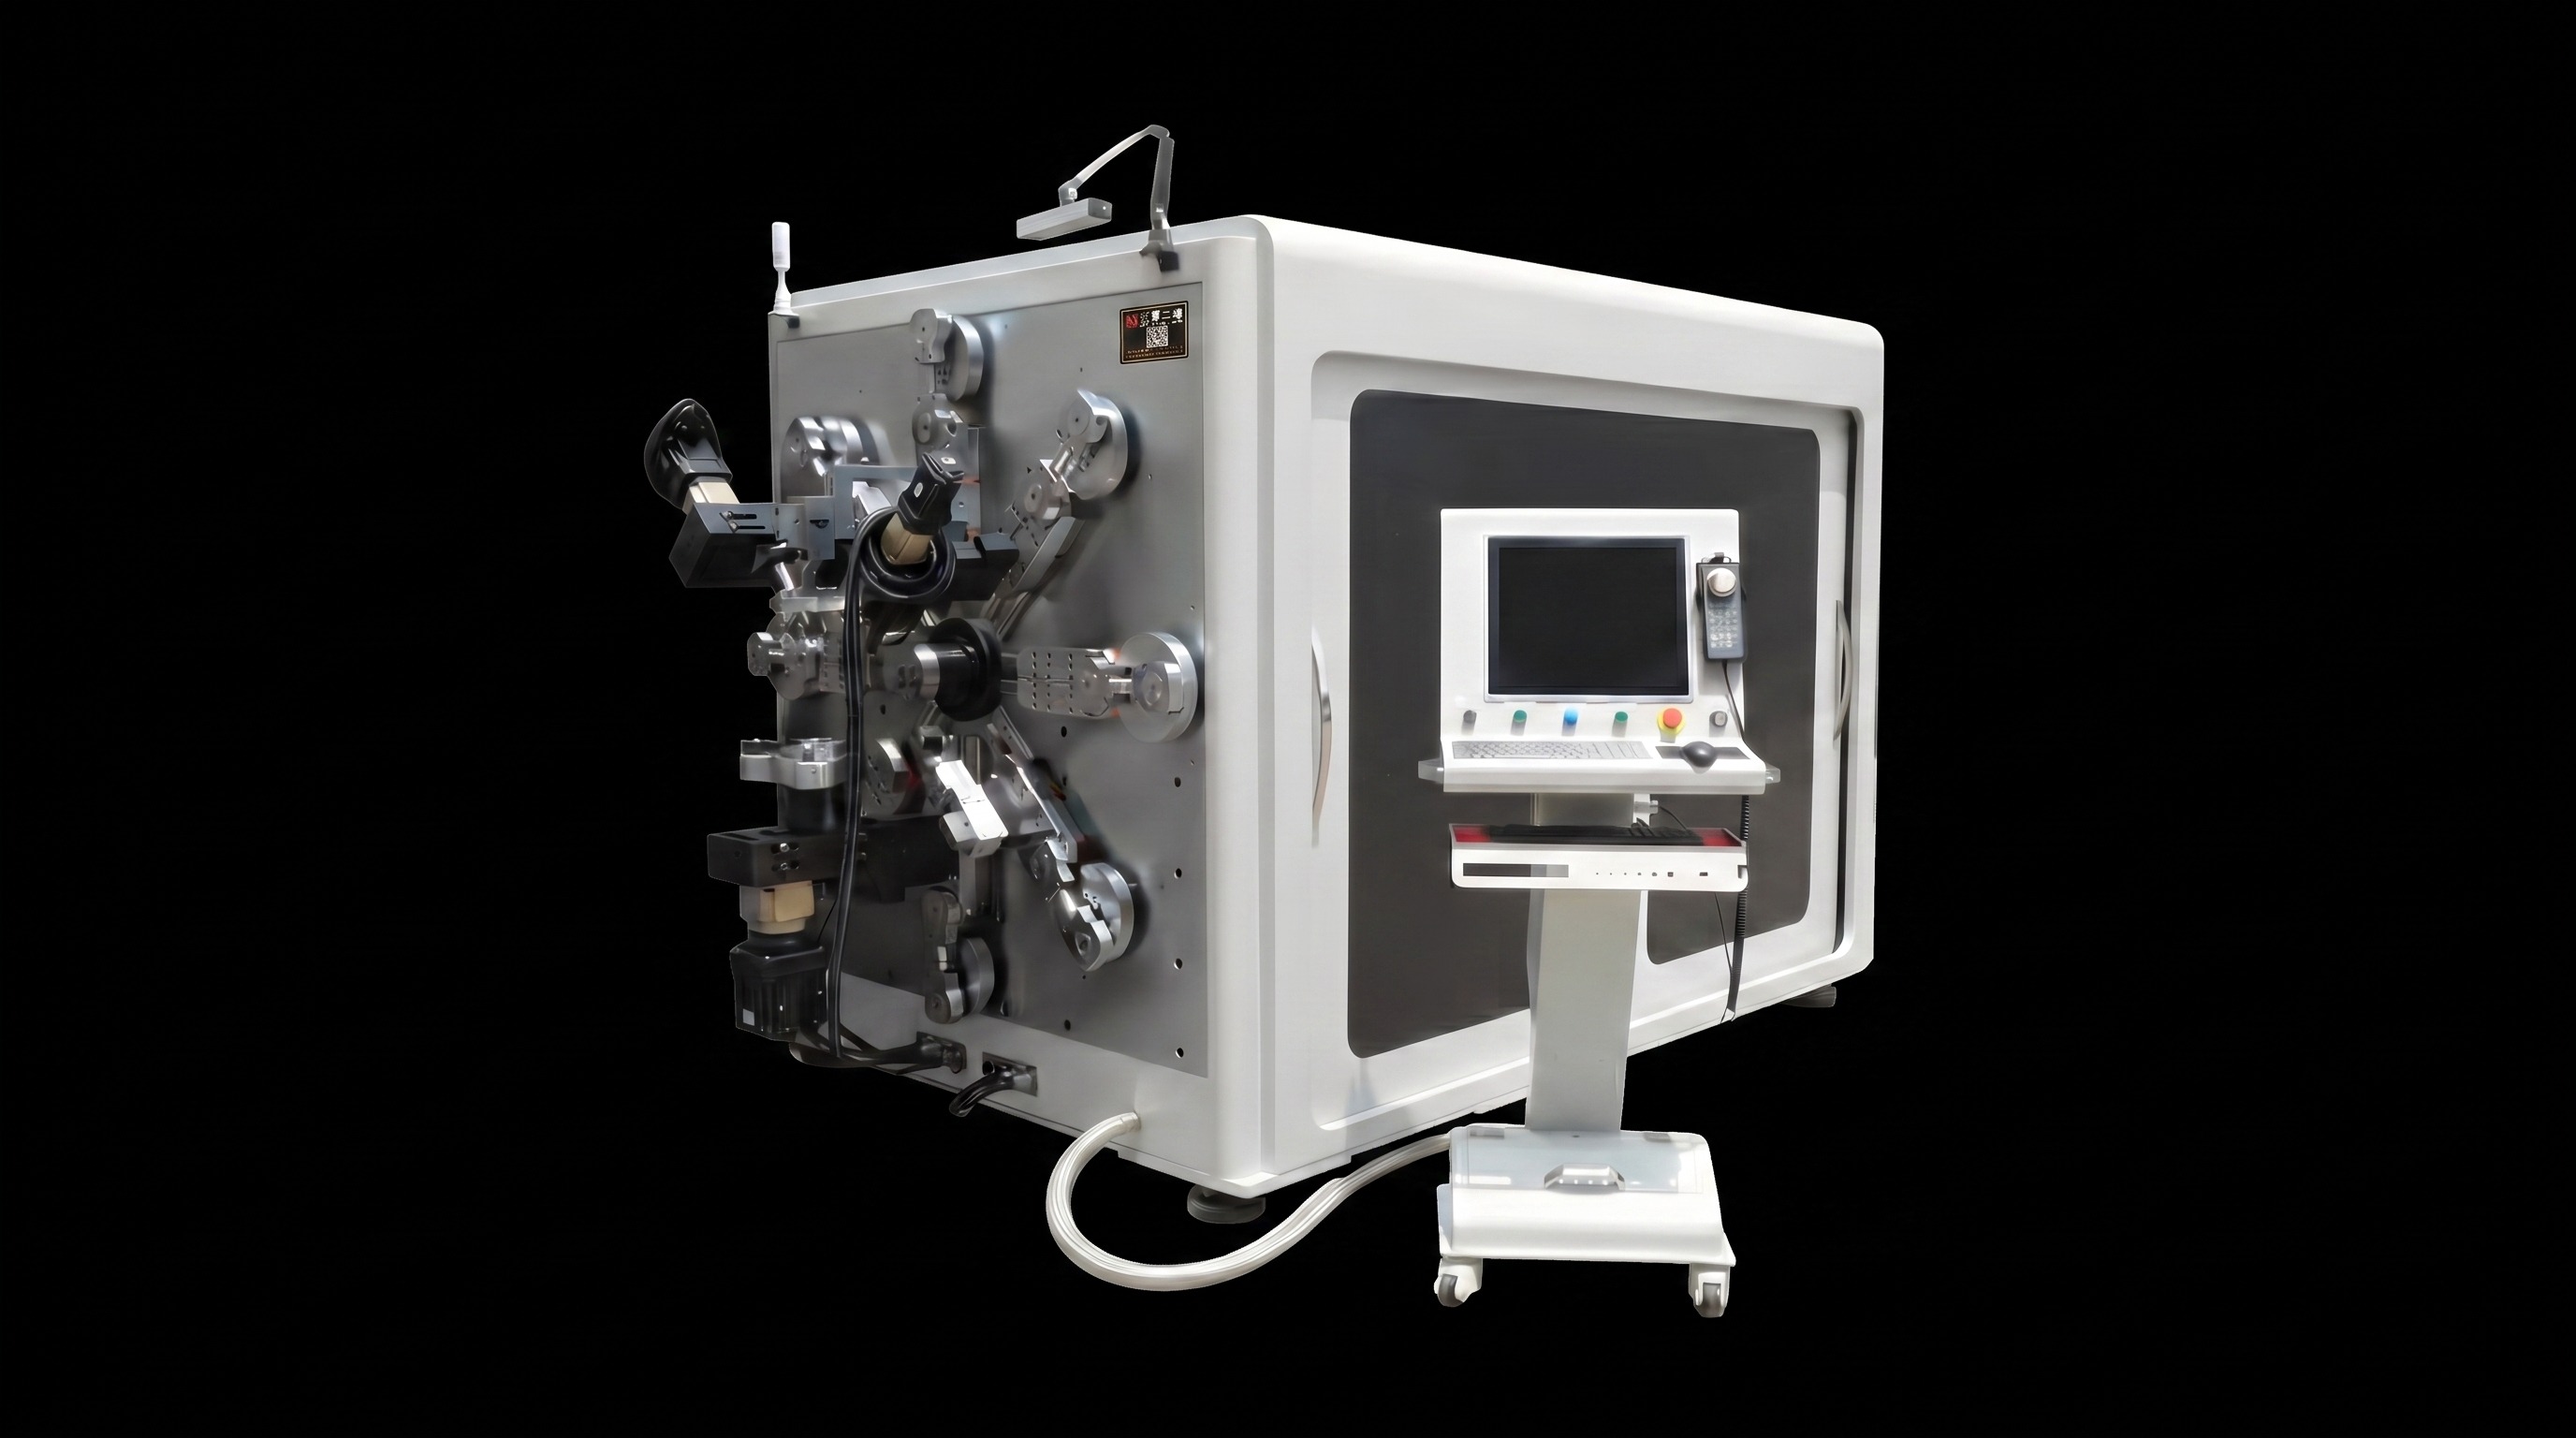
バスバー部品が平曲げ、垂直曲げ、ツイスト曲げ、多方向のトランジションを組み合わせていると、基本的な曲げを完了できるかどうかを単に確認するだけでは不十分です。補助動作機構と多軸同期能力を優先すべきです。BELAN のソリューションは、8本のアーム操作装置、2台の曲げ圧延ユニット、1台の切断モジュールを備え、マルチステーション処理プラットフォームを構築します。複数のロボットアームが補助的な位置調整と補助曲げを提供し、非常に複雑なバスバープロファイルの作成を可能にします。その主な利点は以下にまとめられています。
総合的なフラット、垂直、ねじりベンディング
複雑なバスバーは、異なる空間的配向にわたって連続成形が必要です。8本の補助アームは、平らな、垂直、ねじりの曲げ動作間のシームレスな移行をサポートします。
短距離空間曲げ
一部の部品は、2つの曲げ点間で非常に短いピッチで、平らな曲げから垂直への迅速な移行が必要です。シングルステーションの機械は、最初のカーブを終えると操作スペースが足りなくなることがよくあります。マルチアームレイアウトは独立した駅間で連携し、狭いカーブでも十分な移動クリアランスを確保します。
特殊形状のワークピースのための補助成形
EVやエネルギー貯蔵プロジェクト向けの特殊形状の銅アルミニウムバスバーは、多方向の曲がり、可変角度、高さのオフセットを備えています。この場合、作業ステーションの数とその同期性能は、銅製アルミニウムバスバー曲げ機.
さまざまな曲げ方法の表面保護性能
銅やアルミニウムのバスバー、特に絶縁型は、厳しい表面品質要件があります。ダイに直接接触すると、圧力、クリアランス、金型の状態が適切に制御されていない場合、へこみや表面の傷が残ることがあります。回転曲げは成形力を連続的な動きで分散させ、適切な工具やパラメータ設定の下で局所的な応力を部分的に軽減できます。サーボおよび多軸制御により、曲げ速度と運動軌道をさらに最適化し、原材料への急激な衝撃を排除します。調達時にパラメータシートだけに頼らないことを推奨します銅製アルミニウムバスバー曲げ機.代わりに、実際の材料試験サンプルを実行し、以下の重要な指標を確認してください:- 表面の傷 - 断熱コーティングの損傷 - 曲げゾーンの明らかな凹み - 多角度遷移時の安定性 - 大量生産における次元再現性
小角度、大角度、複雑な3D曲げの違い
小角度曲げ
高い位置精度、材料のスプリングバック補正、迅速なサーボ応答が求められます。
大角度曲げ
十分な運動空間を読み取り、機械的干渉を避けるために曲げ経路を最適化します。
複雑な3D曲げ
フラット、垂直、ねじりのベンディングを組み合わせています。標準的な3Dマシンは主に、前後左右に動く頭部の動きに依存しています。2つの曲がり角が密接に間隔を空けていて、二次成形のための補助ステーションがない場合、スペース制約の問題が発生しやすいです。したがって、マルチステーション協調能力は複雑なバスバー製造において重要な評価指標です。
4つの曲げ解決策の比較と選択ガイド
| 比較項目 | ダイ・ベンディング | 標準ロータリーベンディング | サーボ回転曲げ | 多軸連結曲げ |
|---|---|---|---|---|
| 標準部品 | ★★★★★ | ★★★★ | ★★★★ | ★★★★★ |
| マルチスペックチェンジオーバー | ★★ | ★★★★ | ★★★★★ | ★★★★★ |
| 曲げ精度 | ★★★★ | ★★★★ | ★★★★★ | ★★★★★ |
| 複雑な3Dワークピース | ★★ | ★★★ | ★★★★ | ★★★★★ |
| フラット/垂直/ツイストベンド | ★★ | ★★★ | ★★★★ | ★★★★★ |
| ダイ・依存関係 | ハイ | 低め | 低め | 低め |
| 自動化レベル | メディア | メディア | ハイ | ハイ |
| 複雑部品の補助成形 | 低め | メディア | メディア | ハイ |
安定したスペックのシンプルなワークピースを持つメーカーは、コスト効率の良いダイベンディングや基本的な回転式ソリューションを選択できます。頻繁な製品アップグレードや複雑な空間形状に直面する工場は、サーボロータリーおよび多軸連結を優先すべきです銅製アルミニウムバスバー曲げ機モデルたち。
単に軸の数だけでパフォーマンスを判断しないでください
機器のパンフレットに記載されている公称軸数だけでは、実際の複合体成形能力を完全には反映できません。以下の実務的なポイントを確認することをお勧めします:- 各独立軸の機能(送り込み、曲げ、回転など) - 多軸が同期運転可能かどうか - 独立した補助ステーションの利用可能性 - 平面、垂直、ツイスト曲げの複合サポート - 短ピッチ曲げの機械的干渉リスク - 複雑なプロファイルに対するプログラム可能な連続成形 実際の部品図面をサンプル試験生産に提出することは、機械の評価だけを行くよりもはるかに信頼性が高い仕様書に。
結論
曲げ技術は単一角度成形から、完全自動の複雑な3D成形へと進化しています。バスバー製品に平坦、垂直、ツイストベンド、多角度遷移、超短距離空間ベンドが含まれている場合、単に機械価格や公称軸番号の比較だけでなく、複数ステーションの調整、曲げ精度、実際のサンプル処理能力に注力すべきです。BELANマシナリーは、プロフェッショナルな金属成形自動化ソリューションを提供しています。もしあなたが調達しているなら銅製アルミニウムバスバー曲げ機バスバー材料、断熱材、3D部品図面、月次出力要件をご提供ください。BELANは適切な曲げ技術を分析し、複雑な3Dバスバーの試作テストを実施し、適切に適合した自動化提案を提供します。
詳細やサンプルテストの手配については、営業チームまでお問い合わせください。
.jpg)