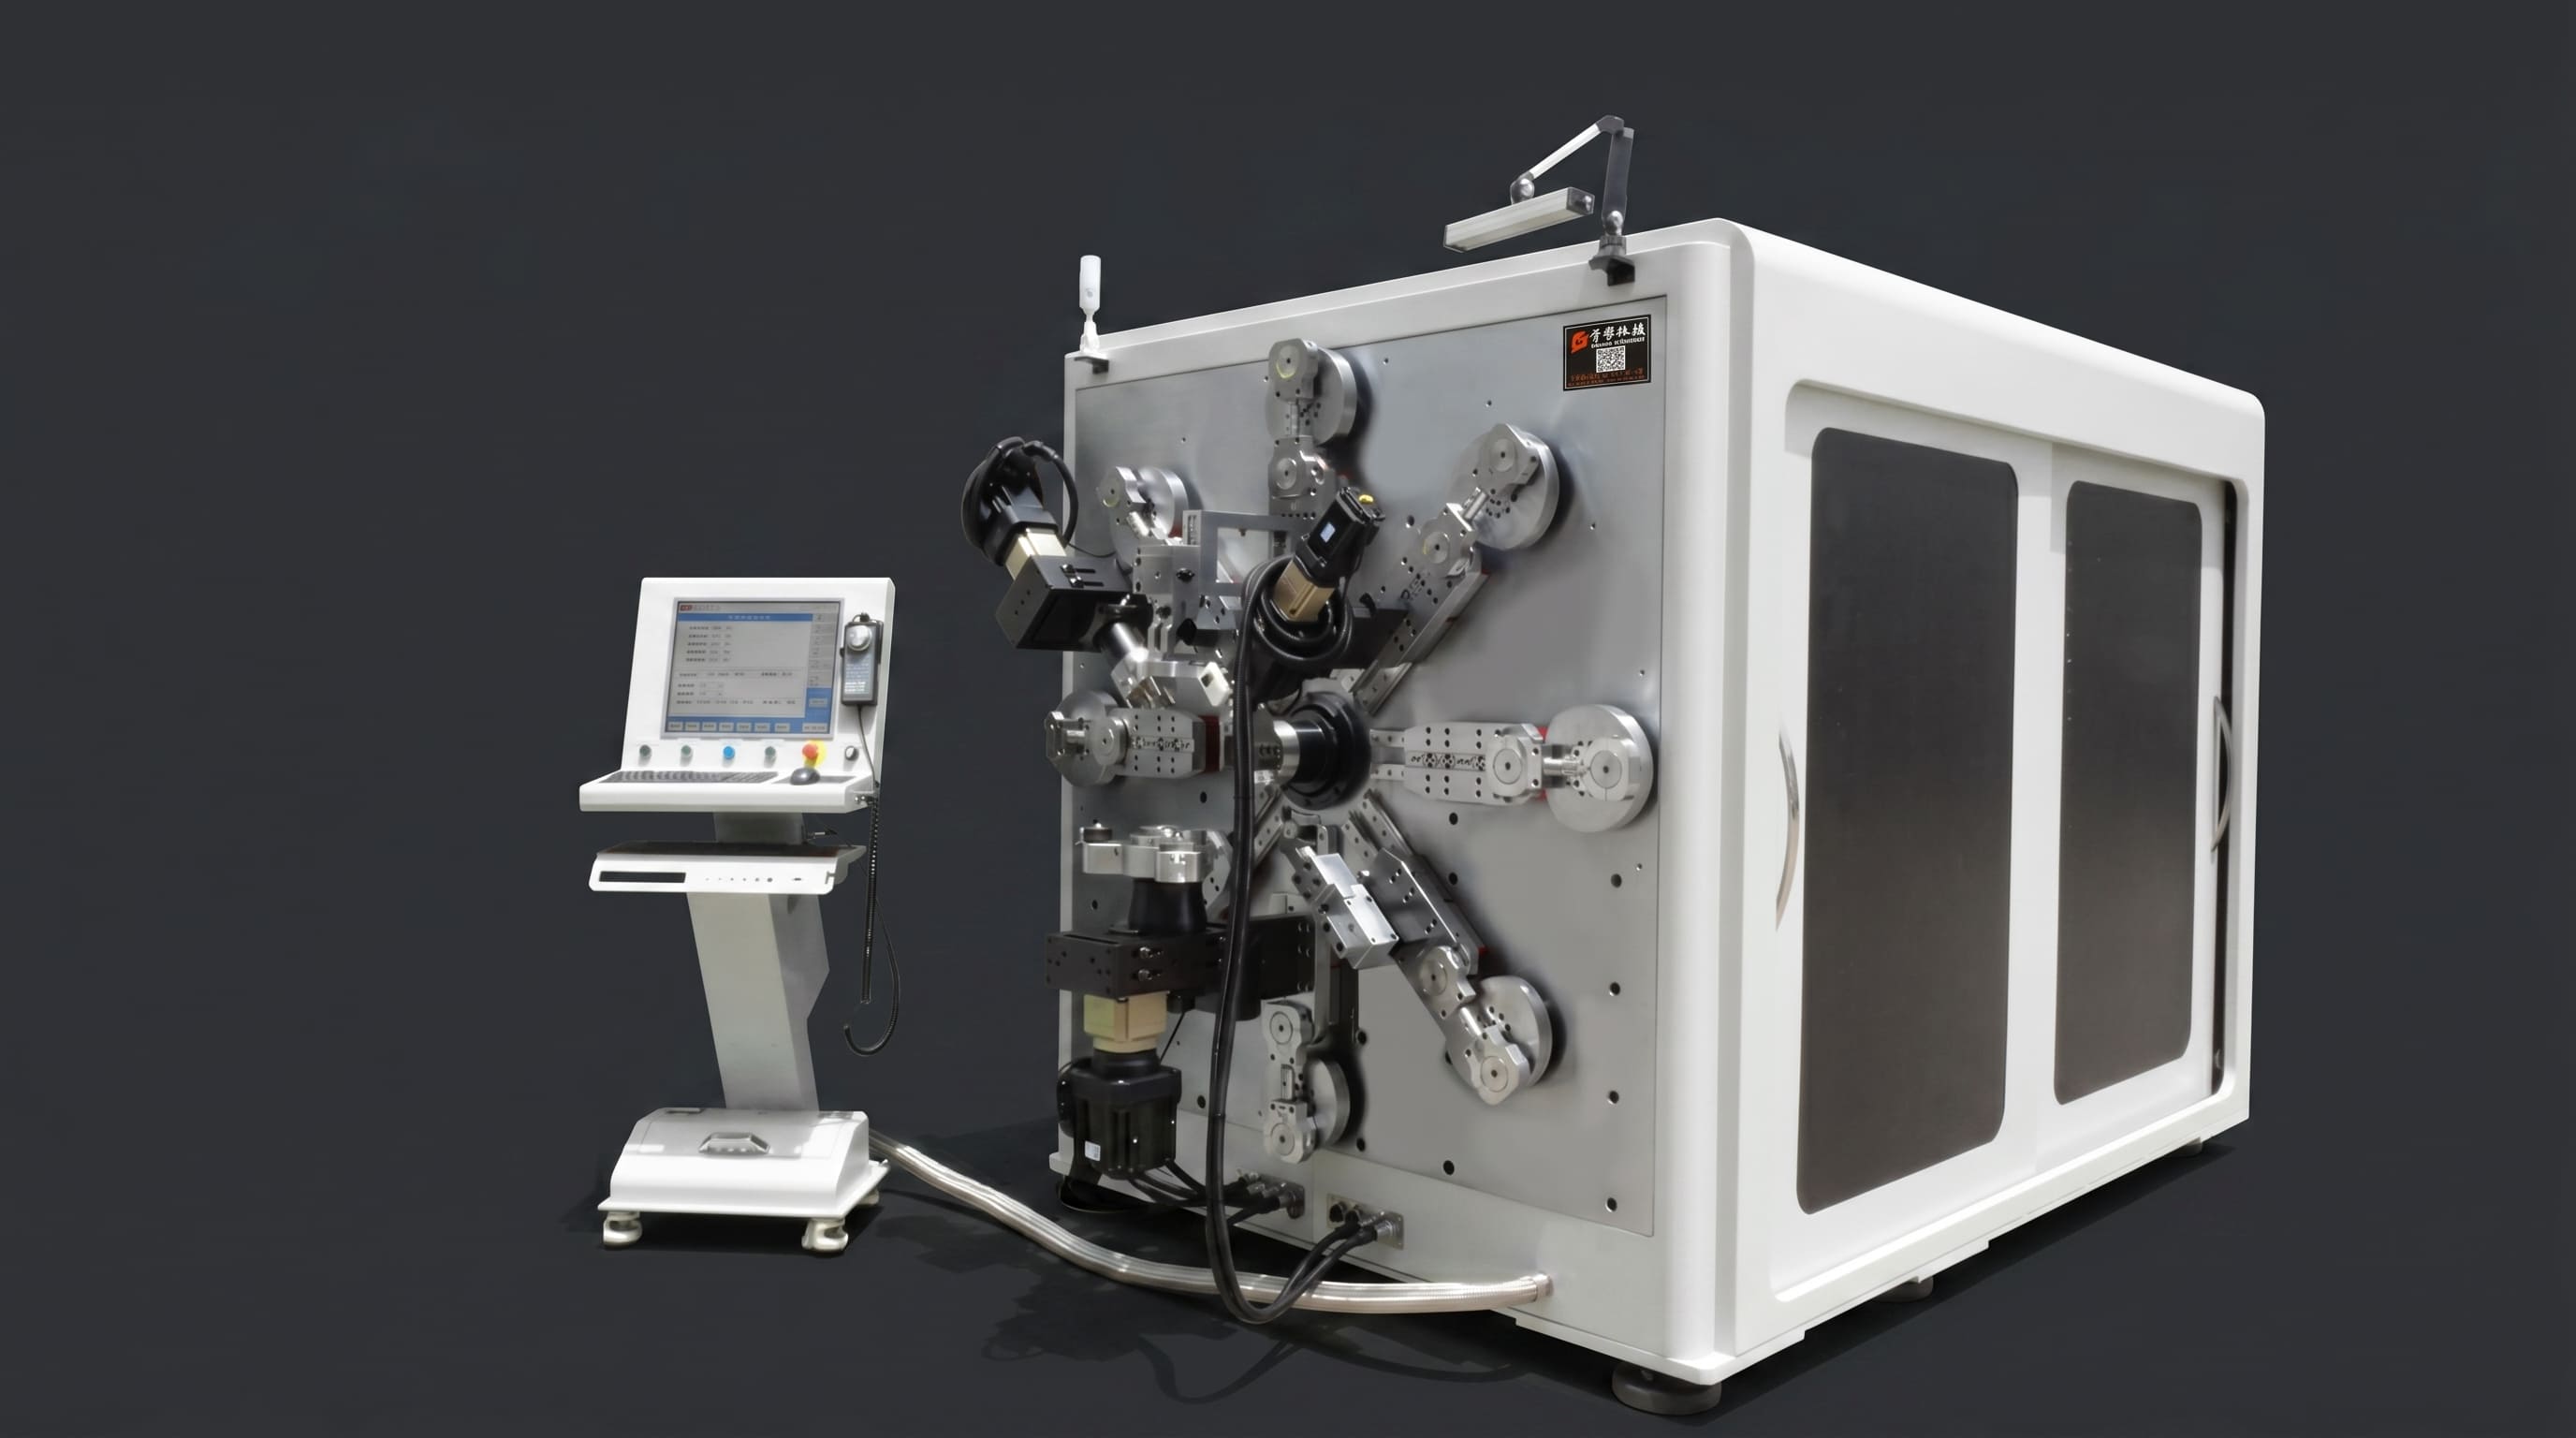
銅・アルミニウムバスバー曲げ機の3つの給電構造比較:トラック、ローラー、クランプ送り
業界背景
新エネルギー車両、エネルギー貯蔵システム、電気制御キャビネット、高電圧電力配電プロジェクトに牽引され、銅・アルミニウムバスバー製品は小型化、複雑な形状、多様化した仕様へと進んでいます。製造業者にとっては、銅製アルミニウムバスバー曲げ機基本的な曲げ精度を保証するだけでなく、材料の適合性、送りの安定性、製品交換効率、ワークピースの表面保護のバランスも必要です。
実際の生産において、バスバー曲げ機原材料が曲げゾーンに安定的に届けるかどうかを直接決定し、加工精度や処理量に大きな影響を与えます。市場には3つの主流の給餌ソリューションが広く提供されています:トラックタイプ給餌、8セットローラー給餌、クランプ式給餌です。それぞれの構造物は独自の強みを持ち、異なる作業シナリオに適しています。
なぜ給餌機構が機械選択において重要なのか?
銅アルミニウムバスバーは比較的高い材料費を伴い、多くの部品はPA12やPVCマイカ被覆などの特殊絶縁層でコーティングされています。送料時の滑り、材料のずれ、表面のへこみ、摩擦による傷は完成品の欠陥を直接引き起こします。
したがって、銅製アルミニウムバスバー曲げ機購入者は基本的な曲げ能力だけでなく、以下の主要な指標を評価するべきです。
- 異なる断熱コーティングとの適合性
- 給弾安定性と位置決め精度
- 多仕様ワークピースの迅速な切り替え
- バスバー表面の傷防止保護
- 長距離給電に対する偏差防止性能
- フィーディング誤差補償サポート
- 大量生産における全体的な生産性と維持費
大部分において、バスバー給電機構あなたの長期的な運営コストを決定します バスバー処理装置.
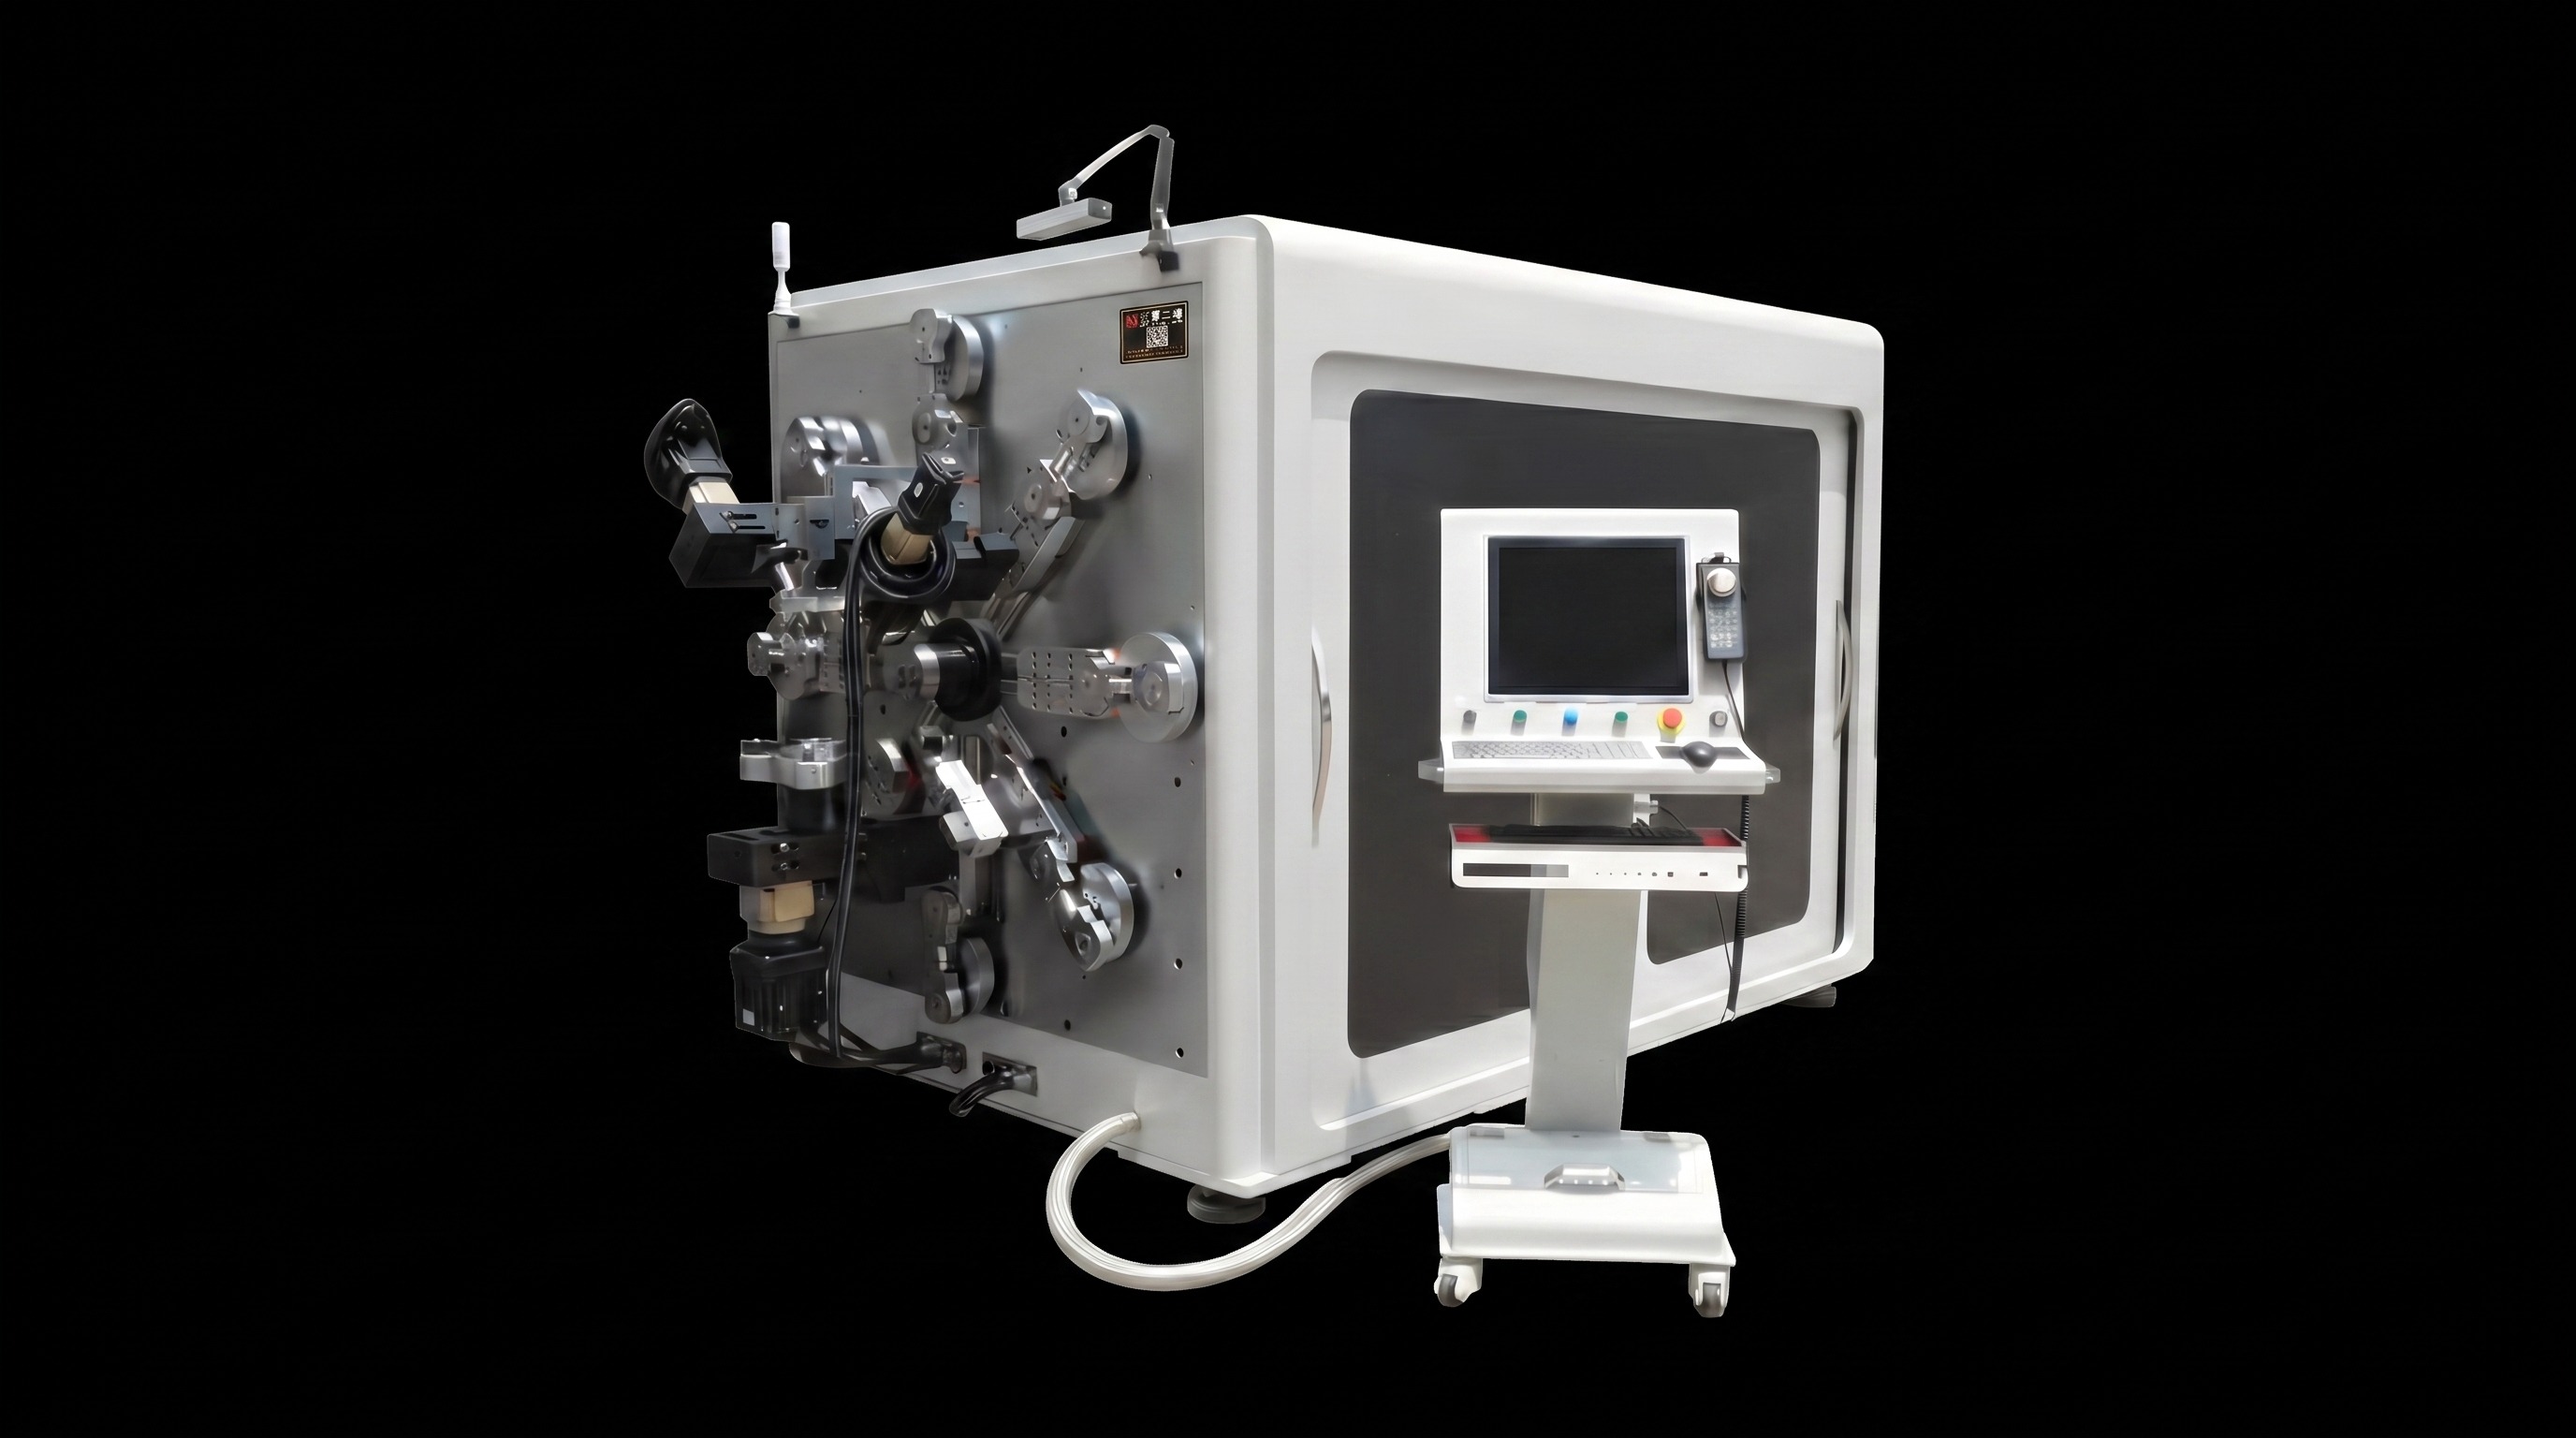
BELAN銅・アルミニウムバスバー曲げ機
履帯型給弾:卓越した互換性と安定性
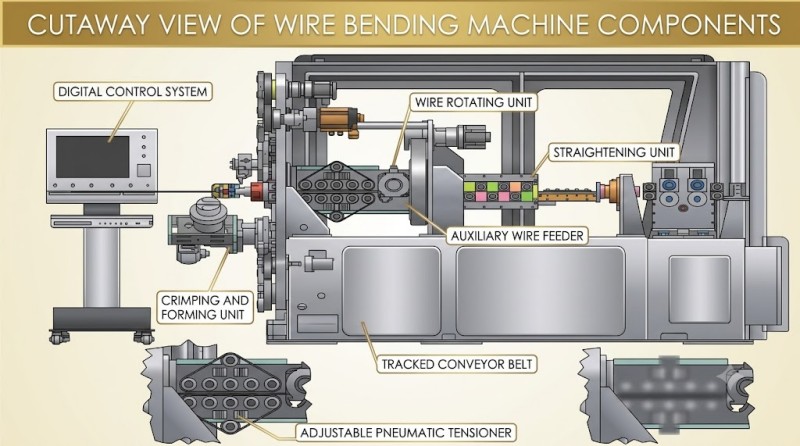
BELAN銅アルミニウムバスバー曲げ機は、トラックタイプの送電構造を備えています。シングルポイントやマルチローラー送りシステムとは異なり、トラックはワークピースをより広い接触面積で巻きつけます。
PA12絶縁材とPVCマイカ被覆により、バスバーに対して強い適応性を提供し、より幅広いワークタイプをカバーします。その主な利点は以下の通りです。
1. 優れた素材互換性
1つのフィーディングユニットは複数のコーティング加工品をサポートし、材料交換による部品交換を最小限に抑えます。
2. より広いラッピング接触面積
トラックはバスバーをしっかりと保持し、摩擦力を高め、送りの滑りや材料のずれを減らし、精密な送りを提供しながらワークピースの表面を保護します。
3. ローラー交換の頻度が低い
この利点は、頻繁に製品交換を行う工場にとって特に価値があります。ローラーシステムとは異なり、トラック型構造は異なるバスバーサイズの切り替え時に時間のかかるローラー交換作業を回避できます。
4. 給餌長補償の提供
BELANバスバー曲げ機はエンコーダーホイールを採用し、リアルタイムの給弾長データをフィードバックします。実際の給餌値と理論的な給餌値の間にずれが生じると、システムは自動的に誤差を補正し、連続的な実行における次元の一貫性を向上させます。
まとめると、トラックタイプ給餌は多様な部品ポートフォリオと継続的な量産要件を持つ製造業者に最適です。
8セットローラー給弾:成熟した構造ながらも高い交換コスト
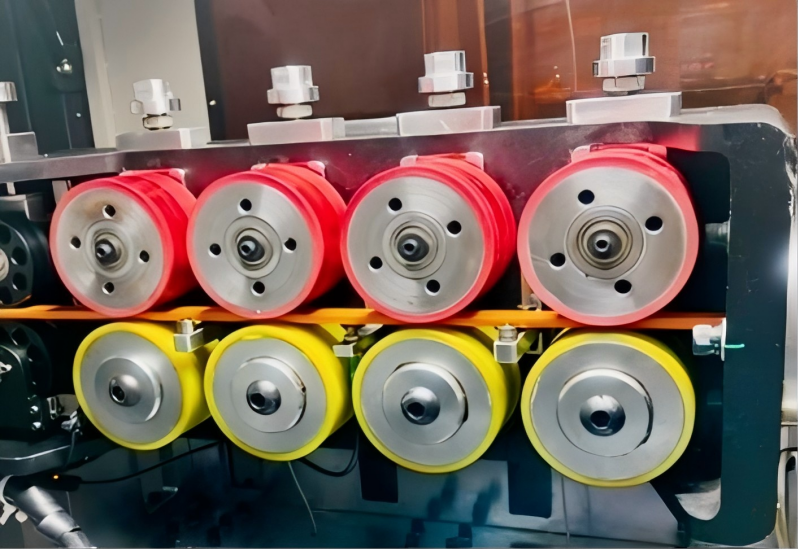
第二の主流バスバー給電機構これは8セットのローラー給弾システムです。複数のローラーが回転運動でバスバーをクランプし、前進させます。この実証済みの構造は、適切な原材料を用いた固定仕様生産下でも安定して稼働しますが、明らかな制約もあります。
1. 断熱材の制限
現場フィードバックでは、8セットローラー給弾はPA12コーティングバスバーで良好に動作しますが、PVCマイカ被覆部品では表面摩擦特性の違いにより適応性が低下します。2種類以上の断熱材を扱う工場では、曲げ軸の量だけで機械を選択することはできません。まず給餌システムの適合性を確認する必要があります。
2. 仕様スイッチのローラー交換が必要
バスバーの幅や厚さが異なるため、通常は適切な給弾ローラーが必要です。8つのローラーすべてを新しい仕様ごとに交換すると、予備部品の費用(1つのローラーキット1つに約4000通貨単位)や手動でのダウンタイムが発生します。切り替えごとに20分間のローラースワップは、頻繁にモデルを切り替える作業場の全体的な処理能力を大幅に低下させます。不適切な圧力調整はへこみや傷、給餌の滑りを引き起こすこともあり、パラメータ調整には豊富なオペレーターの経験が必要です。
3つのバスバー給電構造の比較図
クランプ給弾:速度が限られた特定の材料に適している
3つ目の選択肢であるクランプ式給弾は、往復グリッパーによって材料を前方に押し出します。特定のPVCマイカバスバーには有効な選択肢であり、特定の工程でワークピース表面への直接的なローラー摩擦を回避します。
それでも、明確な適用範囲があります。PA12コーティングされた銅アルミニウムバスバーでは、そのサイクルベースの動作(クランプ・ムーブ・リリース)が連続的な高速給弾性能を制限します。供給速度は一般的にノンストップトラックタイプやローラーシステムよりも遅いです。大量生産、長工件、高サイクル要件を持つプロジェクトでは、この送料スキームを最終決定する前に実際の生産ビートを慎重に評価する必要があります。

三つの給餌システムの並べて比較
| 比較項目 | トラック型給餌 | 8セットローラー給弾 | クランプ給餌 |
|---|---|---|---|
| PA12の素材 | ✓ 完全互換 | ✓ 適切 | △ 速度制限 |
| PVC-マイカコーティング | ✓ 完全互換 | △ 適応性の制限 | ✓ 適切 |
| 給餌安定性 | ハイ | ミディアム・ハイ | メディア |
| 材料接触モード | 広範囲ラッピング | 多点接触 | グリッパークランプ |
| 切り替えの利便性 | 素晴らしい | ローラー交換が必要です | よし |
| 給餌誤差補償 | エンコーダーホイールも利用可能です | 機械のスペックによります | 機械のスペックによります |
| 頻繁なスイッチ生産 | 強くおすすめします | 高い工時と部品のコスト | ケースバイケースの評価 |
| 連続実行効率 | ハイ | ミディアム・ハイ | 比較的低い |
注:給餌機構は全体の一部に過ぎませんバスバー処理装置.購入者はバスバーの幅、厚さ、断熱材の種類、仕上げ部品の長さ、曲げ角、敷地面積、サイクルタイム、将来の製品ロードマップも十分に考慮する必要があります。
機器を単に前払い価格だけで評価しないでください
バスバー製造機の場合、機械購入コストは総生産費用を表しません。低価格の銅製アルミニウムバスバー曲げ機頻繁なローラー交換、部品在庫不足、長時間の交換停止、不安定な送料による材料スクラップなどにより、長期的なコスト増加につながる可能性があります。
買い手には、PA12およびPVC-雲母被覆サンプルを含む実物試験を実施し、以下の7つの評価指標に注目することを提案します。
- 全体的な摂食安定性
- バスバーの表面のへこみや傷のリスク
- 長距離給餌時の累積長さ誤差
- マルチスペック切り替えにかかる時間
- エンコーダフィードバックおよび給餌誤差補正機能
- 受注スループットを満たすための連続生産サイクル
- ワークピースポートフォリオとの送り道システムの全体的な互換性
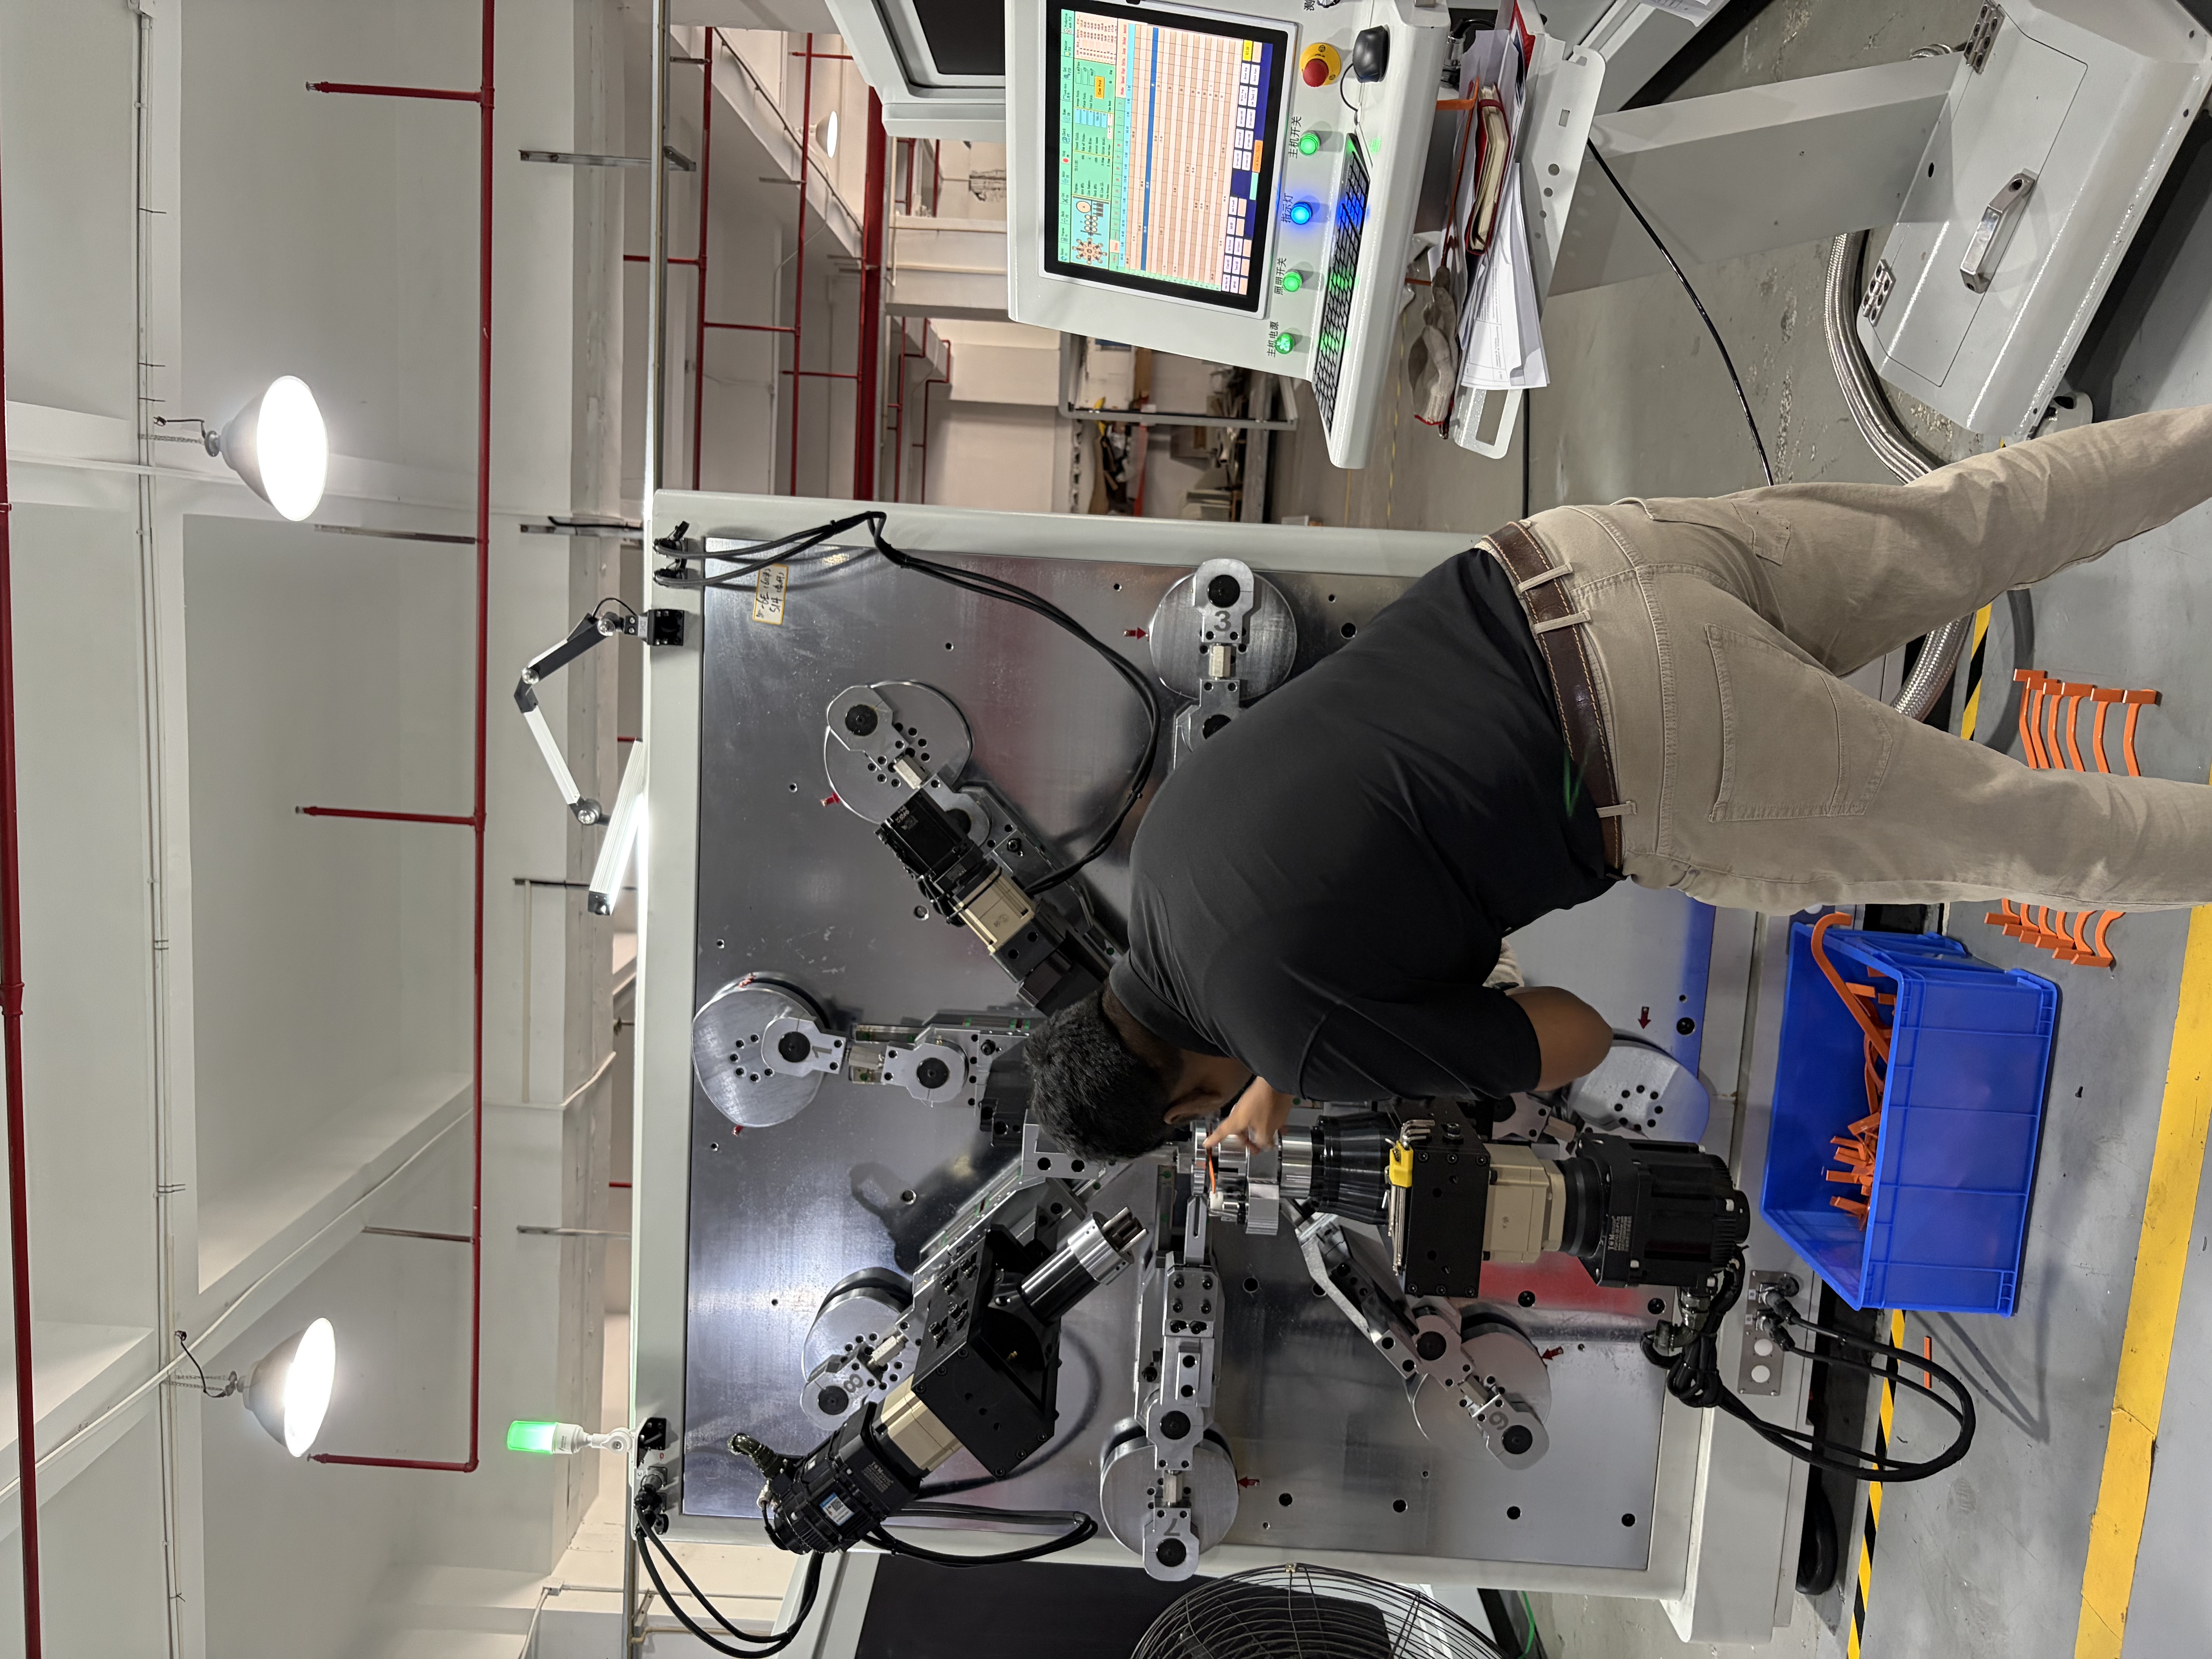
銅アルミニウムバスバー部品の現地加工
結論と調査
その三つのうち、どれもありませんバスバー給電機構デザインズは普遍的に優れています。適合性は原材料の種類、部品仕様、製造方法に依存します。PA12とPVC-マイカ絶縁バスバーの両方を頻繁に仕様変更や大量の連続注文で処理する場合、トラックタイプ給電システムは材料の互換性、給電安定性、迅速な切り替え、精密な補正において明らかな利点を提供します。
BELANマシナリーは専門的な金属成形ソリューションを提供しています。もしあなたが調達しているなら銅製アルミニウムバスバー曲げ機また、PA12/PVC-マイカバスバープロジェクトに合う給電方式が不明の場合は、ぜひ当社のチームまでご連絡ください。材料仕様、断熱材の種類、部品図面、予想される出力をお送りください。適切な送料構造と機械レイアウトを推奨し、実際の処理性能を検証するためのサンプルテストもサポートします。
詳細やサンプルテストの手配については、営業チームまでお問い合わせください。
.jpg)