


BELANマシナリー:高精度EVバスバーの要求に応えるCNCバスバー曲げ機
業界背景
新エネルギー車両、高電圧配線、バッテリーパック、エネルギー貯蔵産業の急速な成長により、PVC雲母コーティングされた銅バスバー、PA12絶縁銅バスバー、絶縁アルミニウムバスバーはバスバー製造の主要材料となっています。表面断熱層のため、曲がりの際に傷や膨らみ、断熱のひび割れ、破損が頻繁に発生します。したがって、送餌モード、曲げ精度、プロセス制御は完成品の品質を決定する重要な要素です。
そのCNCバスバー曲げ機フルオートフィーディング、インテリジェントな直線調整、多軸同期曲げ、精密な切断を実現し、クローズドループの自動化ワークフローを実現します。これにより、コーティング絶縁バスバーの加工品質を保証すると同時に生産性が大幅に向上します。
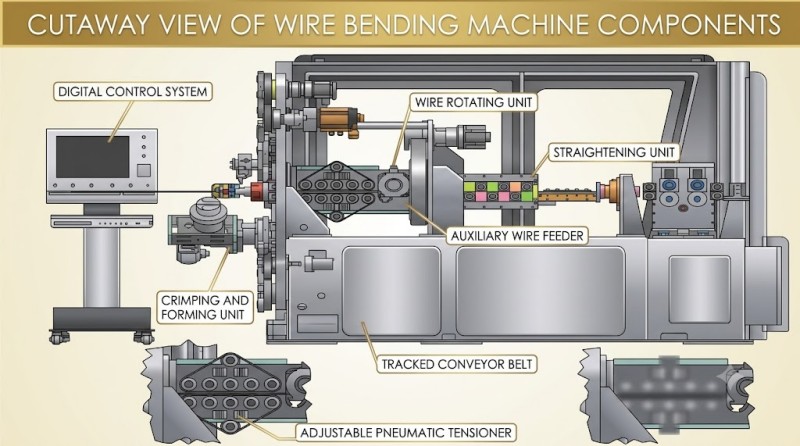
PVCコーティングされた銅バスバーの自動曲げワークフロー
以下はBELAN BL-TPシリーズの完全な自動処理ワークフローを示していますCNCバスバー曲げ機.
| ステップ | プロセス | 概要 |
|---|---|---|
| ステップ1 | 資材の積み込み | PVCコーティングされた銅またはアルミニウムのバスバーを自動給餌ラックに取り付けます。 |
| ステップ2 | 自動給餌 | 自動給餌ラックが補助給餌ユニットに材料を供給します。 |
| ステップ3 | まっすぐにする | 補助フィーダーは内部ストレスを除去し加工精度を向上させるために材料をまっすぐにモジュールに送ります。 |
| ステップ4 | トラック型給餌 | トラックコンベヤーは材料を曲げゾーンまで安定的に運び、断熱面を完全に保護します。 |
| ステップ5 | 自動曲げ | 8本のサーボロボットアームが協力して、平曲、垂直曲げ、ねじり曲げ、その他の複雑な成形を実現しています。 |
| ステップ6 | 自動切断 | 完成品は曲げた後に自動的に切断され、連続的な大量生産が行われます。 |
全体のワークフローは手動介入なしで動作し、スループットを向上させ、人為的な次元誤差を最小限に抑えます。
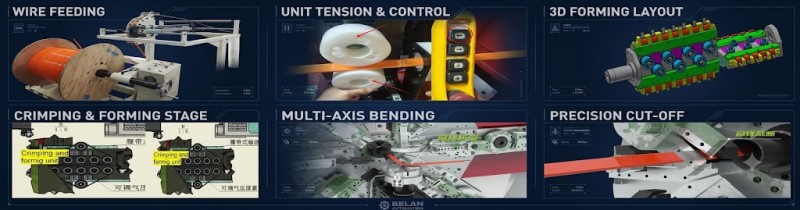
三つの給餌構造の比較解析
国内CNCバスバー曲げ機サプライヤーはPVC-マイカ絶縁バスバー加工に多様な給餌ソリューションを採用しており、明らかな性能差があります。
| 比較項目 | BELANトラックタイプ給餌 | 競技者1:ローラーフィーディング | 競技者2:クランプ給餌 |
|---|---|---|---|
| 給餌機構 | フルエンベロープトラックフィーディング | 8セットローラー給弾 | 機械式クランプ給餌 |
| PA12絶縁材料 | ✓ 完全互換性 | ✓ 完全互換性 | △ 低効率 |
| PVC-雲母絶縁材料 | ✓ 完全互換性 | × 互換性がない | ✓ 完全互換性 |
| 材料表面保護 | 傷や傷はありません | へこみや引っ掻き傷のリスクが高い | よし |
| 予備部品の交換 | ローラー交換は不要です | 給弾ローラーを8つ交換する必要があります | 交換は不要です |
| 製品チェンジオーバータイム | 全くありません | 約20分 | 全くありません |
| 予備部品のコスト | 該当なし | 約4000ドル/セット | 該当なし |
| 給餌安定性 | ★★★★★ | ★★★ | ★★★ |
| 生産効率 | ★★★★★ | ★★★★ | ★★ |
BELANトラックタイプ給電の利点
従来のローラー給料と比べて、フルエンベロープトラック給料は原材料との接触面積を拡大し、低接着性のPVC-マイカ絶縁材でも安定した給料性能を提供します。
異なるバスバー仕様に対して給電ローラーの交換がなく、メンテナンスコストや機械のダウンタイムを削減し、機器全体の効率を高めます。新エネルギー車両のバスバーメーカーにとって成熟し高効率なソリューションとなっています。
PVC-ミカ絶縁バスバーの膨らみ制御規格
曲げ後膨らみはPVCマイカ絶縁バスバーの主な加工課題です。ベラン BL-TPシリーズCNCバスバー曲げ機曲げ半径の設定を最適化することで膨らみ係数を最小化します。
| 曲げモード | プロセス標準 |
|---|---|
| フラットベンディング | 内側のR≥1×の材料幅;片側膨らみ≤1.6mm(業界最大両側限界≤4mm) |
| 垂直曲げ | 内側R≥1×材料厚さ;片側膨らみ≤1.5mm(業界最大両側限界≤4mm) |
適切なR半径設定は膨らみリスクを減らし、PVCジャケットや雲母絶縁層の破損や電気的破壊を防ぎます。
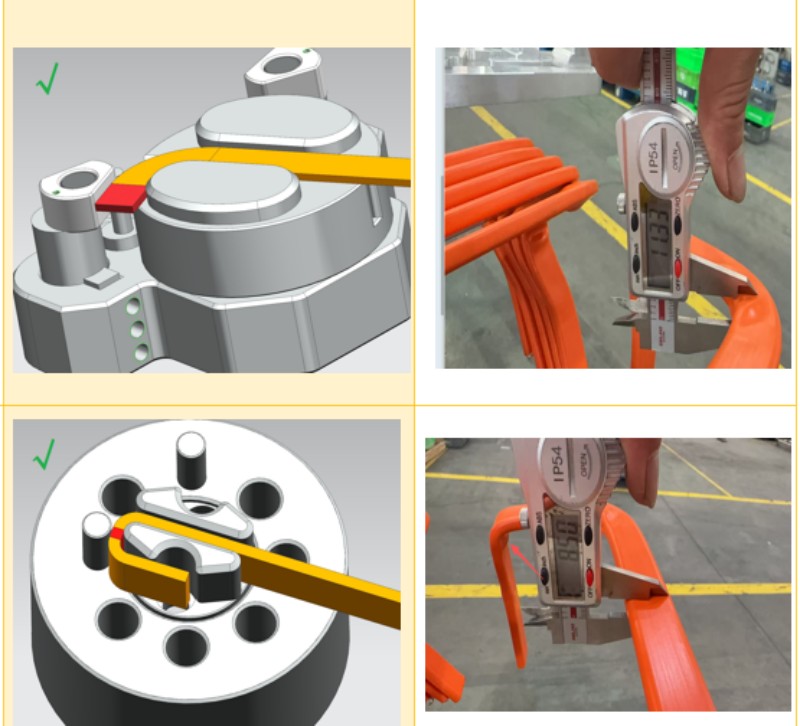
バスバー曲げ膨隆治療の最適化プロセス
仕上げ部品の品質をさらに向上させるために、膨らみ改善のためのワークフローを以下以下に採用してください:
| ステップ | 処理ソリューション | 機能 |
|---|---|---|
| ステップ1 | トラック型給餌の採用 | フルエンベロープ給餌は表面の擦り傷を避け、給餌の安定性を向上させます。 |
| ステップ2 | 高周波予熱 | 資材の出口に高周波ヒーターを設置しましょう。加熱後に曲げて膨らみや変形を減らします。 |
| ステップ3 | フラットベンディング用のクランプ | 膨らみ部分はステンレス製クリップと頑丈なクランプで固定します。 |
| ステップ4 | トンネル炉熱処理 | 100°C〜130°Cのトンネル炉内で1〜2分間加熱し、その後空冷して膨らんだ部分を平らにします。 |
このワークフローは表面の外観を最適化し、断熱層の信頼性を高めます。
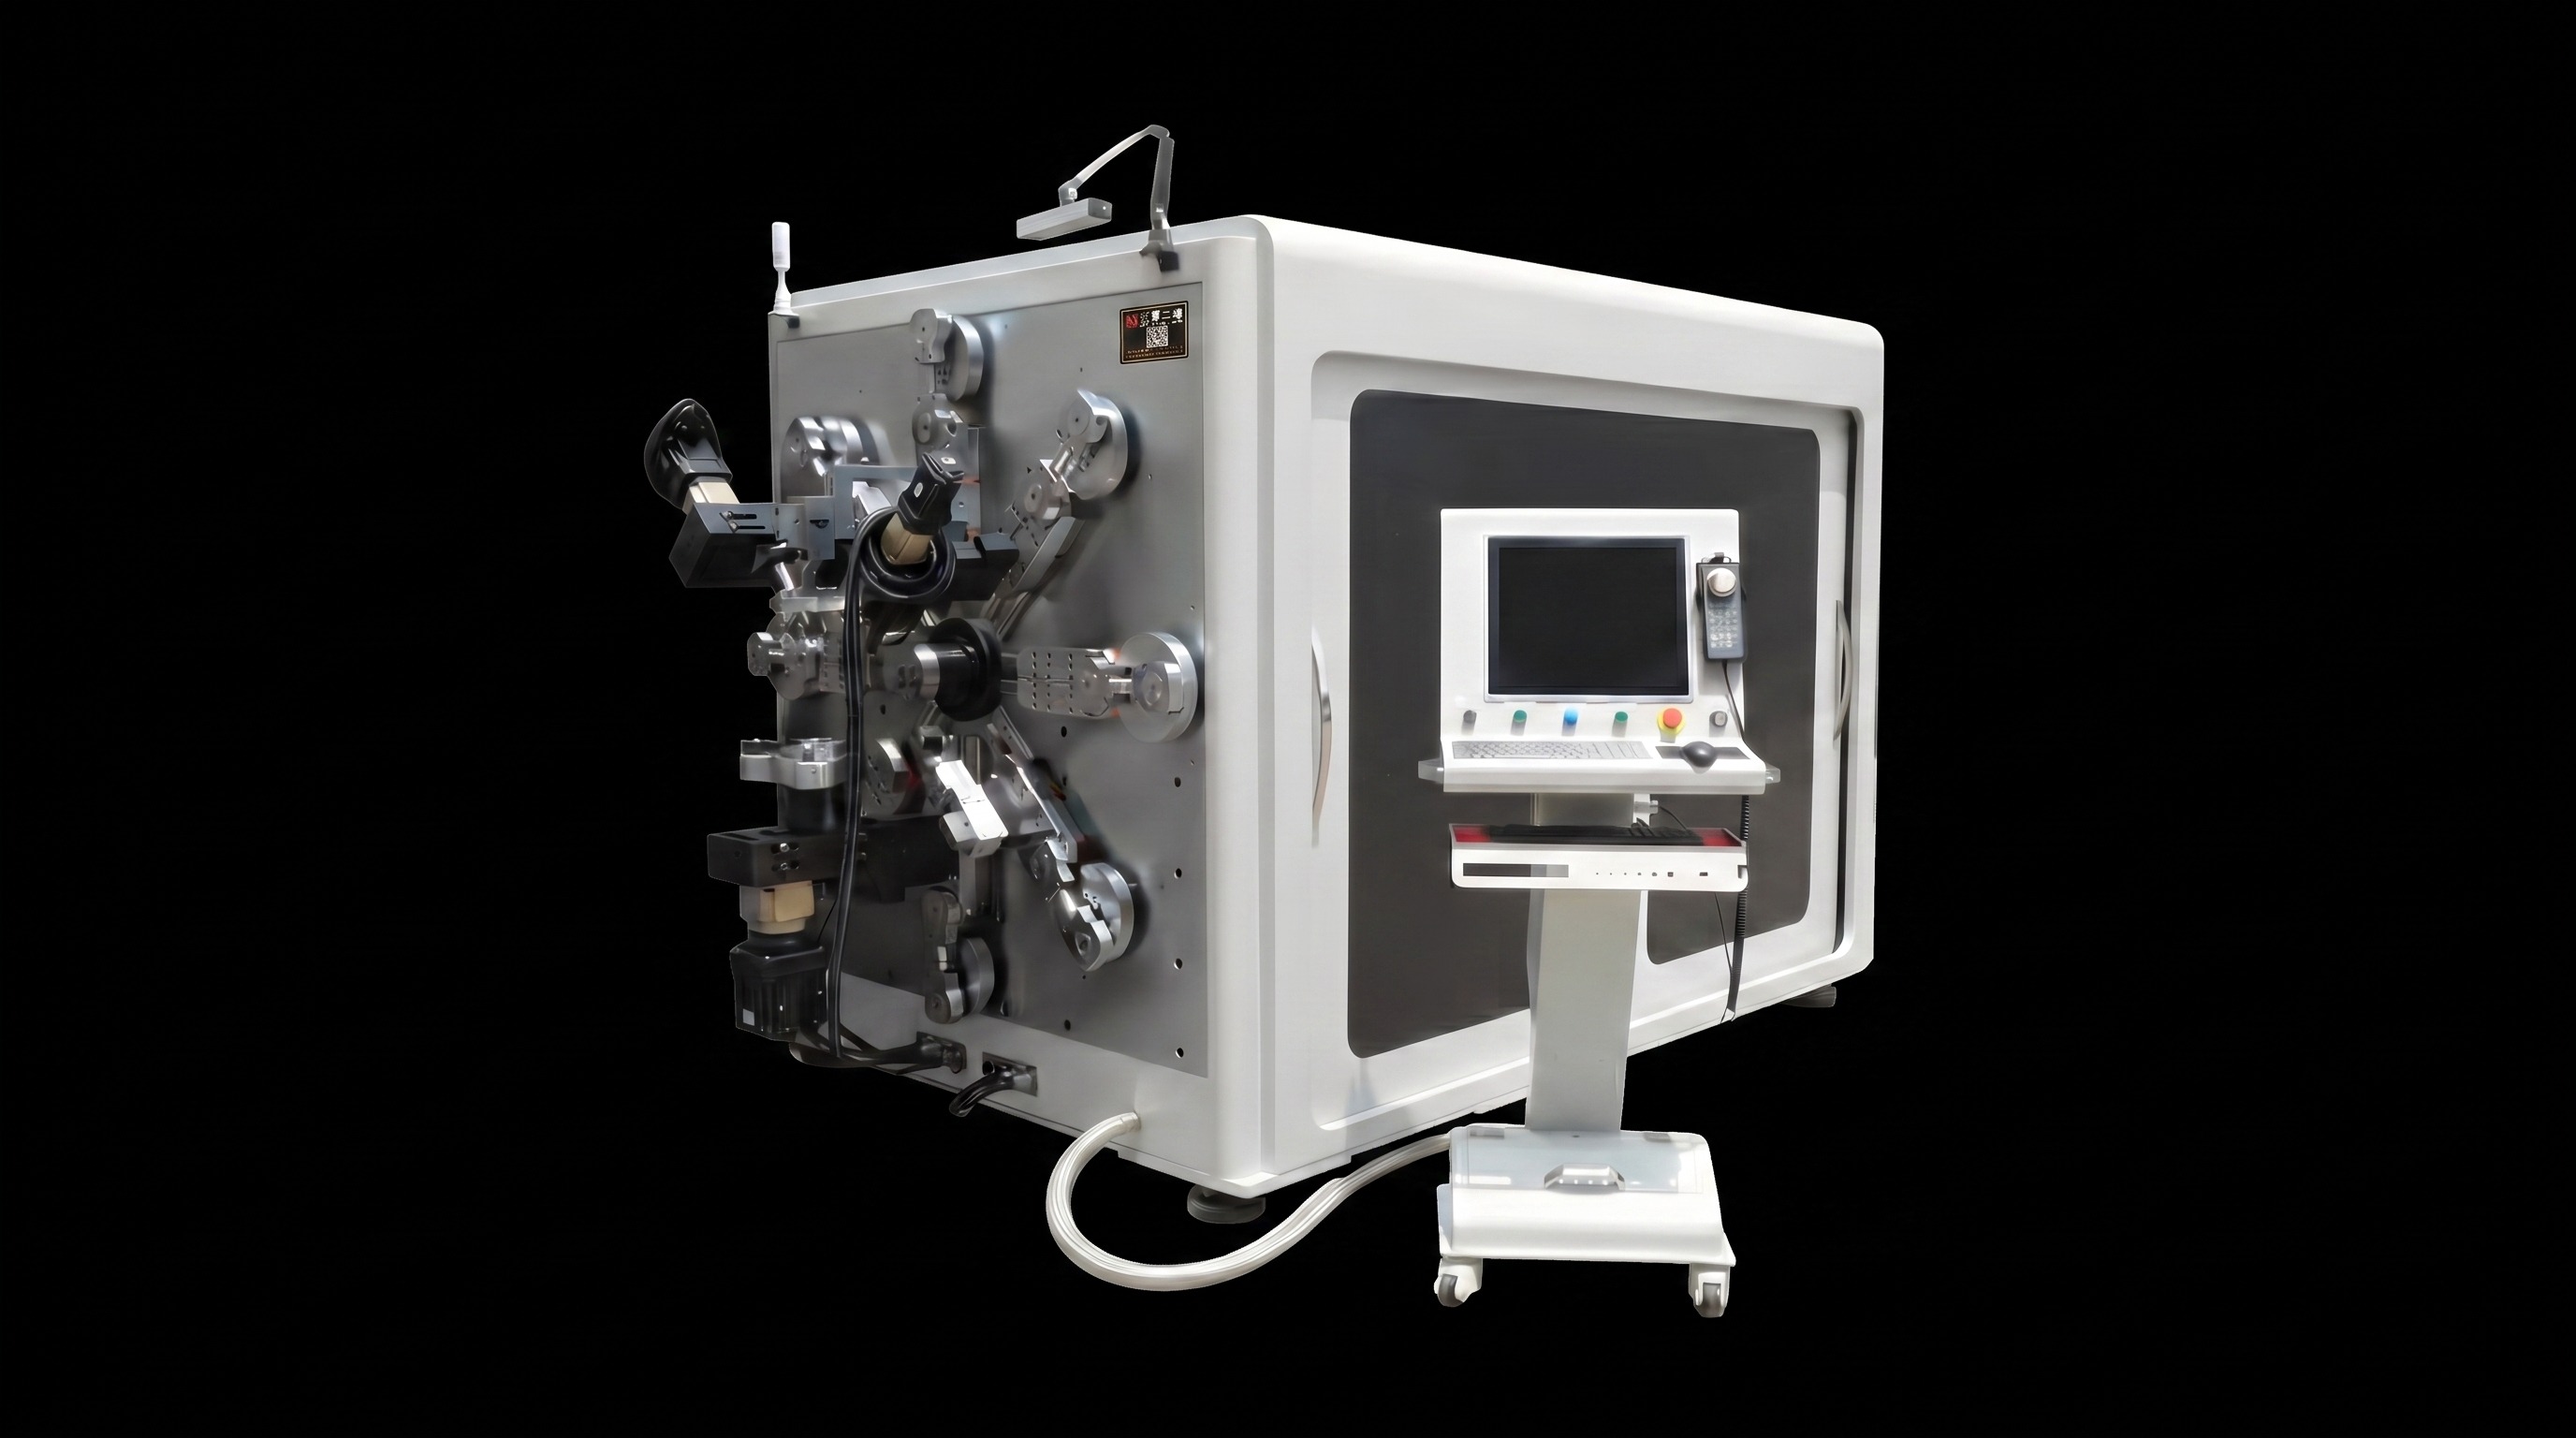
BL-TP-45-6EL CNCバスバー曲げ機のコアな利点
モデルBL-TP-45-6EL新エネルギー車両バスバー生産に特化して設計されています。PA12コーティングされた銅バスバー、PVC-マイカ銅バスバー、絶縁アルミニウムバスバー、その他複数の素材をサポートしています。
多軸サーボ制御システム、高精度直線調整ユニット、履帯式フィーディング、8アーム同期曲げ技術を備え、複雑な3Dバスバー部品の一段階成形を実現しています。
- 給弾ローラー交換なしのトラック式給弾
- 統合ワークフロー:自動まっすぐに、送り込み、曲げ、切断
- 多様な絶縁バスバー材料への幅広い互換性
- 高精度の複雑な空間曲げのための多軸同期制御
- 平坦曲げ、垂直曲げ、連続多角度曲げを支えます
- 膨らみや傷、断熱材の損傷のリスクを効果的に低減します
- 新エネルギー車両、バッテリーパック、エネルギー貯蔵システム、高電圧配線産業に最適です
結論
新エネルギー車、エネルギー貯蔵、高電圧配線分野に牽引され、バスバー製造はより高い精度、生産性、そして知能へと向かっています。送受信モード、曲げ精度、断熱保護を含むすべての加工リンクは、製品の品質と生産効率に直接影響します。
トラックタイプ送り機構、高精度多軸制御、成熟したバルジ最適化プロセスにより、部品の一貫性が向上しつつ、保守および製造コストを削減します。安定で高互換性のあるものの選択CNCバスバー曲げ機インテリジェント製造を追求するメーカーにとって重要な一歩となります。
BELANマシナリーは、自動車業界向けの専門的な金属ワイヤーフォーミングソリューションを提供しています。PVCマイカ被覆銅バスバー、PA12絶縁銅バスバー、絶縁アルミニウムバスバーの自動処理ソリューションをお探しの場合は、BL-TPシリーズ機械の効率的な安定かつ精密なバスバー生産を実現するための詳細な仕様、サンプル処理動画、カスタマイズ見積もりについて、ぜひ当社チームまでご連絡ください。
.jpg)


