


昨年の秋、コネクターのサプライヤーが図面パッケージを送り、バスバー曲げ機バーの家族を切り盛りにできる。19台分のレイアウトを送り返しました。彼らは私が間違った添付ファイルを開けたと思っていました。そのセルは今、75〜85秒ごとに完成したバーを1本放出し、最初に聞かれたベンダーはその中の1つのステーションです。

機械ではなく、週ごとのバー数から始めましょう
多くの工場はこの判断を逆算し、コストが機械の上流と下流に分散していることを発見します。
一小節を追い、ストレートナーを出て、ノコギリ、プレス、そしてベンダーへ運ばれます。運ぶたびに、コーティングされた表面に取り扱い痕が加わり、公差の積み重ねが加わり、誰も見積もらない労働時間が発生します。バーが遠くまで進むほど、欠陥のコストは高くなります。
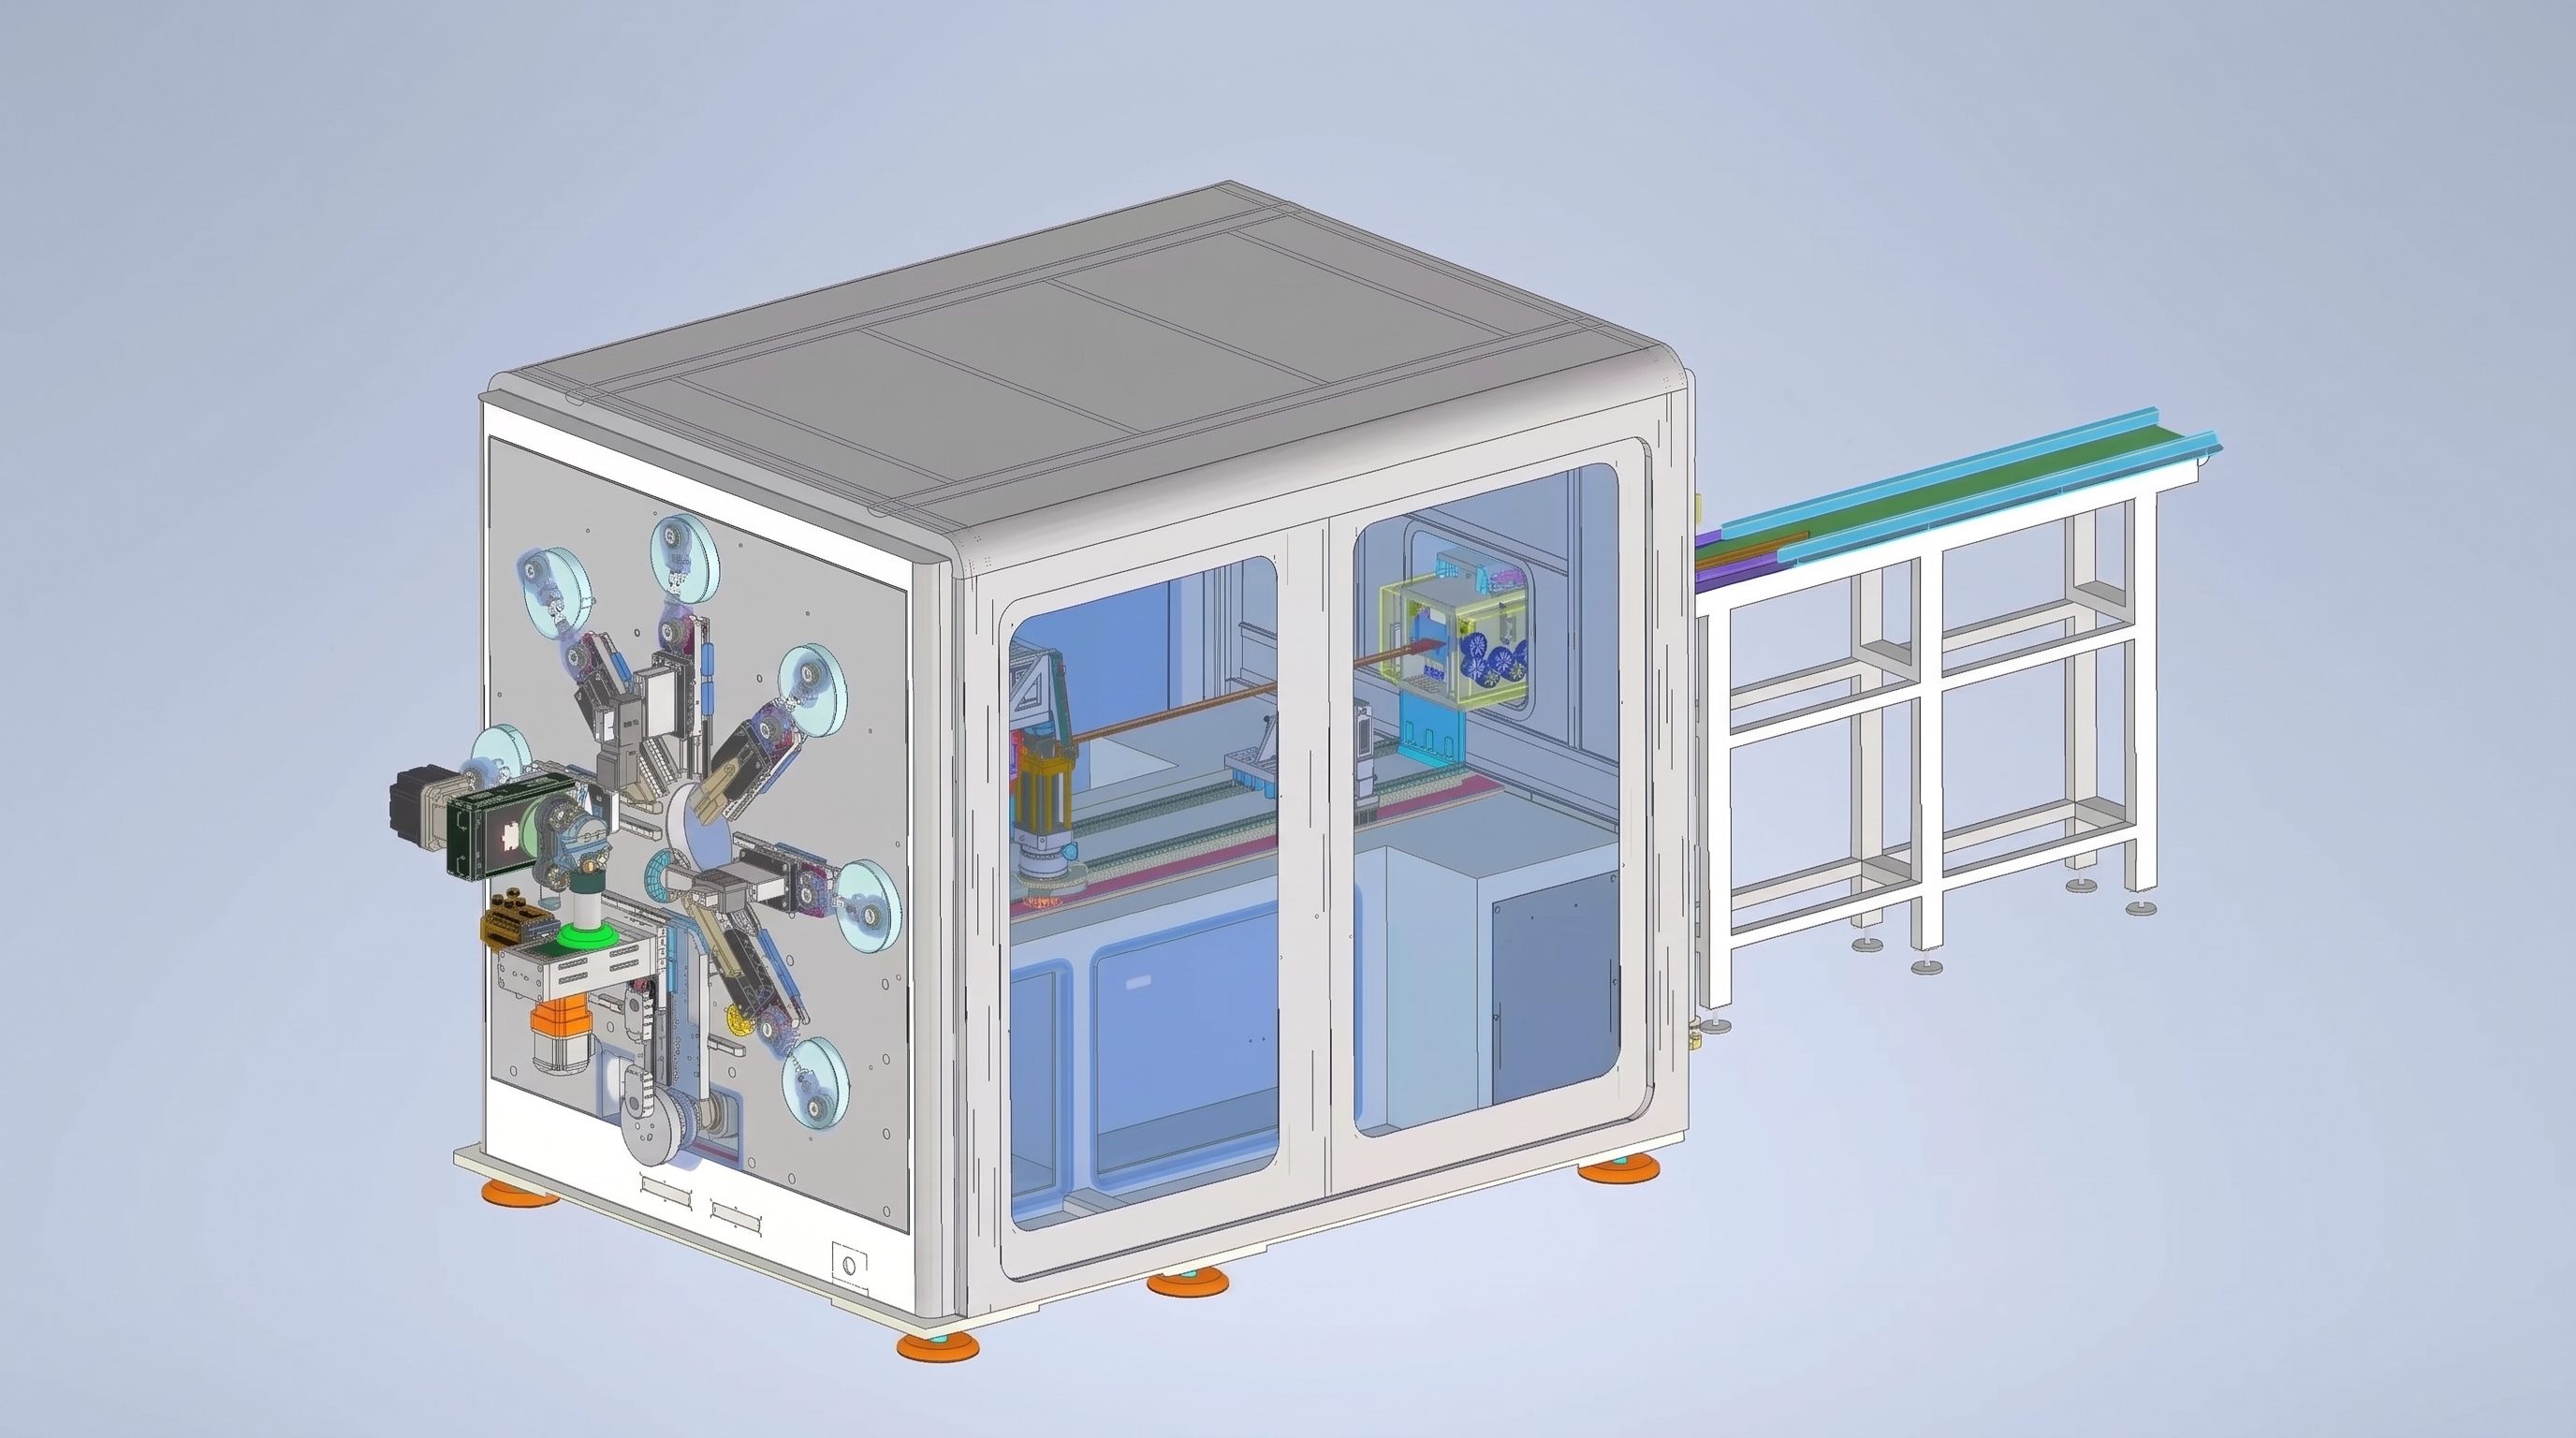
私たちが作ったセルは30m×12.25m、つまり367.5m²で、19台の機械が6軸ロボットで連結されています。駅の間の部分には人間の手が触れません。
19駅の役目
| ステーショングループ | 装備 | 提供するもの |
| 1 | コイル送り、まっすぐに、切断、レーザーマーク | トレーサビリティコード付きの800–3000 mm切断長 |
| 2 | 6軸ロボット転送 | バーは決してベンチに触れない |
| 3 | 両端剥がし | 両端に10〜100mmの裸銅を置く |
| 4 | 両端パンチング、60トン | 両端は一筆で形成されました |
| 5 | ブラシのバリ除去 | 四つの顔がデブリ |
| 6 | プラズマ/ドライアイスクリーニング | 溶接接合部の裸金属 |
| 7 | 端子溶接、両端 | 2つのターミナル、1つのパス |
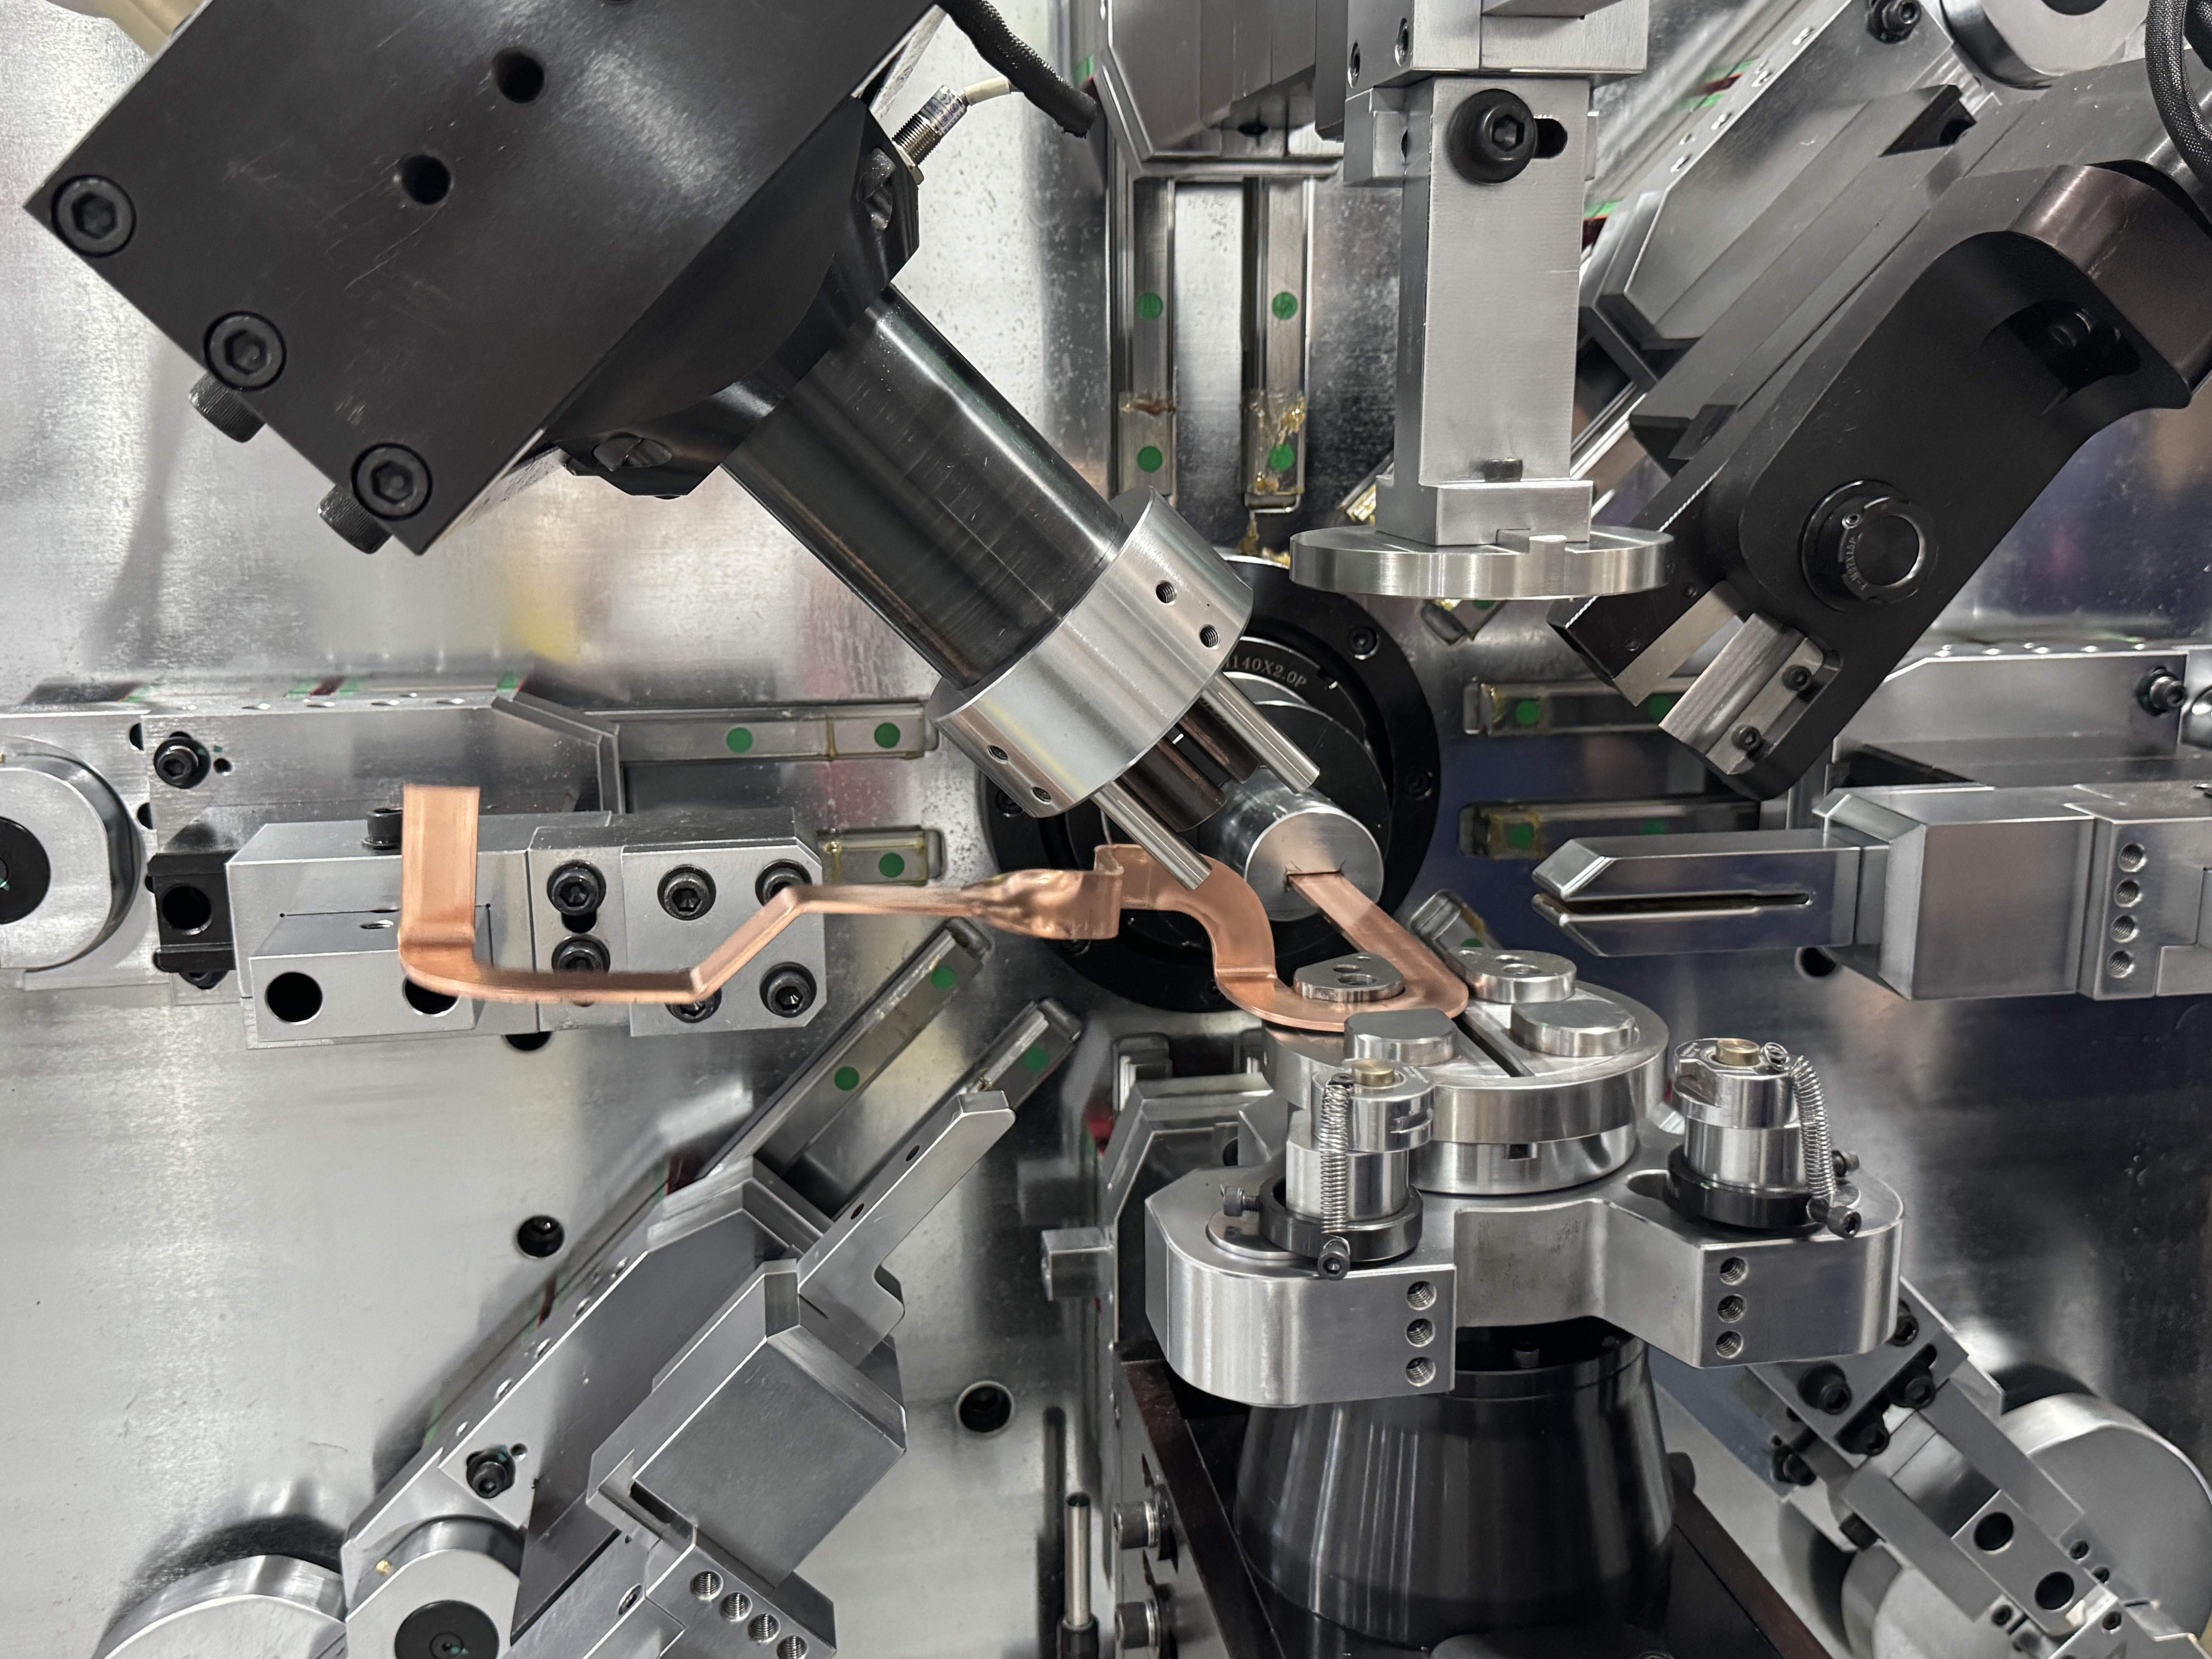
| 8 | 曲げ、13軸 | 平坦、エッジワイズ、ねじりの曲がり |
| 9 | 矯正曲げ | リリース前の角度トリム |
| 10 | ロボットの荷降ろし | 完成したバーからラックへ |
セルの作業範囲:断面50–240 mm²、幅15–40 mm、厚さ2–6 mm。
溶接後の曲げと、その順序が固定されている理由
ベンドヘッドに届くものはもはやフラットストックではありません
ここでほとんどの線の設計は崩れます。バー到達ステーション8には両端に溶接された端子、プラズマ洗浄済みの表面、レーザーコードがすでに搭載されています。クランプ面はもはやきれいな長方形のストックではなく、溶接ビーズ、終端ルート、ピールトランジションです。
ポイントコンタクトグリップがその形状で滑り、溶接部を潰してしまいます。トラックベルト送りはコーティング保護を超えて、バー面全体にクランプ力を分散させ、溶接や端子の周りを段階的に回ります。 そのバスバー曲げ機ステーション8では、ピンチグリップで溶接されたバーを動かすことはできません。
修正曲げは作業台ではなく、作業台です
2.4mのバーでは、7つの上流ステーションで蓄積された角度ドリフトが曲がり角に現れます。専用のトリムステーションで約2秒でクリアされます:計測、軽く押し、リリース。そのステーションがなければ、角度のずれたバーがラインを離れ、パレットに接続してフィッターを待ちます。連続的な流れはそこで止まります。
75秒から85秒の出発点
ステーションを個別に見てみてください:直線直し30秒、パンチ40秒、溶接50秒、曲げ75秒。その4つを連続して走らせれば、すでに195秒に達しています。セルが75〜85秒に達するのはサイクルが重なり、ステーション9は準備中でステーション8はまだ形成中だからです。
重なりの代償:最も遅い局がビートを決める。この路線で最も遅い駅はカーブです。つまり、ベンダーは利便的な購入ではなく容量の判断です。溶接工よりも遅い曲げ手は溶接工を無駄にします。他の者よりもはるかに速いベンダーは資本を無駄にします。
精度の底線も維持しなければなりません。90度の曲がりで±0.2°の繰り返し性、300mmでの±0.1 mmの送り誤差、そして機械船の前で10万サイクルの装填時ランインが必要です。1日に数百本のバーを生産するセルでは、不安定な単一の機械が、その前の6つのステーションで行われた洗浄と溶接を元に戻してしまいます。
ワンマシンが19人に勝つとき
統合線は万能の解決策ではありません。1、2つのバーの家族が週ごとに大量に営業しているときには効果的です。製品ミックスを拡大したりロットサイズを縮小したりすると、19のステーションにまたがる切り替えの間接費がスループットの増加を消費します。
| 決定点 | ラインフィット | 単体マシンはフィットします |
| 週間取引量 | 何千ものバー、一つの家族 | 数十から数百に及ぶ、不安定な |
| 製品構成 | 1、2家族、狭い区画 | 多くの家族は秩序に支配されています |
| コーティングの種類 | 1つか2つ(PA12、マイカ) | 頻繁なスイッチング |
| 溶接 | 社内ターミナル溶接、大量生産 | 外注または手動 |
| 床面積 | 連続350 m² | タイトで段階的な投資 |
単独ルートはこうです:16軸の1つバスバー曲げ機例えばTP-DL-45-6E(幅12.0–45.0mm、厚さ2.0–6.0mm)、履帯式給弾と直線調整ユニット、1人のオペレーターが2台の機械を操作する形です。銅とアルミニウムの混合やコーティングが頻繁に変わるのですが、13軸はバスバー曲げ機BL-TP-50-7Eは1.0–7.0mmで15–45mmの銅、1.0–8.0mmで15–50mmのアルミニウムをカバーし、車輪交換の代わりに圧力調整が施されています。
フェーズの方が効果的です。まずはまっすぐにし、切断し、曲げてから始め、ボリュームが適したときに剥がし、パンチング、溶接を加えます。半負荷でフルセルを動かすよりも安いです。
レイアウトを描く前に必要なこと
- 棒の図面:断面図、幅、厚さ、発展長、曲げ数
- バーファミリーごとの週ごとの音量とシフトパターン
- コーティング:裸銅、PA12、PVC-マイカ、アルミニウム
- 終端仕様および溶接プロセス:超音波、レーザー、TIG
- 利用可能な床数、幅比の長さ、柱間隔、クレーンの高さ
- 目標サイクル時間、および出力がパックアセンブリかスイッチギアか
- セルに吸収しなければならない既存の機器
この7つのアイテムがあれば、ステーションごとのサイクルテーブルとフロアプランを返却できます。「はい、できます」というメールではありません。
音量がラインの閾値に達していない場合は、無理に押し付けないでください。まずは図面と週ごとのカウントを送ってください — 私たちは単一かどうかを確認しますバスバー曲げ機荷物を支える。もしそうなら、1台買うのが良いでしょう。もしそうでなければ、バスバー生産ラインそしてNEVバスバー製造セルカタログの周りではなく、バーの家族の周りにいる。BELAN Machinery、自動車用ワイヤーフォーミングソリューションの専門プロバイダーです。


