銅製バスバー曲げ機選定シリーズ4:より高いデバッグ効率のための操作プラットフォーム設計
なぜオペレーションプラットフォームに注力するのか?
購入時銅製バスバー曲げ機多くの購入者は加工範囲、軸数、サーボ性能、曲げ精度、自動化レベルを優先しますが、操作プラットフォームの位置や構造を見落としています。
新エネルギー車両、高電圧スイッチギア、エネルギー貯蔵システムで使用される銅およびアルミニウムのバスバーでは、加工品は通常長く複雑な形状と多方向曲げ機能を備えています。
機械の試運転中、オペレーターはしばしば以下の作業を行います:曲げ角の調整、送り距離の変更、製品プログラムの編集、加工パラメータの設定、単一工程サイクルの実行、完成品の検査、そしてそれに応じてパラメータの微調整を行います。
制御局が作業区域から遠く離れている場合、オペレーターは何度も往復しなければなりません。したがって、操作プラットフォームは単なる制御端末以上のものです。デバッグ速度、操作の利便性、そしてあなたの人間と機械の連携を直接決定します銅製バスバー曲げ機.
可動式 VS 固定式操作プラットフォーム
ベンラン、永騰、寧創、景業、永連などの主要なバスバー加工機器ブランドは、2つの典型的なプラットフォーム設計を採用しています。可動式操作プラットフォームおよび固定式運用プラットフォーム。
1. 可動式操作プラットフォーム:オペレーターを作業区域に近づける
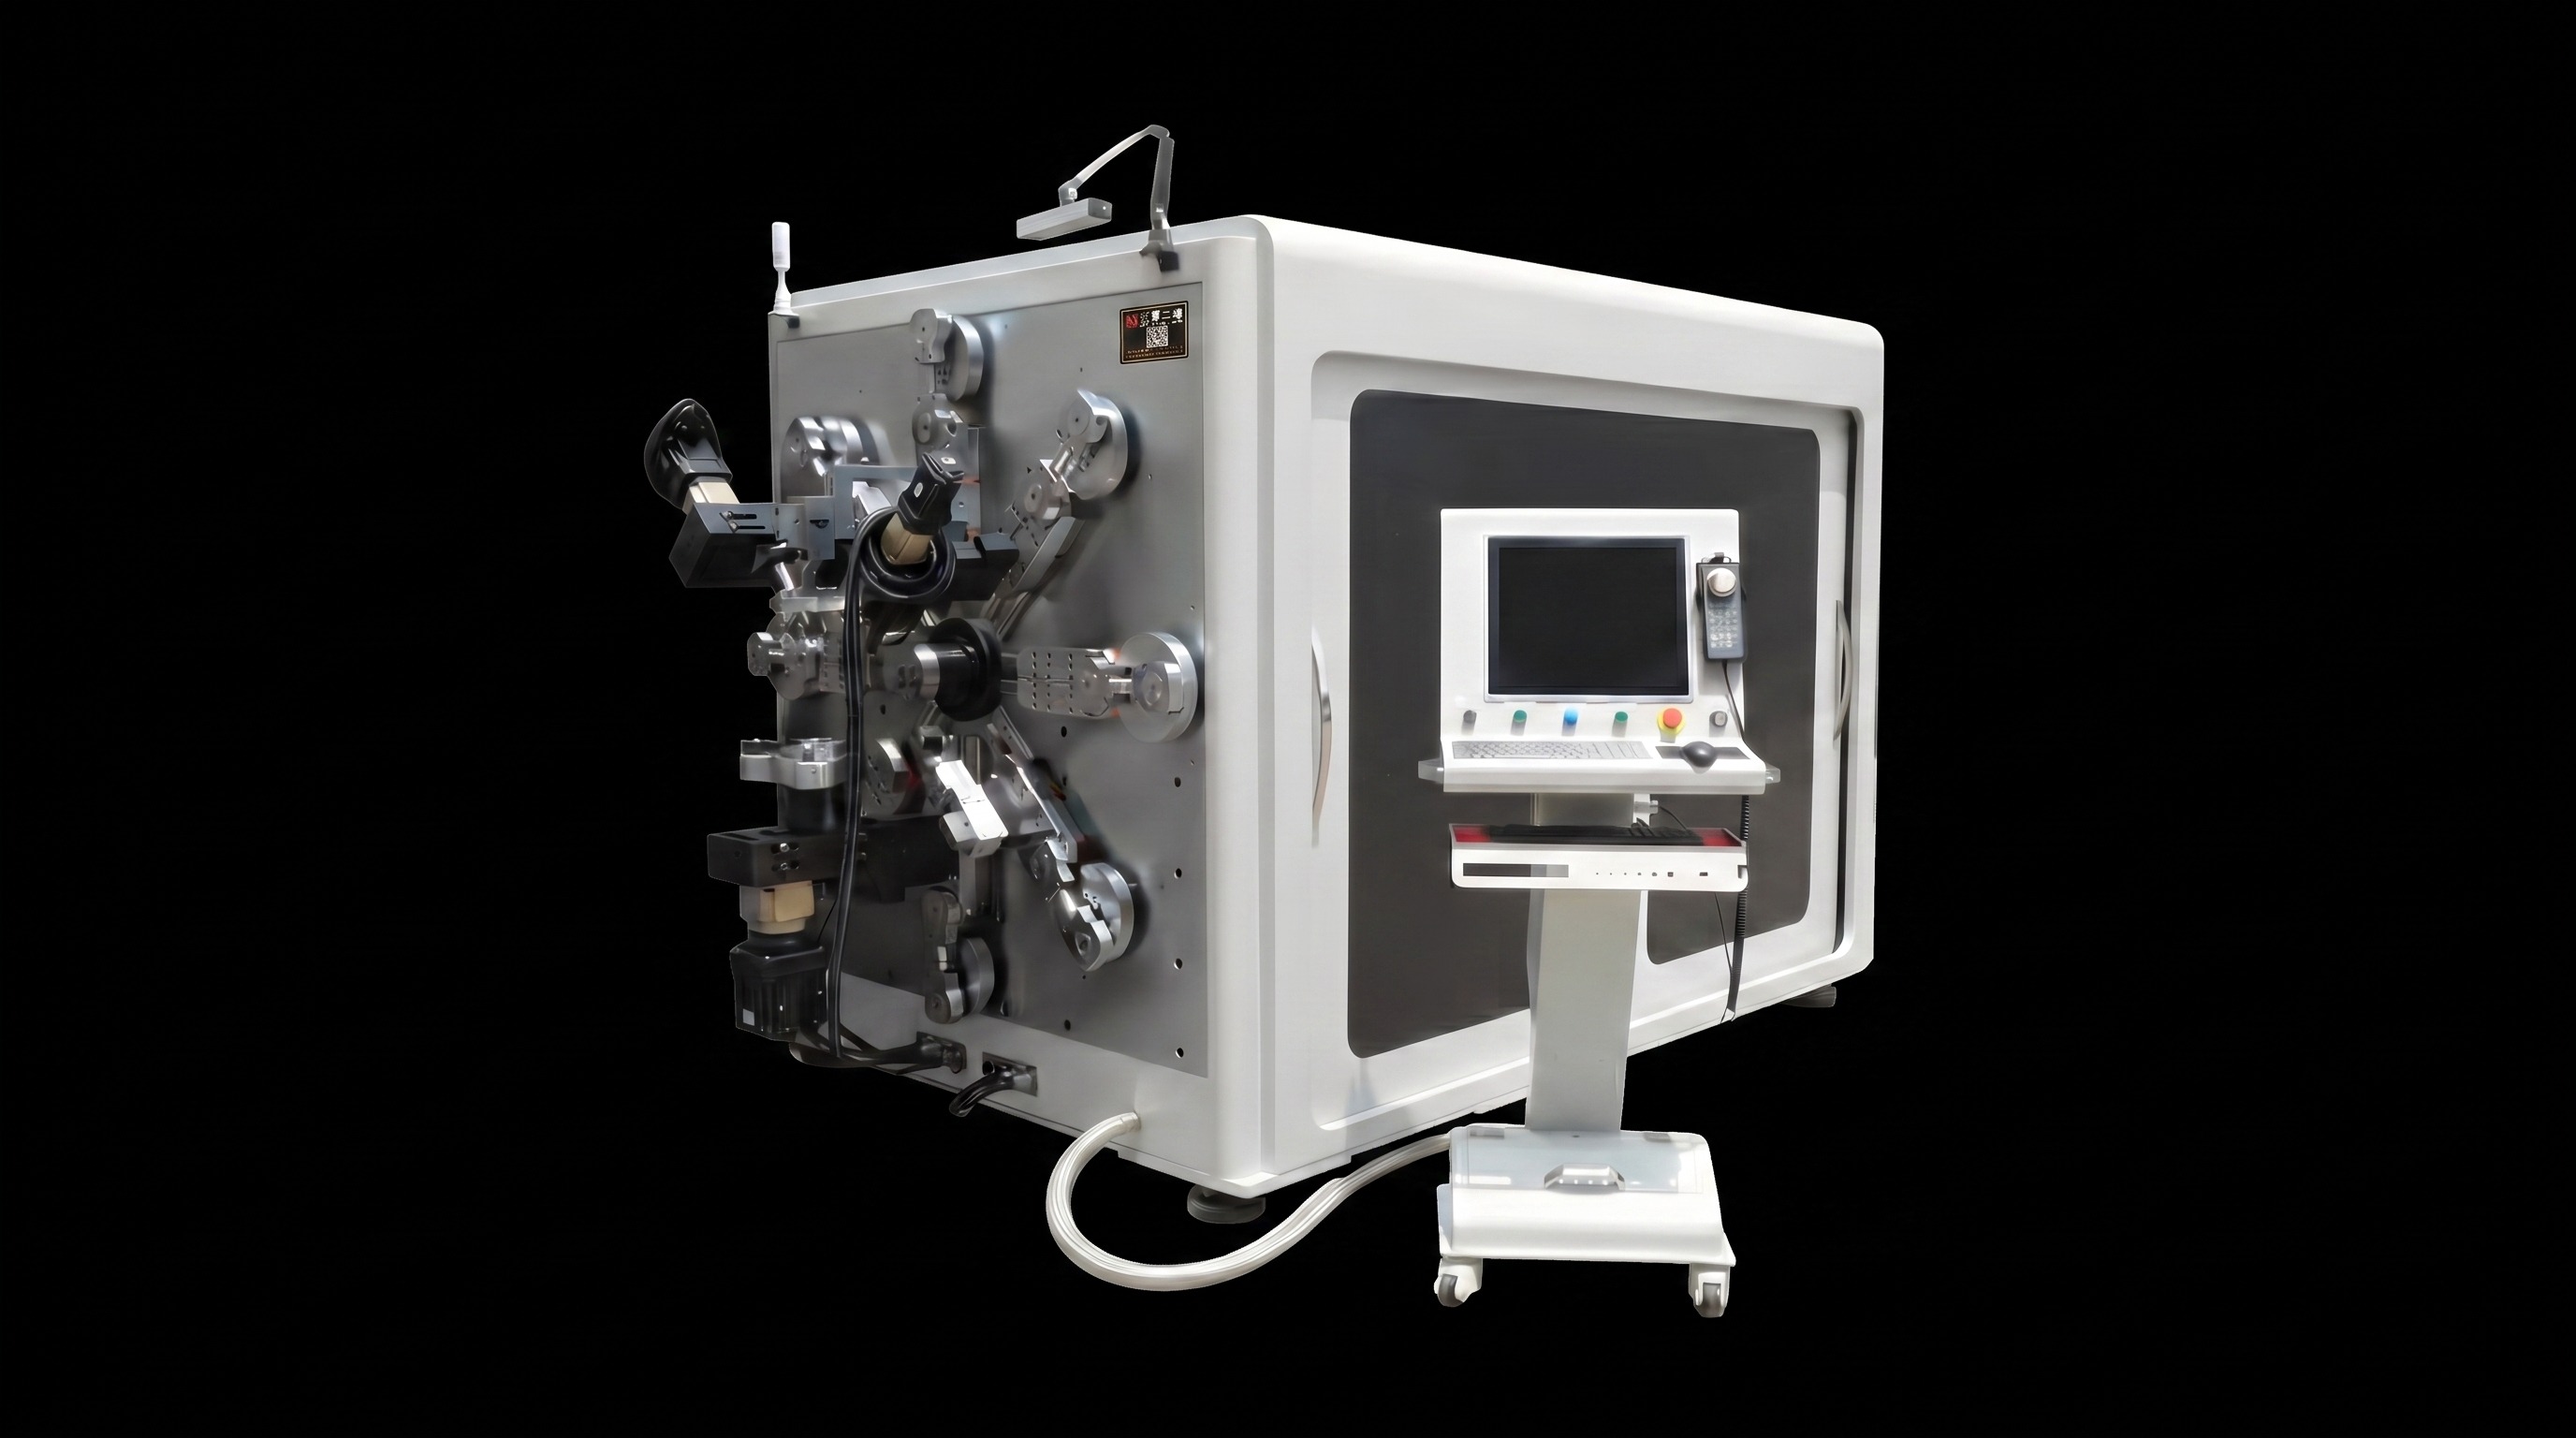
永騰は機械を装備しています。可動式操作プラットフォーム.なぜなら銅製バスバー曲げ機長い機械ベッドと広い作業スペースを特徴とし、固定されたコンソールはオペレーターの絶え間ない動きを強制します。可動式コンソールは実際のデバッグ位置までスライドできます。オペレーターは近くの曲げ状態を観察し、ワークピースのすぐ隣でパラメータを編集できます。その核心価値は、オペレーター、HMIインターフェース、バスバー部品間で適切な作業距離を確保することにあります。
2. 固定操作プラットフォーム:固定制御位置
永連のような一部のメーカーは固定式コンソールを使用しています。成形ゾーンが制御パネルから離れている場合、オペレーターは次のループに従います。ワークピース→コンソールまで歩き→パラメータを調整し→機械に戻→実行サイクル→再度点検します。複雑なバスバー形状の場合、このループは何度も繰り返されます。往復は些細に思えますが、毎日頻繁な部品交換を重ねると生産性が大幅に低下します。
可動式操作プラットフォームの実用的な利点
1. デバッグ中の往復歩きを減らす
大量生産前には、バスバーサンプルの繰り返しの試験運転とパラメータ検証が必要です。A可動式操作プラットフォーム作業員をワークピースに近づけ、特に超長いバスバーワークピースに不可欠な不要な動きを減らします。
2. 処理状況のリアルタイム観測
オペレーターは材料の位置、送り安定性、曲げ角、部品干渉、寸法適合性をチェックする必要があります。スライド式コンソールはHMIを成形エリア近くに保ち、観察および調整効率を向上させます。バスバー処理装置.
3. 複素幾何学バスバーデバッグに適している
単純なシングルベンド部品は最小限のチューニングで済みます。EVおよびエネルギー貯蔵用の新エネルギーバスバーには、多方向の曲げと連続成形工程が含まれています。頻繁な歩行は反復サイクルを大幅に遅くします。複雑な部品においては、人間中心のプラットフォーム設計が不可欠となります。
4. 長期的なオペレーター体験の向上
優れたハードウェアスペックは、日常の作業が過度な歩行や疲労を伴う場合、ほとんど意味がありません。可変式可動式操作プラットフォーム柔軟な作業空間を提供し、現代のヒューマンマシンエンジニアリングを反映しています。銅製バスバー曲げ機.
なぜバスバー機器に柔軟な制御ステーションが必要なのか
通常の金属成形機械と比べて、バスバー処理装置長時間の出張も特徴です。EV高電圧バスバーは、バッテリーパック、eドライブユニット、電力分配アセンブリ用に特注されています。1つのワークピースが直線的なセグメント、多角度の曲げ、ねじり、空間的オフセットを組み合わせることがあります。オペレーターは異なる成形部を常に点検する必要があります。配置が悪い固定コンソールは、付加価値のない動きを多く生み出します。コンソールのレイアウトは、単にキャビネット設置の制約だけでなく、マシンベッドの長さ、処理範囲、部品の複雑さに合致するべきです。
プラットフォームが製品チェンジオーバー効率に影響を与える
多くの工場はデバッグ性能と大量生産出力を分離していますが、両者は密接に連携しています。急速に更新される新エネルギーおよび電気産業は、1つの生産ラインで頻繁に部品バリエーションを運用しています。スムーズなワークフローは、プログラムを呼び戻し→、パラメータを修正→試運転→ワークピースの検査→微調整→大量生産を行うことです。操作配置が柔軟性に欠けるため、切り替え時に冗長な手順が発生します。調達時銅製バスバー曲げ機「何を生み出せるか」だけでなく、「それでどれだけ生産しやすいか」も評価します。
作戦プラットフォーム選定の主要チェックポイント
機器評価時に現地での検証を必ず完了してください:
1. 操作プラットフォームは可動かしますか?ロングトラベルマシンはスライド式コンソールによって大きな柔軟性を得ています。
2. スライドトラベルは最大ワークサイズに十分か?
3. 再配置後、作業者はワークピースとHMIの両方を同時に確認できますか?
4. プログラムの読み込み、パラメータ編集、ワンステップ手動操作はどれほど便利か?
5. 評価には、購買や技術スタッフだけでなく、実際の現場作業員を巻き込むこと。エンドユーザーは現実の課題を最もよく知っています。
スペックシートを超えて — 実際の生産性を評価する
二つ目銅製バスバー曲げ機紙面上は似たスペックを共有しても、生産上は大きく異なる性能を示すユニットが存在します。補助給餌、運用プラットフォームのレイアウト、プログラムワークフロー、切り替え手順、人間工学が実際のスループットに大きな影響を与えます。高混合生産においては、これらの細部が孤立した技術的パラメータを上回ります。完全なプロセス検証を実施します:荷込み→試運転→パラメータ調整→試験成形→検査→微調整→大量生産。作業場に合うかどうかは、フルワークフローテストのみが判断されます。
Benlang エルゴノミクス設計によるより良い使いやすさ
長尺バスバー処理においては、コンソールレイアウトは固定された取り付け位置ではなく、実際の生産ワークフローに対応するべきです。よく設計された可動式操作プラットフォームオペレーターを成形面積に近づけ、無駄な動きを削減し、リアルタイムの観察と即時のパラメータ編集を可能にします。これにより、EVバスバー、エネルギー貯蔵バスバー、複雑な電気部品製造に実質的な利便性がもたらされます。プレミアムオートマチックバスバー処理装置高い成形精度と簡単なチューニング、迅速な部品交換を兼ね備えています。
結論と調査
選ぶ際銅製バスバー曲げ機,曲げ精度、サーボの力、軸数だけに注目しないでください。長大で複雑かつ多様なバスバー部品においては、運用プラットフォームアーキテクチャが日々のデバッグや交換効率に直接影響します。その可動式操作プラットフォームパラメータ編集、視覚的検査、プログラムチューニング間の不必要な移動を最小限に抑え、人間と機械の協働を大幅に向上させます。
ベラン・マシナリーは自動車業界向けの専門的な金属ワイヤー成形ソリューションを提供しています。異なるブランドを比較している場合銅製バスバー曲げ機または、バスバー作業で可動式と固定式操作プラットフォームのどちらかに迷いがある場合は、ぜひBelanの技術チームにご連絡ください。バスバー図面、材料仕様、ワークピース長、ジオメトリ、予想生産量を提出していただければ、実際の生産ワークフローに基づいたカスタマイズされた設備選定と自動化ソリューションを提供します。