


中量または大量生産のワイヤー部品を製造するメーカーは、生産量の制限は機械の容量よりも周囲の工程によって制限されることが多いです。部品は手作業で積み込み、配置され、成形工程間で移動され、繰り返し調整されるため、シフトごとに独自の変化が生じます。CNCワイヤー成形自動化は、送り込み、位置決め、曲げ、成形、切断を一つのプログラム可能なワークフローに統合することで、これらの制約に対応します。この記事では、従来のワイヤーフォーミングで生産効率が失われる場所、自動化ワイヤーフォーミングがどのようにそれを回復するのか、そしてプロセスを自動化する前に評価すべき点について説明します。
目的は実用的で、自動化可能な生産工程、CNC制御による一貫性の向上、最も恩恵を受ける部品、そして自動ワイヤーフォーミングマシンを選ぶ前に答えるべき質問について考察します。正しい判断は、一般的なトレンドではなく、製品の形状、ワイヤー仕様、生産量に依存します。
ワイヤーフォーミング自動化とは何か?
実際の製造面では、ワイヤー成形自動化とは、オペレーターが制御する成形工程を、保存されたプログラムを実行する機械に置き換えることを意味します。自動ワイヤーフォーミングプロセスは、送金、直線調整、位置決め、曲げ、回転または成形、切断、完成品の出力といった作業を一つの連続したワークフローに統合できます。オペレーターが各部品を測定・位置決めする代わりに、機械はコイルからワイヤーを引き出し、正しい位置に移動し、各曲げを順番に成形し、完成品を長さに合わせて切断します。
これを可能にする機能は、現代のCNC機器で使われているものと同じです。CNC制御は成形シーケンスを保存し、すべての軸を座標化します。サーボモーターは、給弾、曲げ、回転のための正確で繰り返し可能な動きを提供します。自動ワイヤーフィーディングは、手作業なしで機械内で材料を移動させます。また、多軸の動きにより複数の平面での曲げが可能となります。プログラム可能な成形シーケンスは、製品の変更が治具の再加工ではなくプログラムや工具の変更で済むことを意味します。正確なプロセスは製品や機械の構成によって異なるため、自動化は部品を中心に設計されます。
従来のワイヤーフォーミングでは生産効率がどこで失われるのでしょうか?
自動化方法を決める前に、手動または半手作業のプロセスで効率がどこで失われるのかを特定することが役立ちます。以下の源はワイヤー部品製造全体で共通しています。
繰り返しの手動取り扱い
すべてのワイヤー部品は、工具やテンプレートに当てて成形し、チェックし、脇に置かなければなりません。低音量では許容範囲内です。中〜大量の場合、1注文ごとに何千回も取り扱いが繰り返されます。積み込み、配置、取り扱いは価値を生むことなく労働と生産時間を消費し、疲労は繰り返しごとに少しずつ精度を下げます。
複数の別々の処理ステップ
ワイヤー部品が曲げやパンチングやツイストなどの作業を必要とする場合、メーカーはしばしば部品を異なる機械間で移動させます。各移動は取り扱い、位置取り、設置時間を加え、新しい器具ごとに独自の基準点が導入されます。部品が移動されるほど、ステップ間の寸法変動の可能性が高まります。
手動調整
手動成形は、オペレーターが結果を確認し、次の試みを調整することに依存します。曲げたり、測定したり、修正したり、再挑戦したりするのは遅く、補正は安定したプロセスパラメータではなく最後の部分に基づいています。手動調整は、基準が各オペレーターや試みごとに動くため、一貫性に影響します。
限定生産スケーラビリティ
注文量が増えると、手作業のプロセスはスケールが難しくなります。出力を増やすということは、オペレーター、作業台、フロアスペースを増やすことを意味しますが、部品ごとのサイクルタイムは変わらず、あるいはそれ以上に悪化します。これは手作業が常に適さないという意味ではなく、試作機や少量生産、常に変化する製品に対しては、手作業が正しい選択であり続けることもあります。制限は、同じ製品を増大する量で一貫した品質で繰り返しなければならない場合に現れます。
CNCワイヤー成形自動化が生産効率を向上させる方法
自動化は、上記の損失源を一つずつ除去することで効率を向上させます。以下の5つの機構はワイヤー成形自動化システムの中核であり、単独ではなく連携して動作します。
1. 繰り返しの生産工程を自動化する
自動ワイヤーフォーミングマシンはプログラムに従って送り込み、位置決め、曲げ、切断、成形を行うため、オペレーターは各動作を直接行うのではなくプロセスを監督します。自動送達はコイルからワイヤーを引き出し、自動配置は曲がり角ごとに正確に配置し、自動切断は完成品を分離します。繰り返しの手作業を減らすことで、ワークフローの効率が直接向上し、シフト中に蓄積される疲労関連のエラーも排除されます。
2. 不要なマテリアルハンドリングの削減
統合処理により、異なる生産段階間で部品を移す必要性が減ります。送り込み、成形、切断が一つの機械で一つの順序で行われる場合、部品は作業ステーション間で移動するのではなく、開始時に一度、最後に一度ずつ扱います。扱いが少なければ、時間も再取り付けも減り、移送中に部品が損傷したり位置がずれたりするリスクも減ります。
3. 生産の一貫性を向上させる
CNC制御のパラメータは、バッチの最初の部分から最後の部分まで送り位置、曲げ角、成形順序および製品寸法を一定に保ちます。手動プロセスでは、位置決めは操作者の目に依存し、力は操作者の手に依存します。自動化プロセスでは、両者ともプログラム内で数値的に定義されます。その結果、変動はオペレーターの技術から機械的な再現性へと移行し、より予測可能で監査も容易になります。
4. 複雑な多軸成形の支援
複数のCNC軸は、曲げ、回転、切削、そして機械がそれに対応するためにパンチングやねじり、成形作業を調整できます。これが三次元ワイヤー部品の製造が実用的である理由です。部品は曲がり間を回転させ、各曲げ目が正しい平面に着地するようにし、機械が自動的に回転を行います。したがって、多軸ワイヤー成形機は、手作業で一貫して成形が困難または実用的でない部品を扱います。
5. 生産の再現性を高める
自動車および産業用部品サプライヤーにとっては、顧客が自社でラインを固定タクトタイムで運用し、納品されたすべてのバッチが許容誤差内で承認された試料と一致することを期待する自動車および産業用部品サプライヤーにとって最も重要です。プログラム可能なプロセスは、手動プロセスではできない方法でこれをサポートします。つまり、同じプログラムが再ロードされるたびに同じ部品を再現し、品質監査のためにパラメータが文書化され、シフトやオペレーター間の違いが最小限に抑えられます。プロセス制御を実証しなければならないサプライヤーにとって、再現性自体が資格認定の利点となります。
CNCワイヤー成形自動化の自動車分野への応用
自動車製造では、自動車部品が大量生産され、寸法的に一貫性が求められ、複数の成形作業を組み合わせることが多いため、自動ワイヤーフォーミングが最も明確な結果を生み出します。以下のアプリケーションはBelanの実際の製品情報に基づいています。さらに詳しい情報は自動車部品ワイヤーフォーミングソリューションのページ.
自動車用シートフレームワイヤー
シートフレーム、リアシートワイヤーフレーム、シートサポート構造、フォームワイヤー、自動車用リンク部品は通常、左右両側が同一でなければならない長く対称的なワイヤーアセンブリです。ベランはこれらをBL-2T-1560015軸のデュアルヘッドCNCワイヤー曲げ機で、2つの同期ヘッドが1サイクルで長いワークピースの両端を形成します。長くて対称なワイヤー部品は、両側が寸法的に一貫し、両端を個別に成形するよりもサイクル時間が大幅に短縮されるため、自動成形の恩恵を受けます。
フォームシートサポートワイヤーと燃料タンクフロートロッド
フォームシートサポートワイヤーや燃料タンクフロートロッドなどの小径ワイヤー用途は、BL-3D-6250 6軸CNCワイヤー曲げ機これは小径ワイヤー加工用に設計されています。これらの部品は小型ですが幾何学的に要求が高く、複数の平面で曲がるため、多軸CNC制御が手動成形よりも自動化を正当化する理由となっています。
自動車用ワイパーリンクアーム
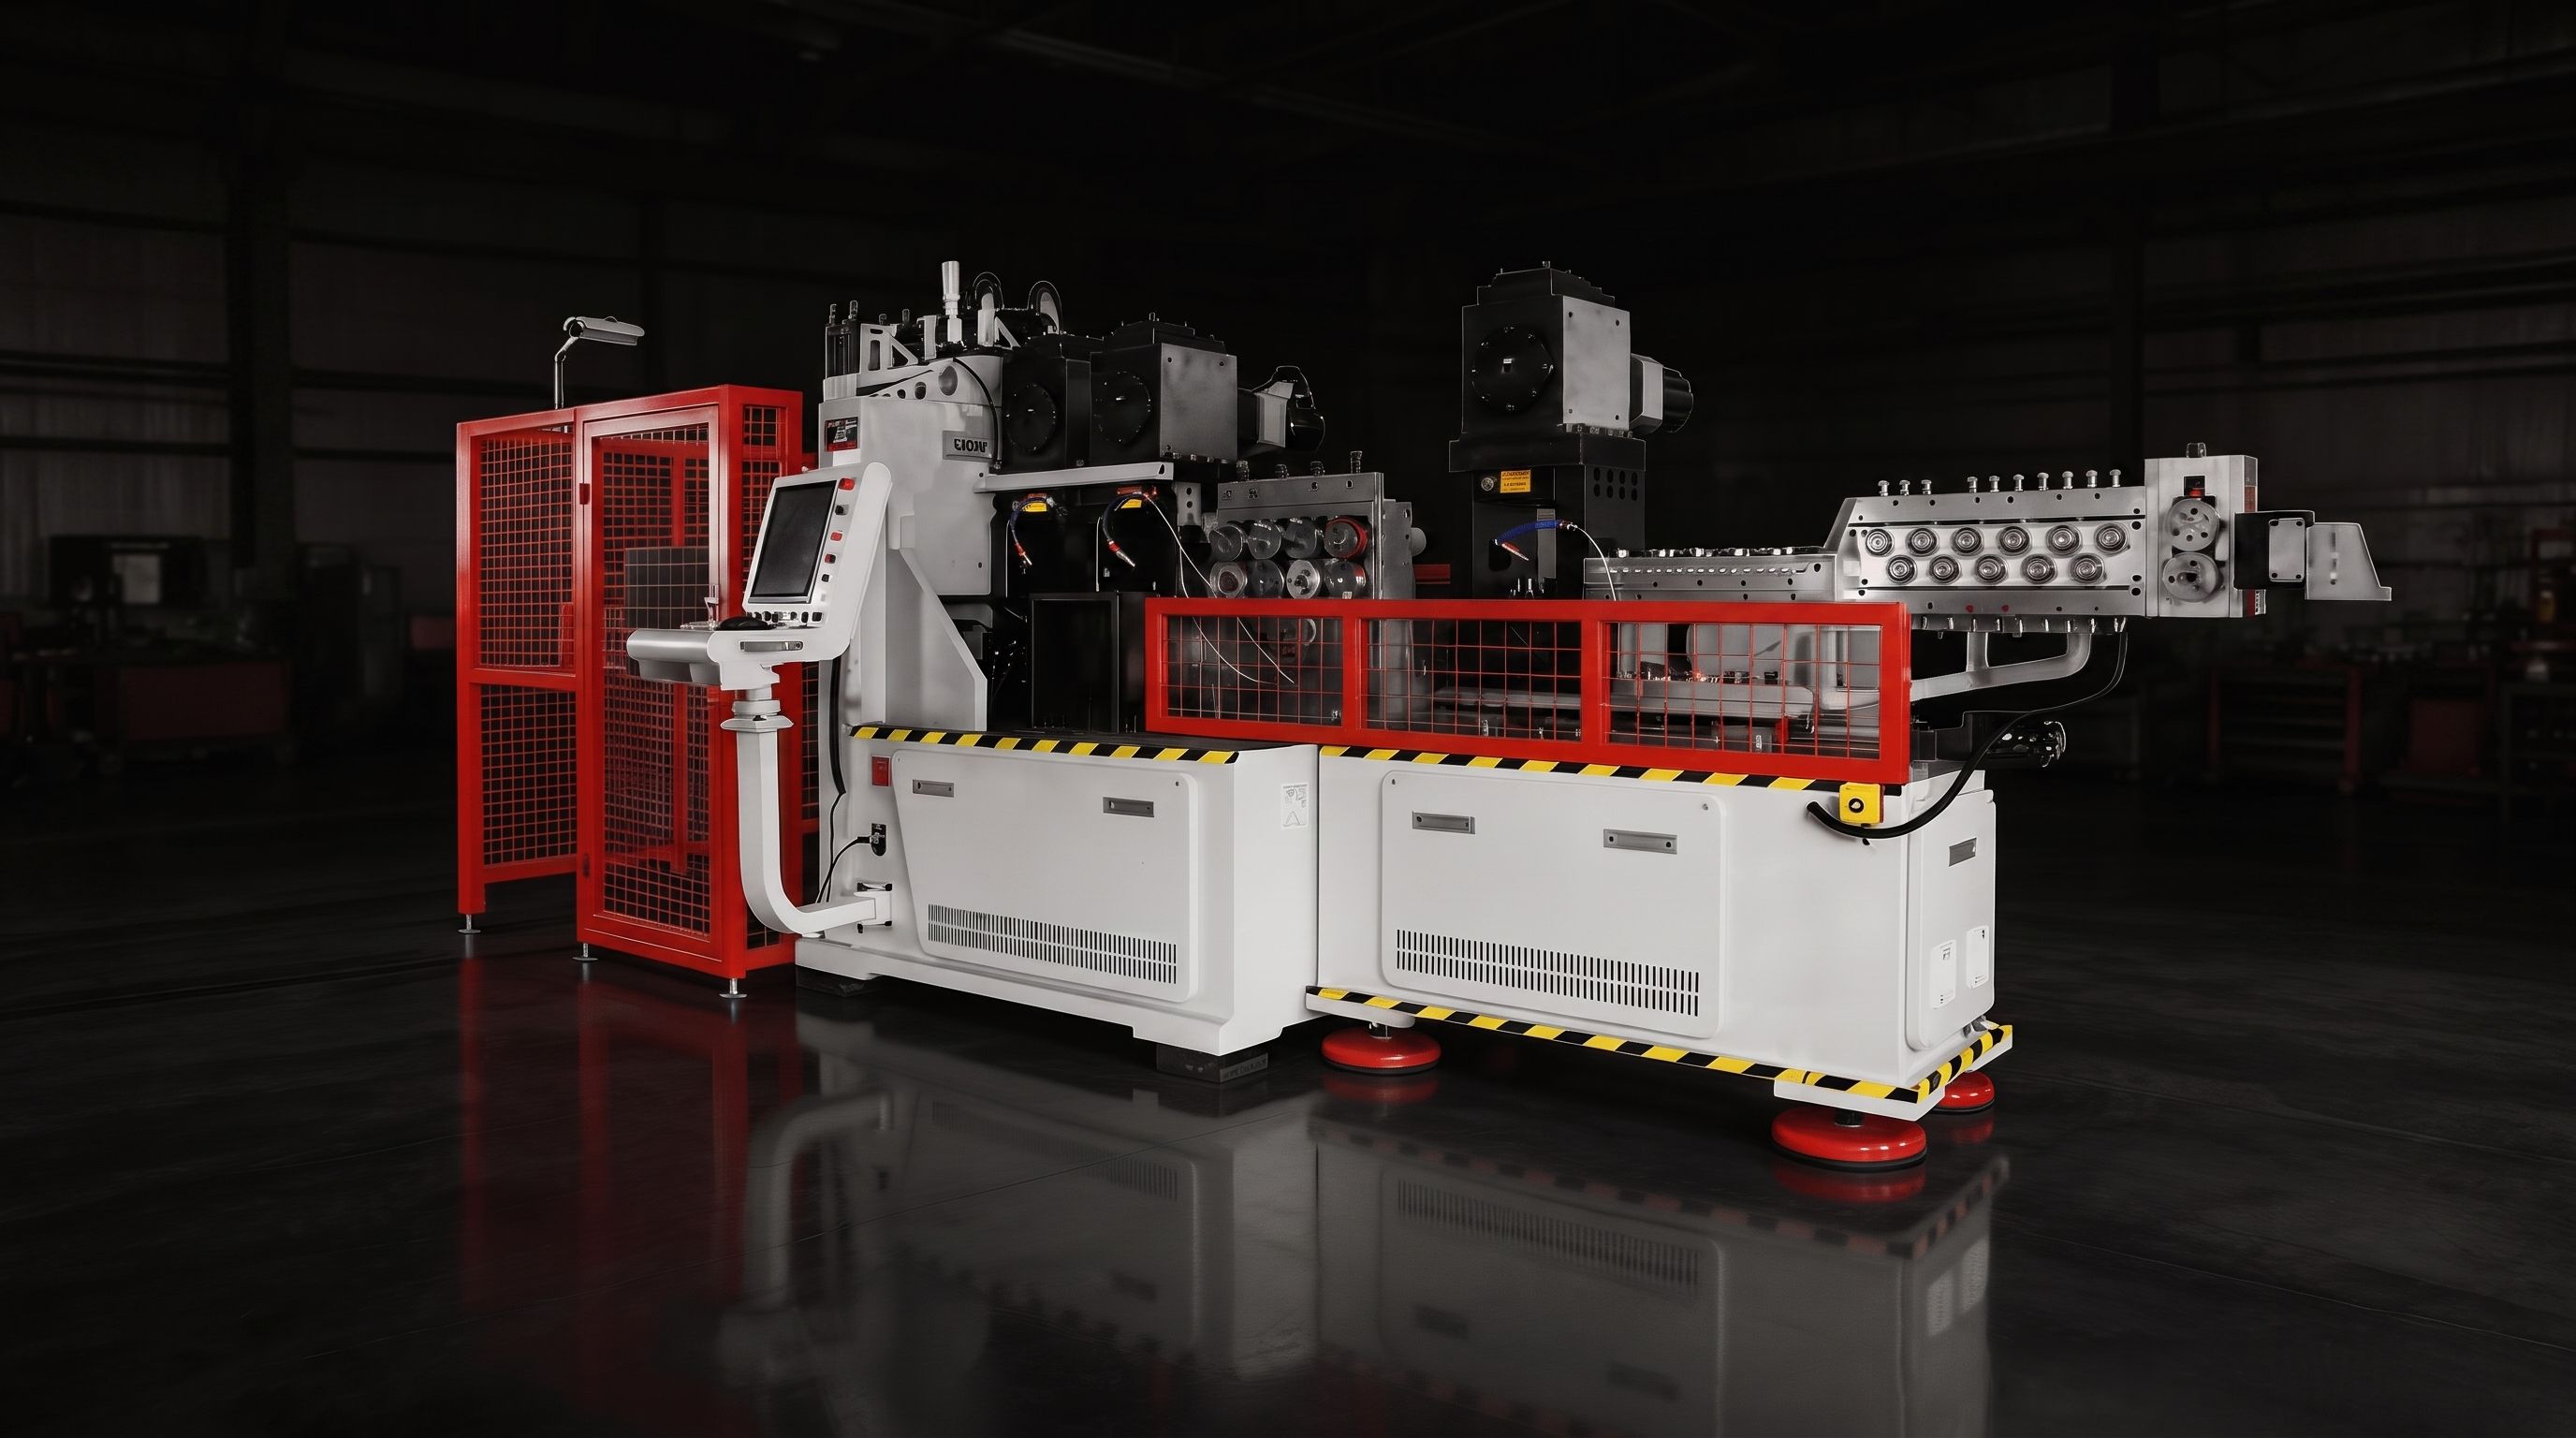
ワイパーリンクアームはBL-YG-12A ワイパーリンクアーム成形機12軸のCNC機械で、4mm x 9mmおよび4mm x 12mmの平板鋼材を用に設計されています。自動送り、曲げ、パンチング、切削、内部ねじりや成形を一つの機械に統合しています。ワイパーリンクアームは純粋な曲げ製品ではなく、曲げとパンチ加工、ねじれた部分を組み合わせており、これらすべての作業を一台の機械で行うことで、多段階の手作業で必要となる取り扱いや再装着を避けられます。
自動車用ワイヤーメッシュ部品
自動車のシートフレーム内部で使用されるグリッド構造のようなワイヤーメッシュ部品は、専門的なアプローチが必要です。そのBL-WG-2030Sワイヤーメッシュ成形機自動送り、グリッド成形、切削、完成品回収を一つの工程に統合し、繰り返しの手動組立を連続成形ワークフローに置き換えた自動化の明確な例です。自動車用シートグリッドプレート曲げ事例研究.
自動車用ワイヤー部品を超えた自動化
同じワイヤーフォーミングの自動化原理は、自動車以外にも、ワイヤーが大量に繰り返し形成される場合にも適用されます。産業用ワイヤー部品、ハードウェア製品、電気部品、特殊プロファイルワイヤー用途は、形状や体積が適切であれば、すべて自動成形装置で生産可能です。機械は材料と成形作業に合わせて構成される必要があり、そのためサプライヤーは設備を用途に合わせて調整します。ベランの自動化経験は、統合型の非標準生産ラインも含み、EV銅およびアルミニウムバスバーの処理ソリューション、同じ設計論理が成形アプリケーション間で転送されることを示しています。
効率的なワイヤー成形自動化の背後にある主要技術
ワイヤー成形自動化の効率は、特定の技術が連携して働くことから生まれます。これらを理解することで、購入者は軸数だけでなく実質的に機械を比較できます。
多軸CNC制御
多軸CNC制御は、保存されたプログラムに従って送り込み、曲げ、回転、成形の動きを調整します。すべての動きが数値的に定義されているため、機械は毎サイクル同じジオメトリを生成し、製品の変更は治具の再構築ではなくプログラミングで処理されます。
サーボ駆動位置
サーボモーターは制御された給弾と位置決めを提供し、ワイヤーの曲がりがどこに着くかを決定します。正確な給餌は曲げ位置を特定します。正確な位置決めによって、各カーブの角度が制御されます。サーボシステムはプログラムを寸法的に一貫した部品に変える役割を果たし、その長期的な安定性は生産信頼性の核心的要素です。
自動ワイヤーフィーディング
自動ワイヤーフィーディングはコイルから連続的に材料を引き出し、手作業で計測・送線する必要がなくなり、自動生産をサポートします。自動切断と組み合わせることで、サイクル間の作業者の注意を最小限に抑えながら次々と部品を生産できます。
統合成形作業
曲げ、パンチング、ねじり、切断の操作を1台の機械とプログラムに統合すると、部品はステーション間を移動するのではなく、単一のワークフローで成形されます。統合は取り扱いや設置時間を短縮するものであり、これが自動成形が一連の手動作業よりも速い主な理由です。
ワイヤーフォーミング自動化ソリューションの評価方法
適切なワイヤーフォーミング自動化ソリューションを選ぶには、機械を比較するのではなく、製品とプロセスを文書化することから始まります。以下のチェックリストは、サプライヤーが適切な構成を推奨するために必要な情報をカバーしています。
- ワイヤー素材。軟線、硬線、ステンレス鋼、プラスチック包装やコーティングされた線は、送線や曲げ時に異なる挙動を示します。機械や工具が素材に合っているか確認してください。
- ワイヤーの直径や材料の寸法。丸いワイヤーの場合は、軟線と硬いワイヤーの直径の範囲を一致させてください。平坦な材料の場合は断面寸法に注意してください。公開された範囲の端で走ると、問題が生じやすい。
- 積のジオメトリ。曲がり面と全体の部品長を数えてください。平面部品は2Dマシンに適しています。複数の平面で曲がる部品には多軸3D能力が必要です。
- 成形作業の数。部品が曲げるだけなのか、それともパンチング、ツイスト、その他の加工も成形順序に組み込む必要があるのかを定義してください。
- 必須のCNC軸。Select the axis configuration that covers the required movements, no more and no less. Extra axes add capability but also cost.
- 生産量。中量から大量の量は自動給餌や連続的なサイクルを正当化します。非常に低いボリュームではそうでないかもしれません。現在と予測される需要について現実的に考えましょう。
- 給餌の必要性。コイルの重量、送り精度、送り速度、そして材料の直線調整や巻き付けなどの特別な取り扱いが必要かどうかを考慮してください。
- 工具と交換。製品がどれだけ頻繁に変更されるか、プログラムやツールがどれだけ速く交換できるか、そしてサプライヤーがアプリケーション固有のツールをサポートしているかを考慮してください。
- 完成品の精度。部品が満たすべき公差を指定し、機械の送り精度や曲げ精度がそれを保持できるか確認してください。
- 補助装備。連続生産を支援するために、自動部品収集、給餌台、品質検査ステーション、その他の設備が必要かどうかを判断してください。
指針としては、自動化は実際の製品と生産プロセスに基づいて設計されるべきだというものです。カタログから部品やボリュームに参照せずに選択された機械は、ジョブに対して過剰に指定されているか、過小に指定されている可能性が高いです。
過剰な自動化をせずに効率を向上させる方法
メーカーは単に最も多くの機能や軸数の機械を選ぶべきではありません。部品が平面曲げだけで済むなら、15軸の機械は6軸の機械よりも良い購入ではありません。追加能力は支払われますが、実際には使用されません。適切なソリューションは、製品の複雑さ、生産量、配線仕様、必要な作業、切り替え頻度、品質要件に合致するものであるべきです。
適切な自動化は、不要な自動化よりも価値があります。実際には、成形作業をカバーする最小軸数を定義し、体積が適している場合は自動送りを選択し、製品混合が頻繁に変わる場合は切り替えをシンプルに保つことを意味します。また、試作機や短期間の特殊車両では手動成形を維持しつつ、繰り返し可能な大量生産部品を自動化することも意味します。多くの工場では混合フロアを運用しており、これが通常最も効率的な配置です。
ベランCNCワイヤー成形ソリューション
ベランのCNCワイヤー成形機械のラインナップは、本記事で説明する主なシナリオをカバーしており、小径の3D曲げから長部部品の二重頭成形、そして特殊な統合成形まで幅広くカバーしています。以下の機械は、アプリケーションに応じてどのように構成されるかを示しています。
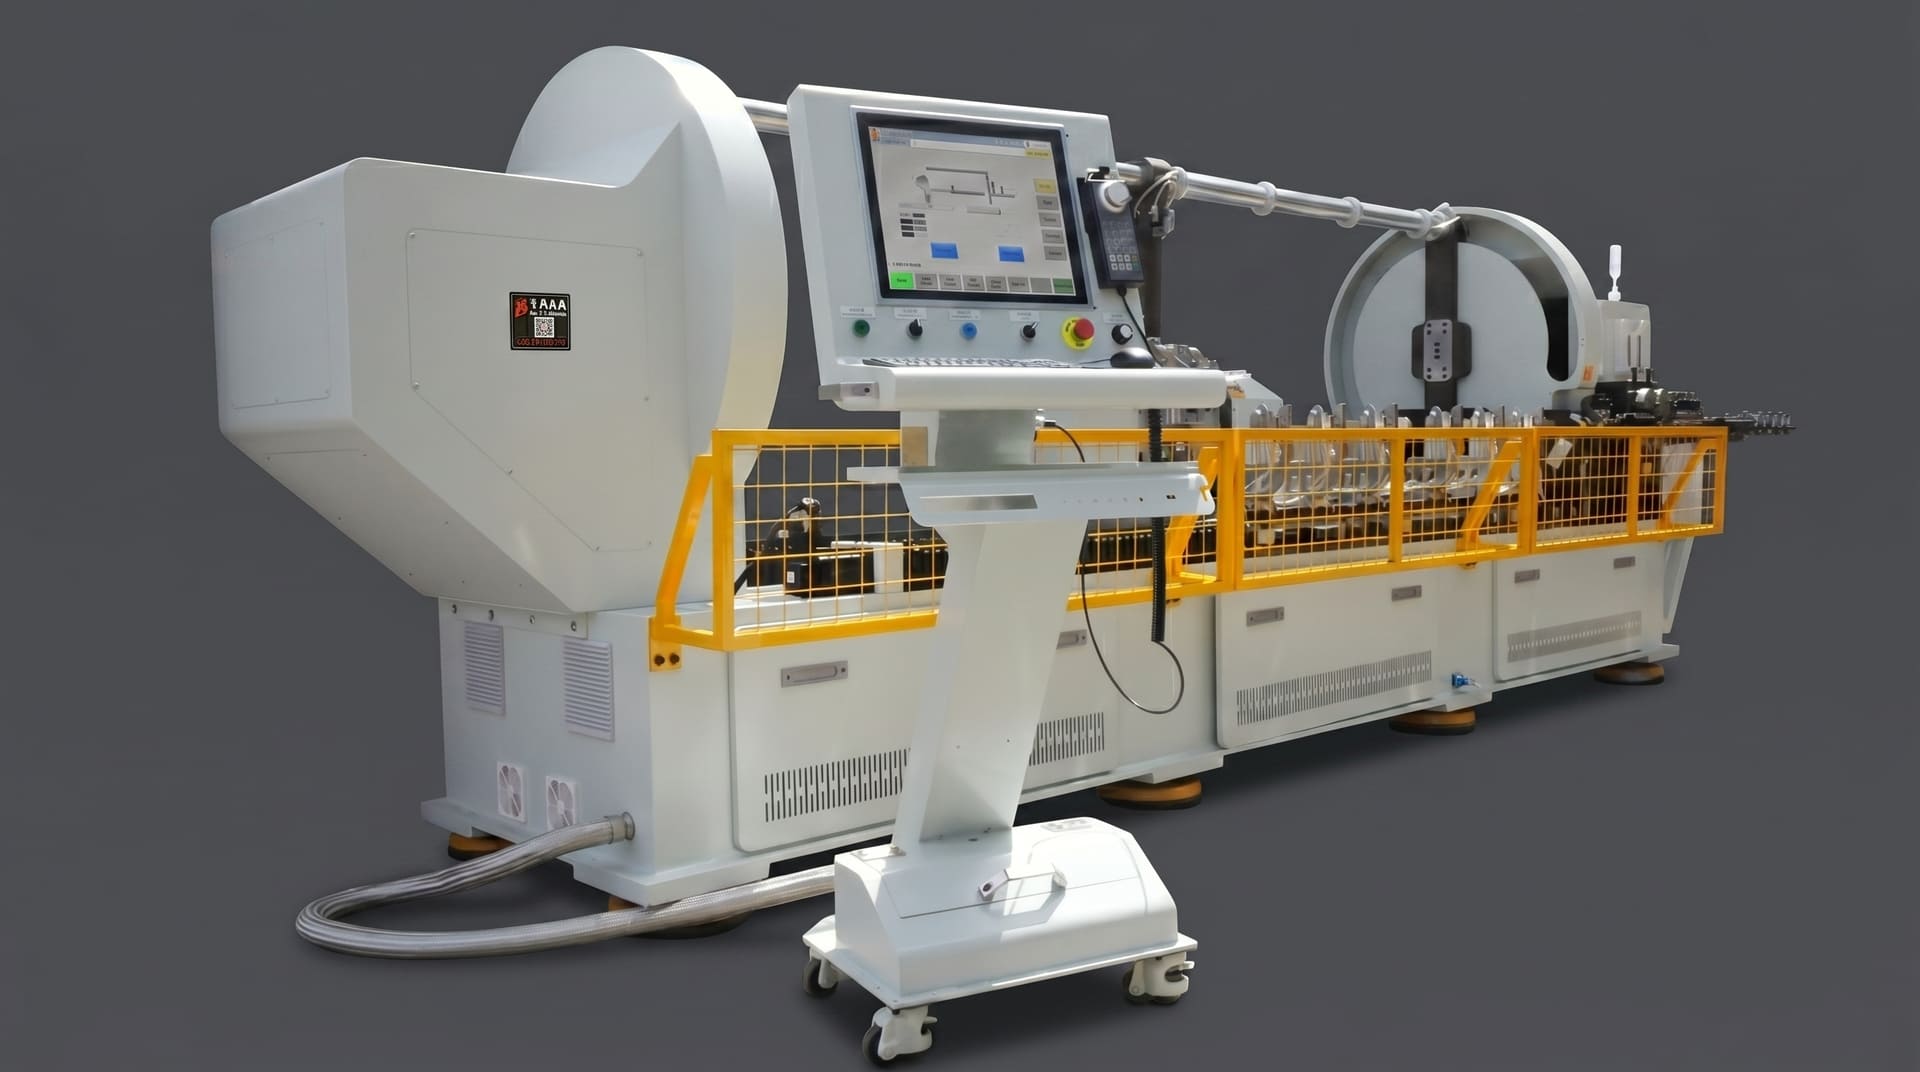
そのBL-2T-15600長く対称的な自動車用ワイヤー部品を扱う15軸のデュアルヘッドCNCワイヤー曲げ機械です。Φ3.0から6.0mmまでのソフトワイヤー、Φ3.0から4.5mmまでのハードワイヤを処理し、最大処理長は2000mm、総出力は26.9kWです。2つの同期ヘッドは1サイクルでワークピースの両端を形成し、両側の寸法を同じに保ち、シートフレームやリアシートワイヤーフレームなどの長部部品のサイクルを短縮します。
そのBL-3D-6250 6軸CNCワイヤー曲げ機小径ワイヤー加工用に設計されており、Φ1.6から3.5mmまでのソフトワイヤー、Φ1.6から2.5mmのハードワイヤーで、曲げストロークは580mm、総出力は5.6kWです。多軸制御により、複雑な三次元曲げを寸法一貫性を維持しつつも行えるため、フォームシートサポートワイヤー、燃料タンクフロートロッド、その他の精密な小型ワイヤー部品に実用的な選択肢となっています。
そのBL-YG-12A 12軸ワイパーリンケージアーム成形機4mm x 9mmおよび4mm x 12mmの平らな鋼材用に設計されています。12軸制御と合計出力55.9kWを備え、自動給弾、曲げ、パンチング、切削、内部ねじりや成形を統合し、ワイパーリンクアームや類似の複合成形部品の単一機械ソリューションとなっています。
そのBL-WG-2030S自動車用ワイヤーメッシュ成形機Φ2.0 mmのW字型鋼線とΦ3.0 mmのプラスチックラップ鋼線を扱い、28軸から34軸、総出力30 kWを発揮します。自動車用シートフレームグリッド用途向けに、自動給餌、成形、切断、集積を統合しています。これはワイヤーメッシュ構造用の特殊成形機械であり、汎用ワイヤー曲げ機ではないため、グリッド製品に特化して対応しています。
結論
効果的なワイヤーフォーミングの自動化は、製造業者が繰り返しの手作業を減らし、生産工程を効率化し、一貫性を向上させ、複雑な成形をサポートし、生産効率を高め、よりスケーラブルな製造プロセスを構築するのに役立ちます。自動化の価値は技術そのものではなく、実際の部品、配線の仕様、生産量にどれだけ近いかにあります。手動成形は試作機や少量生産において依然として正当な選択肢であり、最良の生産現場では両方の手法を組み合わせていることが多いです。
もし生産用のワイヤーフォーミング自動化を評価するなら、まずワイヤー仕様、製品図面、生産要件を文書化することから始めてください。ベランに連絡それらについて話し合い、あなたの用途に合った適切なCNCワイヤーフォーミングソリューションを受け取ることができます。
よくある質問
CNCワイヤーフォーミングの自動化とは何ですか?
CNCワイヤー成形自動化とは、コンピュータ制御の機械を用いて、手動の介入なしに送線、位置決め、曲げ、成形、切断などのワイヤー成形工程を行うことです。保存プログラムは多軸サーボの動きを調整し、同じプログラムが毎サイクル同じ部品を生産し、製品は治具の再構築ではなく再プログラミングによって変更されます。
CNC自動化はワイヤーフォーミングの効率をどのように向上させるのでしょうか?
自動化は手動成形の損失源を排除することで効率を向上させます。自動送り、位置決め、成形、切削が繰り返しの手作業に代わり、統合加工は各段階間の取り扱いを減らし、CNC制御による再現生産は再作業を減らします。サイクルタイムはオペレーターの速度ではなく機械によって決定され、一貫性は当直のオペレーターに依存しません。
自動ワイヤーフォーミングで製造可能な自動車部品にはどのようなものがありますか?
サポートされる用途には、シートフレーム、後部座席ワイヤー構造、フォームワイヤー、ワイパーリンクアーム、自動車用リンク部品、ワイヤーメッシュシート構造などがあります。各部品は機械構成に合わせて調整されます。長対称部品から二重頭成形、小径部品から6軸機械、そして曲げ、パンチ、ねじり部品を組み合わせて12軸機械に合わせます。
1台の自動ワイヤーフォーミングマシンは複数の作業を実行できますか?
一部のベラン機械は複数の操作を統合しており、BL-YG-12Aのように、送り込み、曲げ、パンチング、切削、内部ねじりや成形を一つの機械で組み合わせています。正確な機能は機械の構成や製品の要件によって異なるため、部品が実際に必要とする成形作業に応じて機械を選ぶべきです。
適切なワイヤーフォーミング自動化ソリューションを選ぶにはどうすればよいですか?
まずはワイヤー材料、寸法、製品形状、生産量、必要な成形作業、完成品の精度、必要な自動化レベルを記録しましょう。正しい解決策は、最も機能の多い機械ではなく、これらの要素に合致します。製品図面や生産データをサプライヤーと共有することで、構成の整合性を合わせることができます。
BelanはCNCワイヤーフォーミングソリューションをカスタマイズできますか?
はい。ベランは製品図面、材料仕様、生産要件に基づいて、適切な機械構成や成形ソリューションを提案できます。ワイヤーの仕様や目標出力を共有することで、投資判断前に正しい機械クラス、軸構成、工具を確認するのに役立ちます。


