


はじめに
CNCワイヤー曲げ機がプログラムされた角度に正確に従っても、ワイヤーを解放した後、完成品は数度ずれて測定されることがあります。シートフレームワイヤー、フォームワイヤー、リンク部品、その他の大量配線部品を走行するメーカーにとって、これは寸法のずれ、再作業、バッチごとの不整合の根強い原因となります。
原因はスプリングバックです。曲げ力が除去された後にワイヤーに起こる弾性回復です。スプリングバックは操作者のミスではなく物質的な挙動であり、機械加工で消すことはできないが、測定し、補正し、一貫して制御することは可能である。このガイドはどこかを説明しますCNCワイヤー曲げにおけるスプリングバックどの要素が影響するか、そして現代で曲げの精度と形状の一貫性をコントロールするための実用的な方法から判断されますCNCワイヤー曲げ機.
CNCワイヤーベンディングにおけるスプリングバックとは何ですか?
直線を工具の周りに曲げると、外側の曲げ部分が伸び、内側が圧縮されます。この変形の一部は塑性(永久的)で、一部は弾性です。プラスチック部分がワイヤーに新しい形状を与えています。弾性部分は蓄えられたエネルギーで、曲げ力が解放されると回復されるため、曲げ部分がわずかに緩みます。
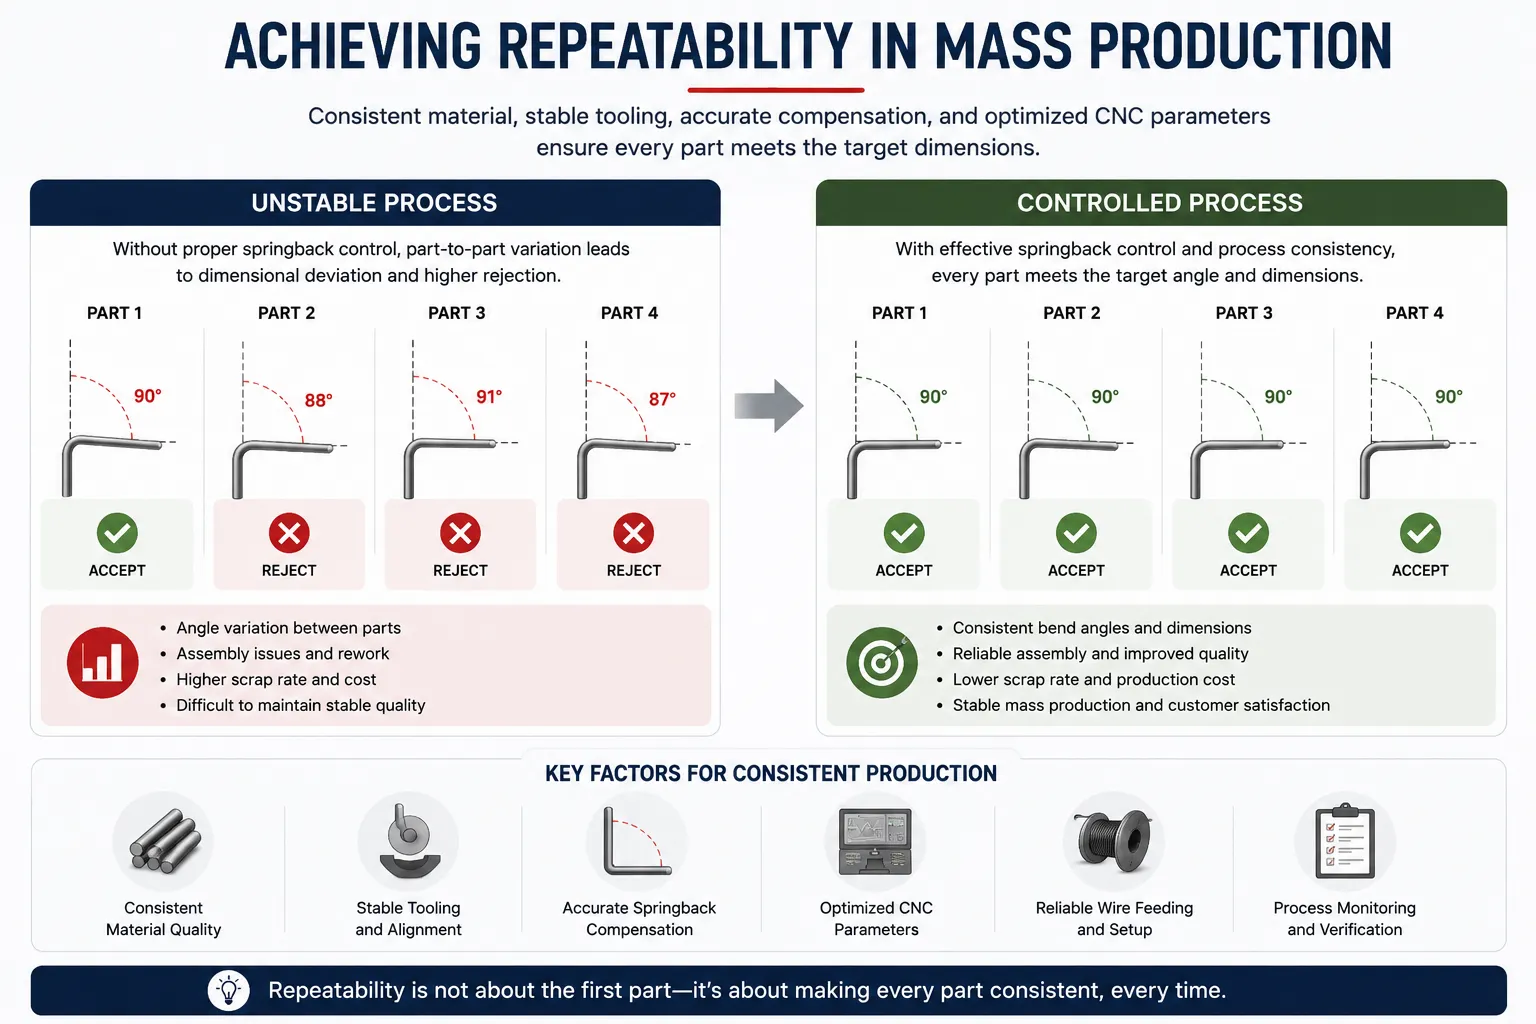
実際には、90度にプログラムされたワイヤーは87度または88度で跳ね返り沈降し、成形された半径が工具半径よりわずかに大きく開くことがあります。部品は曲がっていますが、プログラムが求める形状に正確には合っていません。
回収量は材料によって異なります。硬質引鋼線は通常、同じ直径の軟質アニール付き線よりも多く回収し、スプリング線、ステンレス鋼、低炭素鋼は同じ曲げ条件下でそれぞれ異なる挙動を示します。これを理解することが、それをコントロールするための出発点です。
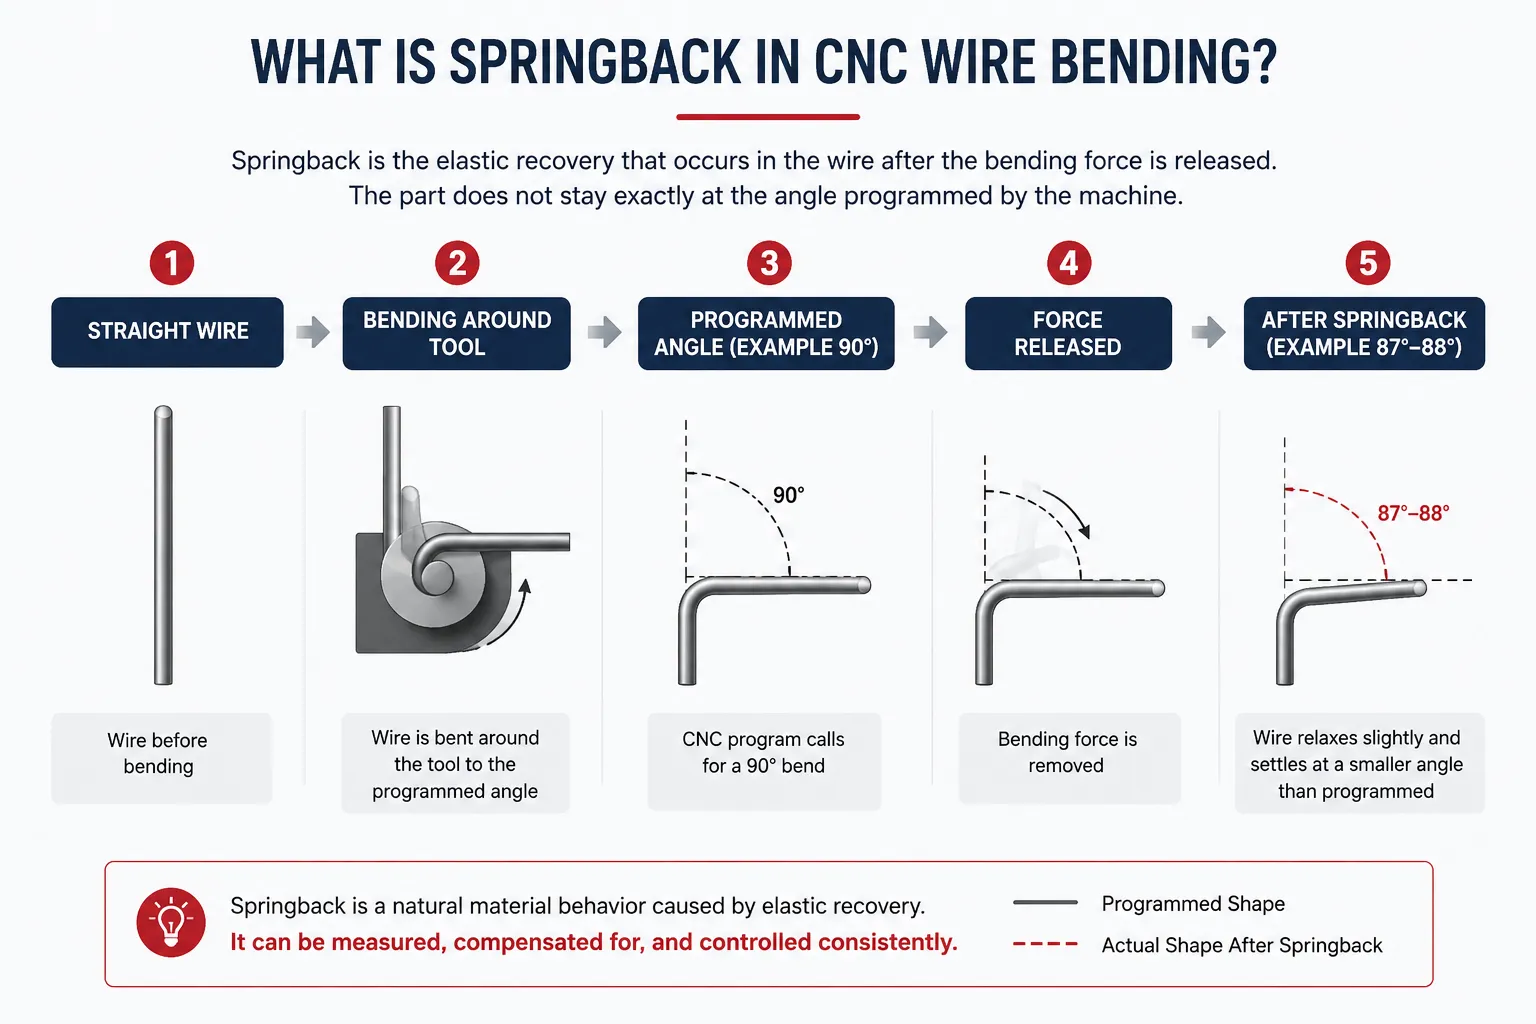
なぜワイヤーの曲げ時にスプリングバックが起こるのですか?
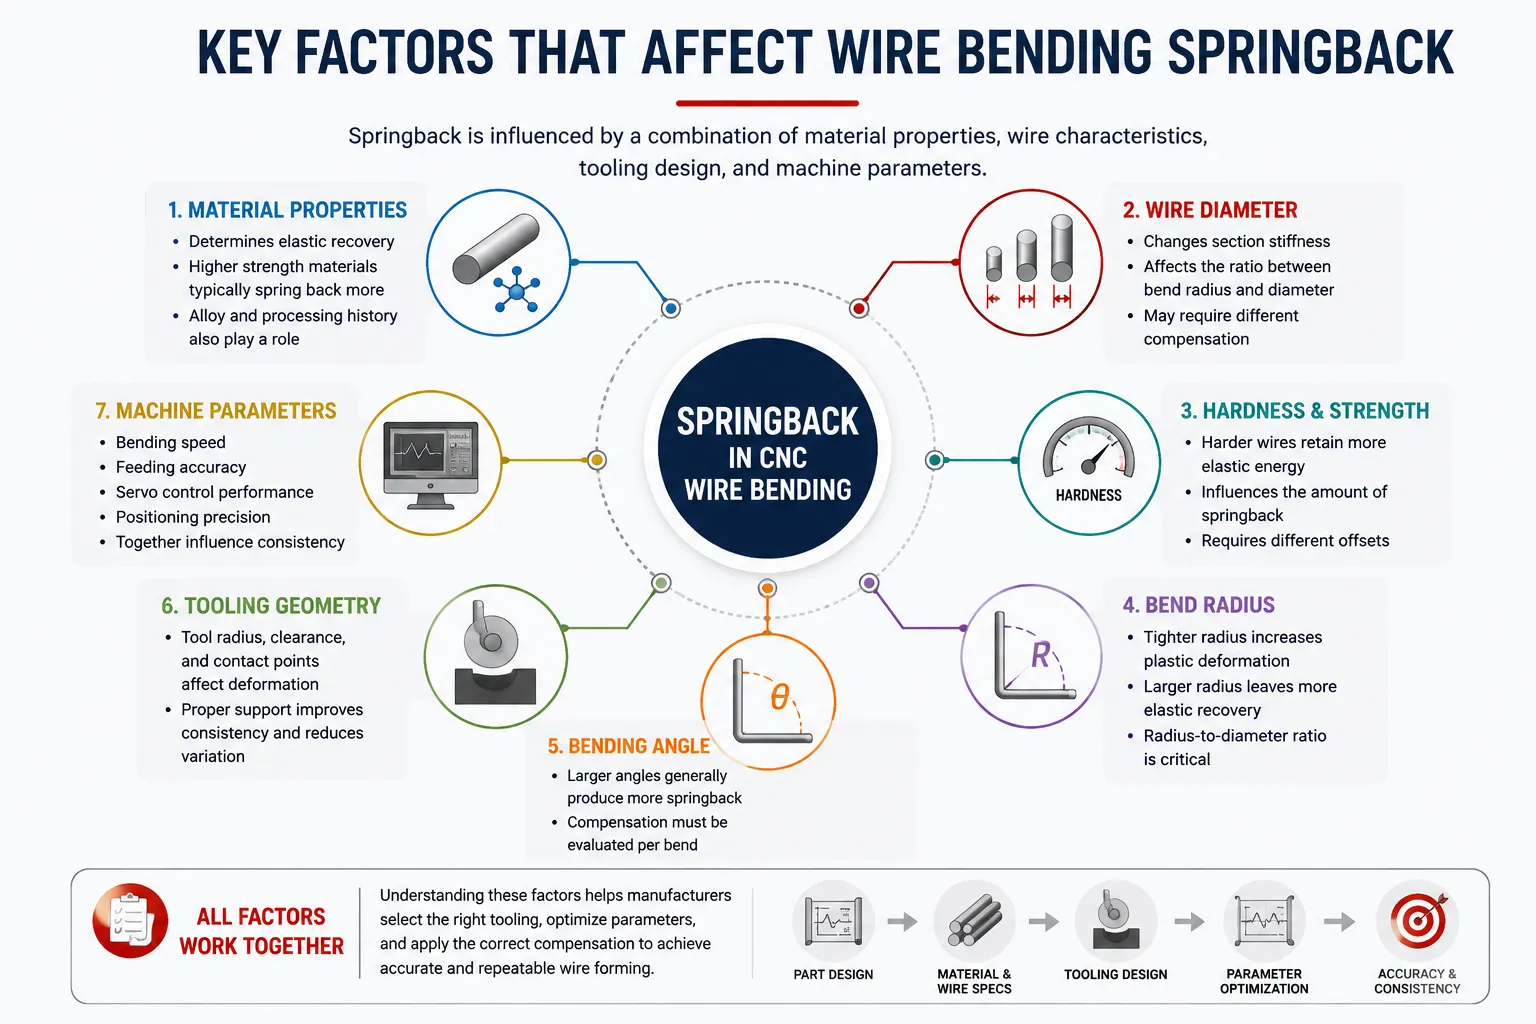
スプリングバックは変形の弾性部分に根ざしていますが、その部分の大きさは材料とプロセス要因の組み合わせによって決まります。
材料の特性と硬度。硬く高強度の材料は成形時により多くの弾性エネルギーを保持し、荷重が解除された後の回復率向上につながります。正確な量は合金、焼き戻し、加工履歴によって異なるため、見た目が同じ2本のワイヤーが同じように曲がるとは限りません。
引張強度と降伏強度。剛性に対して降伏強度が高い材料ほど、変形の大部分が弾性として残るため、通常はより多くのスプリングバックを示します。したがって、同じ部品の形状でもワイヤーグレードが変わると異なる補償が必要になることがあります。
ワイヤーの直径。直径はワイヤー断面の剛性を変え、特に曲げ半径と直径の比率が曲げに組み込まれる弾性回復の量を決定します。これは単なる図面寸法ではなく、プロセス変数です。
曲げ半径と曲げ角。半径が狭いと、断面の多くが塑性変形に巻き込まれ、半径や角度が大きいほど、比例して弾性回復が高まります。したがって、補償は材料だけから推測せず、曲げごとに評価しなければなりません。
工具形状と成形方法。成形中のワイヤーの支持、拘束、巻き方は、変形の予測に影響します。異なる成形方法や工具配置によって、同じ部品に対して異なるリカバリー挙動が生じることがあります。
曲げ速度と機械のパラメータを。成形速度、送り精度、位置決めの挙動などが、ワイヤーが意図した形状にどれだけ一貫して到達するかに影響を与えます。これらの影響は通常、材料要因より小さいですが、それでも精密な作業のばらつきに寄与します。
ワイヤーの曲げスプリングバックに影響を与える主な要因
以下の表は、主な要因とそれぞれが生産現場で何を意味するのかをまとめたものです。
| 要因 | スプリングバックへの影響 | 製造上の考慮事項 |
|---|---|---|
| 素材 | 曲げの弾性回復特性を決定する | バッチごとにワイヤーのグレードとテンパーを均一に保ちます |
| ワイヤー直径 | 断面剛性と変形の激しさの変化 | 直径が変化した際の補償の再検証 |
| 硬度 | 硬いワイヤーほど弾性回復が長くなります | 材料証明書を申請し、新しいロットごとに試験してください |
| 曲げ半径 | 半径対直径比は相対回収に影響を与えます | 成形可能性、工具、疲労要件のバランス |
| 曲げ角 | 補償は形成される角度に応じてスケールします | 部品ごとではなく、曲がり角ごとにオフセットを設定してください |
| 工具 | 成形時のワイヤーの制約に影響します | 摩耗を点検し、変更後の再調整 |
| CNCパラメータ | 制御角度、送り、動作の一貫性 | 再利用のための証明済みパラメータセットのドキュメント |
スプリングバックがワイヤー成形の精度に与える影響
管理しない場合、スプリングバックはさまざまな形で現れます。曲げ角が公差を超えたり、全体の寸法がずれたり、部品がジグや溶接器具、部品の結合に合う必要がある場合に組立問題が発生したりします。拒否率は上昇し、オペレーターは形成プロセスが処理すべき手動修正に時間を費やします。
大量生産における大きな課題は、許容差が一つだけ大きくなった部品ではなく、部品ごとのばらつきにあります。材料ロットが変わったり、工具の摩耗があったり、パラメータがデータではなく感覚で調整されたりすると、ワイヤーの曲げ精度はシフトごとに不安定になります。B2Bのワイヤー製品においては、一貫性、つまり繰り返し性を確立することが、受け入れがたいサプライヤーと難しいサプライヤーを分ける鍵です。
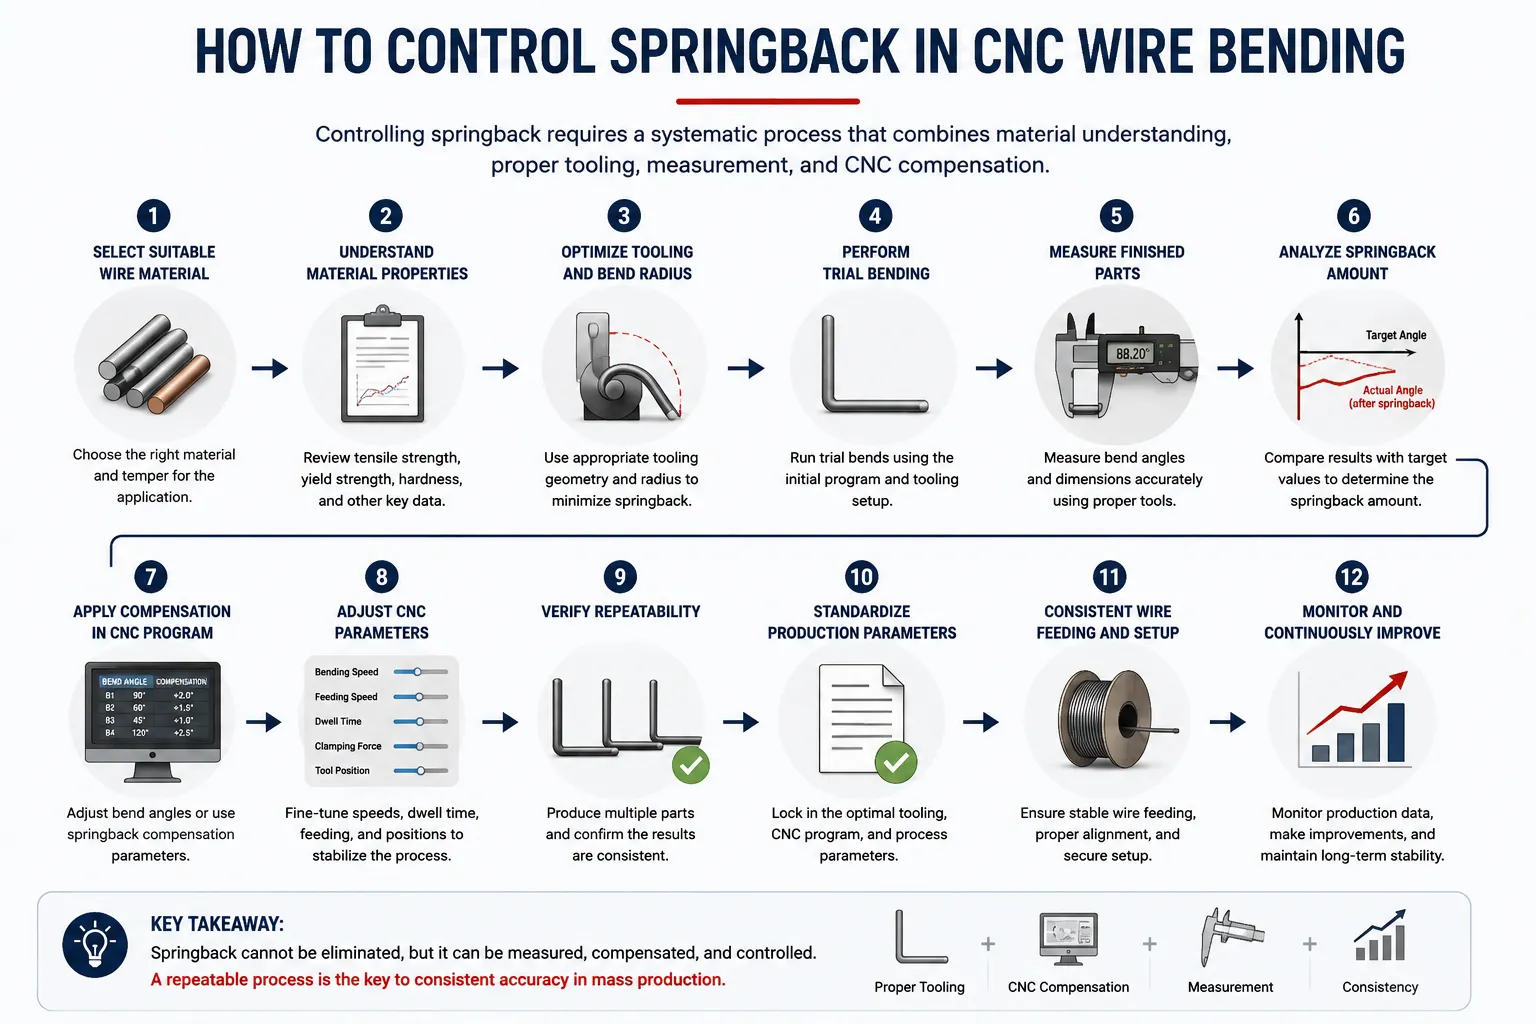
CNCワイヤー曲げにおけるスプリングバックの制御方法
Springbackコントロールは単一の設定ではなくワークフローです。以下の手法はそれぞれ問題の異なる部分に対応しており、これらが合流して繰り返し可能なプロセスを形成します。
1. 適切なワイヤー素材を選ぶ。一貫したスプリングバックは、一貫した素材から始まります。グレード、テンパー、表面状態を明確に指定し、1回の生産でロットを混同しないようにしましょう。
2. プログラミング前に材料の特性を理解すること。実際の使用中のワイヤーの硬度および引張データを取得してください。参照材料からの補償は別のロットに移されない可能性があるため、新しい材料ごとに新たな出発点として扱いましょう。
3. 曲げ半径の最適化。半径は変形の弾性にどれだけ影響します。設計は成形性、工具寿命、機能要件のバランスを調整し、利用可能な最大半径に固執するのではなく、
4. 工具形状の最適化。成形時のワイヤーの支持や制約は、工具の配置によって決まります。適合した金型は変形をより予測可能にし、それによってスプリングバック補償の安定性を高めます。
5. 適切な場合は過度に曲げること。曲げが確実に2度後退する場合、ターゲットより少し曲げることで部品が図面寸法に復元されます—これは回復が一貫している場合にのみ有効です。
6. スプリングバック補償パラメータの設定。各曲がり角に対して、仮定ではなく測定結果に基づいて文書化されたオフセットを作成しましょう。これらの値は部品番号に属するプロセスデータとして扱います。
7. CNC曲げパラメータを調整する。曲げ角、送り口、運動パラメータが材料の回復挙動と相互作用します。実際のワイヤーに合わせて結果を記録することで、試行錯誤が明確なプロセスになります。
8. 試練の曲げを行う。生産用ワイヤーを用いた第一品のトライアルベンドは、材料がフルバッチに投入される前に材料の挙動を明らかにします。これは材料、工具、形状が変わる際に不可欠です。
9. 完成した部品の測定。角度や寸法は、許容差に応じて角度計、器具、視界測定など、適切な測定方法で確認してください。測定は予測されたスプリングバックと実際のスプリングバックの間のループを閉じます。
10. 生産パラメータの記録と標準化。パラメータセットが適合部品を生成すると、それをロックします。パラメータが文書化されていることで、オペレーターやシフト間で結果が再現可能になり、リピートオーダーの切り替えも短縮されます。
11. 配線の供給を一定に保つこと。送りのバリエーションは各曲がり角の始まりからずれ、角度が正しくても効果的な形状を変えます。安定した送金はワイヤー成形の精度を保ちます。
12. 必要に応じて多軸協調を用いる。複雑な3Dワイヤー部品は複数の平面で曲がり、それぞれの平面が独自の回復挙動を持つことができます。現代における協調多軸運動3Dワイヤー曲げ機械形成過程全体を一貫性を保ち、各曲げを個別に扱うのを避けられます。
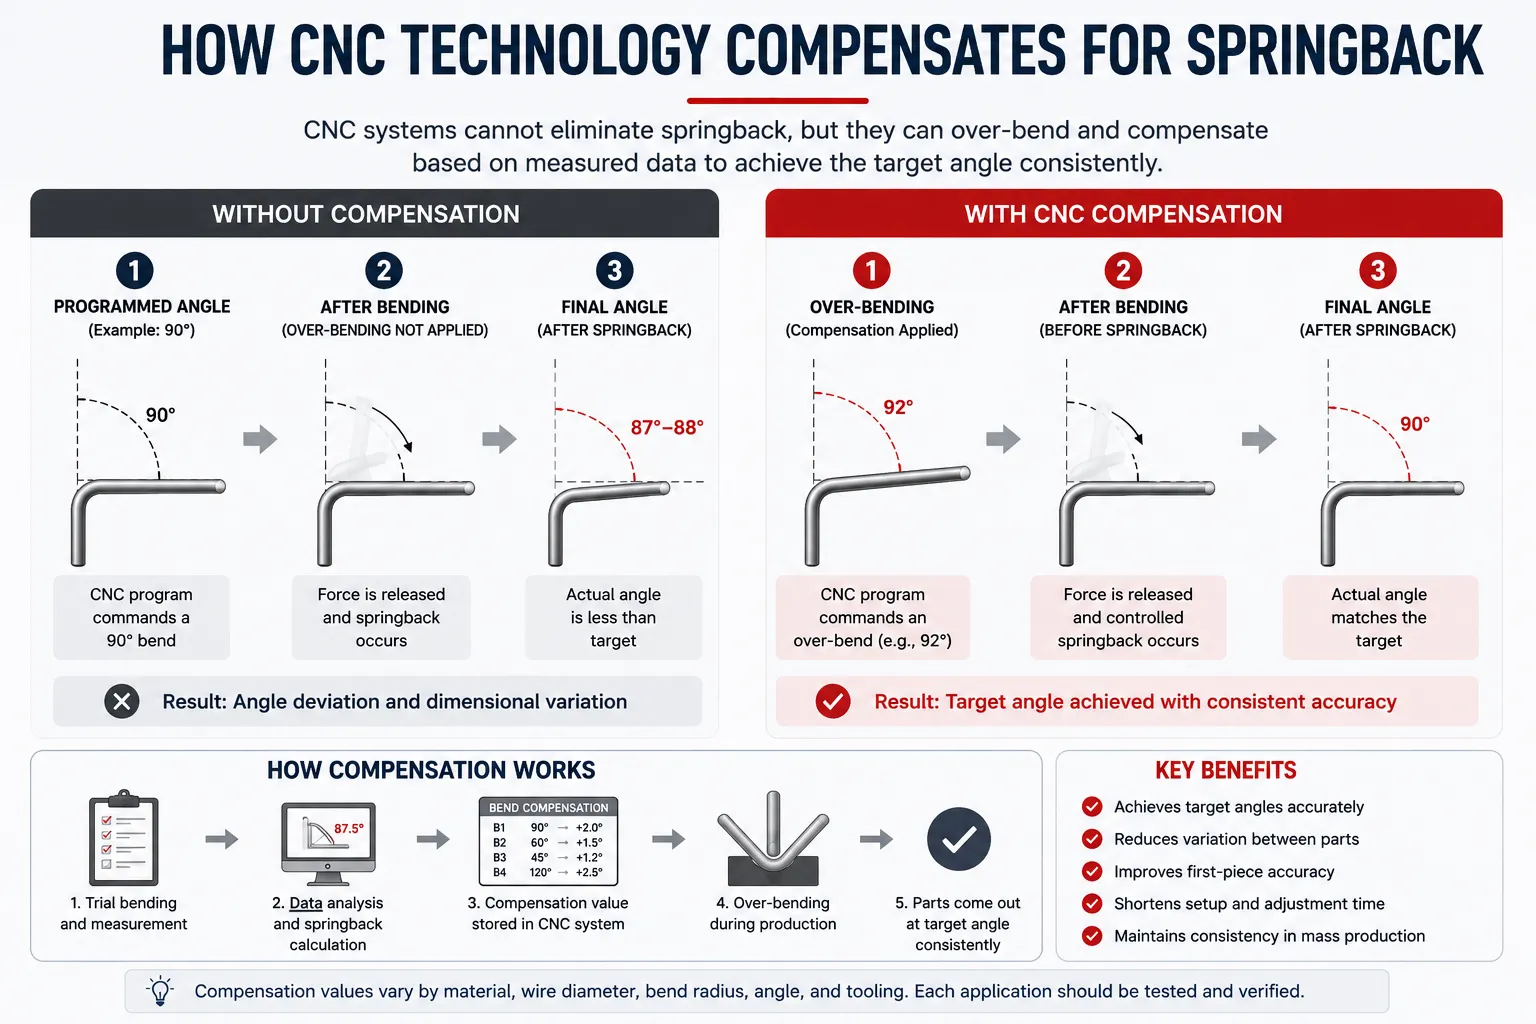
CNC技術がスプリングバックを補う方法
はっきり言えば、CNC技術はスプリングバックを排除しません。どの制御システムも金属が弾性エネルギーを蓄える方法を変えません。CNCシステムが行うのは、製造業者に手動方法よりもはるかに精密にこの現象を管理するためのツールを提供することです。
プログラム可能な曲げパラメータにより、エンジニアは各曲げに測定された補償角を適用でき、サーボ制御の動きは毎サイクル同じ方法で適用されます。繰り返しの送りと正確な位置決めにより、曲げジオメトリ、ひいてはスプリングバック挙動が部品ごとに一貫し、パラメータ保存により、実績のあるセットアップをメモリから再構築するのではなく正確に呼び出すことができます。したがってCNCシステムは製造業者を支援します測定し、補償し、繰り返し制御するスプリングバック — まさに量産に必要なもの。例えば回転頭CNCワイヤー曲げ機これらの原理を連続成形に適用し、安定した工具接触と制御された回転が安定した曲げ精度を支えます。
スプリングバック制御における工具の役割
金型はスプリングバック理論と実際のワイヤーの交差点です。工具の形状は材料の巻き方、支持、リリース方法を決定するため、異なる工具セットでも同じ部品で明らかに異なる回復効果が得られます。製品の曲げ半径やワイヤー直径に合わせたカスタム金型により、変形や補償値の予測が可能になります。
工具の状態は設計と同じくらい重要です。摩耗や損傷した工具は曲がりの有効形状を変えるため、セットアップ時に正しかった補償値が静かに妥当性を失ってしまいます。実務的なルールとして、工具が交換、修理、摩耗されるたびに、バッチ出荷前に最初の部品を再確認してください。
大量生産における再現性の向上方法
大量生産において、スプリングバック制御の成功は再現性に左右されます。いくつかの習慣が維持しています:配線の供給を安定させ、敷地まで追跡可能に保つこと。セットアップ時だけでなく、ラン中にサンプル測定部品を測定します。工具の設置を故障時ではなくスケジュール上に維持すること;そして、証明済みのパラメータセットを随意な改変から保護すること。ドリフトが現れたら、データで対応し、測定し、記録された基準と比較し、補償を意図的に調整してください。
これらの慣習はあらゆる地域に当てはまります産業用ワイヤーフォーミングソリューションあらゆるスケールにおいて:安定したプロセスは安定した部品を生み出し、すべての介入はプロセスをより安定させるべきであり、劣化するのではありません。
自動車用ワイヤー部品の実用的な考慮事項
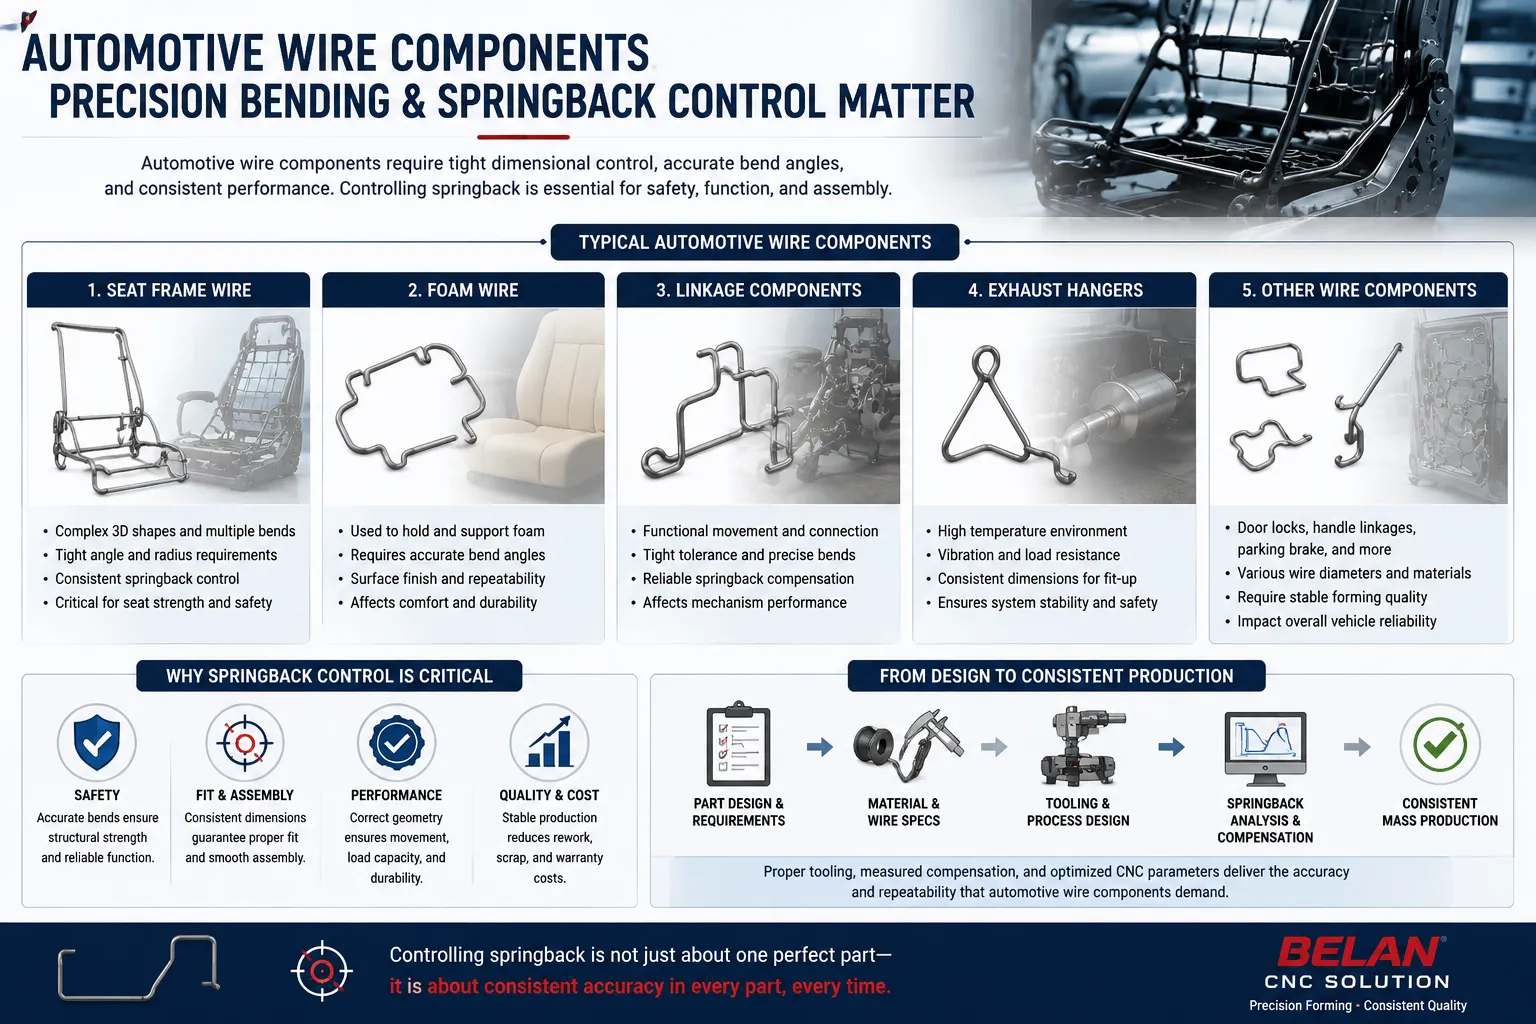
自動車用ワイヤー部品—シートフレームワイヤー、フォームワイヤー、シートサポート構造、リンクおよび排気ハンガー部品—は、一貫性が求められる大量生産で生産されます。多くは接具に組み立てられたり、サブアセンブリに溶接されたりするため、1つのワイヤー要素の寸法ずれがアセンブリ全体に伝わり、部品ごとにわずかに異なるシートフレームワイヤーはライン全体の速度を低下させることがあります。
だからこそ、自動車製造においてスプリングバック制御が重要なのです。目標は単に公差内の部品ではなく、数千サイクル、材料ロット、金型間隔にわたり公差を保持するプロセスです。製造業者が評価する自動車用ワイヤーフォーミングソリューションしたがって、曲げ精度や成形の一貫性がどのように検証されるのかを問うべきです。単にデモンストレーション部品で機械が何をできるかだけでなく。
CNCワイヤー曲げのためのスプリングバック制御チェックリスト
- ☐ ワイヤー材料の特性(グレード、テンパー、証明書)を確認してください。
- ☐ ワイヤーの直径と許容差を確認してください
- ☐ 曲げ半径を成形性や工具の限界と比較して確認する
- ☐ 工具の形状と状態を評価する
- ☐ 各曲がりごとのスプリングバック補償パラメータを確立します
- ☐ 生産用ワイヤーで試曲を行う
- ☐ 完成した部品を図面寸法と照らして測定してください
- ☐ 記録と認証済みの生産パラメータ
- ☐ サンプル生産ランでの再現性を検証
- ☐ 最終プロセスを標準化し、変更があれば再検証します
スプリングバック制御用のCNCワイヤー曲げソリューションの評価方法
スプリングバック制御が部品にとって重要な場合は、機械を直接サポートする機能で評価してください:サーボの精度と再現性;曲げ角や補償値がどのようにプログラムされ、保存されるか、工具が製品の形状に適合できるかどうか、サプライヤーが実際のワイヤーで試曲サンプルをテストできるかどうか、インストール後にどのような技術サポートがあるのかも教えてください。構成を推奨する前に図面、配線仕様、公差を求めるサプライヤーは問題を正しく評価しています。スプリングバック補償は実際の材料と部品に対してのみ検証可能です。
なぜCNCワイヤーフォーミングにBELANマシンを選ぶのか?
BELANマシナリーは、自動車用途に特化した多軸CNCワイヤー曲げ装置およびワイヤーフォーミングソリューションを製造しています。BELAN機械は多軸CNC制御、AI支援のスプリングバック補償を含むインテリジェントソフトウェア、製品に合わせたカスタム金型を組み合わせており、この記事がスプリングバック制御の中心となる3つの要素を挙げています。BELANは顧客の実際のワイヤー仕様や製品図面に基づいて動作します。部品はテスト成形され、パラメータが検証されてから解決策が推奨されるため、曲げ精度は一般的な主張ではなく、あなたの側で実証されます。
結論
CNCワイヤー曲げにおけるスプリングバックは欠陥や機械の故障ではなく、すべてのワイヤー成形工程で考慮すべき材料挙動です。成功するスプリングバック制御は、材料、ワイヤー形状、金型、曲げパラメータ、測定、補正を一つの検証済みシステムとして一致させることから生まれます。CNC技術は物理法則を取り除くことはできませんが、メーカーにプログラム可能なパラメータ、位置決め精度、プロセスの一貫性を提供し、部品ごと、バッチごとに信頼性を保つためのスプリングバックを補正し、安定的でスケーラブルなワイヤー部品生産の基盤となります。
よくある質問
CNCワイヤー曲げでスプリングバックの原因は何ですか?
スプリングバックは変形の弾性部分によって引き起こされます。曲げ力が解放されると、ワイヤーはその変形の一部を回復し、完成した角度はプログラムされた角度よりわずかに開きます。回収の程度は材料、直径、曲げ半径、角度、工具によって異なります。
材料の硬さはワイヤーの曲げスプリングバックにどのように影響しますか?
硬い材料は成形時により多くの弾性エネルギーを保持し、曲げ後の回復率を高めることができます。したがって、硬いワイヤーほど補償値が大きくなる場合があり、ソフトワイヤーで確立された補償が硬いグレードに移行すると想定すべきではありません。
CNCワイヤーベンディングマシンはスプリングバックを補正できますか?
はい、しかしそれは排除ではなく補償によるものです。各曲げに測定されたオフセットがプログラムされ、部品が目標寸法に回復できるようにします。サーボの動作が再現可能で、給電が一貫していて、パラメータが保存されているため、その補償は毎サイクル同じように適用され、生産でも再現可能な結果となります。
工具はスプリングバックにどのような影響を与えますか?
金型の形状は成形中のワイヤーの支持や制約を決定し、それが変形や回復の予測可能性に影響を与えます。製品の半径と直径に合わせた工具は補償をより安定させますが、摩耗や不一致の工具はスプリングバックドリフトを引き起こすため、工具の変更は最初の部品の再測定を促します。
ワイヤーの直径はスプリングバックに影響しますか?
そうです。直径はワイヤー部分の剛性を変え、曲げ半径と直径の比率は曲げ部分に組み込まれる弾性回復の量に影響を与えます。直径の変化は新しいプロセス条件であり、新たな試行曲げと補正値が必要です。
メーカーはどのようにしてワイヤー曲げの精度を向上させることができるのでしょうか?
まずは一貫した材料から始め、次に規律あるワークフローを構築します。生産用ワイヤーでの試曲、図面に対する測定、文書化された補償パラメータ、ロックされたCNCパラメータセット。精度向上は単一の調整よりも、全体のプロセスを再現可能にすることにあります。
大量生産中にスプリングバックはどのように制御できるのでしょうか?
継続的な工程規律として扱いましょう。ワイヤーロットの一貫性を保ち、走行中に部品を試測し、工具のスケジュールを管理し、材料や工具、形状の変更後にパラメータを再検証します。ドリフトが発生した場合は、オペレーターの判断だけでなく測定データに基づいて補正を調整してください。
ワイヤー成形の工程でスプリングバックの制御にお困りですか?
BELAN Machineryは、自動車用ワイヤーフォーミングソリューションの専門提供者です。製品の図面やサンプルを送ってください。当社のエンジニアリングチームは、ワイヤー材料、成形要件、工具の考慮点、スプリングバック制御の必要性を評価し、適切なCNCワイヤーフォーミングソリューションの特定をサポートします。
実現可能性評価についてはベランにお問い合わせください関連資料
- CNCワイヤー曲げ機械— 精密かつ再現可能な成形のために設計された多軸CNCワイヤー曲げ装置。
- 産業用ワイヤーフォーミングソリューション— 一貫した産業用ワイヤー部品生産のための応用ソリューション。
- 自動車部品ワイヤー成形ソリューション— シートフレーム、フォームワイヤー、リンク部品のワイヤーフォーミングソリューションで、寸法の一貫性が重要な場合。
- 3Dワイヤー曲げ機の利点は何ですか?— 多平面3D成形が複雑な部品ジオメトリとプロセスの整合性をどのように支えるか。
- CNCワイヤー曲げ機の選び方— 機械、工具、自動化オプションを評価するための完全な選択ガイド。


