


4つの欠陥が、どのスクラップでも最も多くを占めますバスバー曲げ機角度ドリフト、コーティングのひび割れ、内部膨らみ、表面の傷などが含まれます。それぞれの原因は異なり、そのうち半分はバーが曲がり角に達する前に始まっています。これはエンジニアが顧客フロアで使用する診断リストで、まず短い回答をしてから確認するチェックを行います。
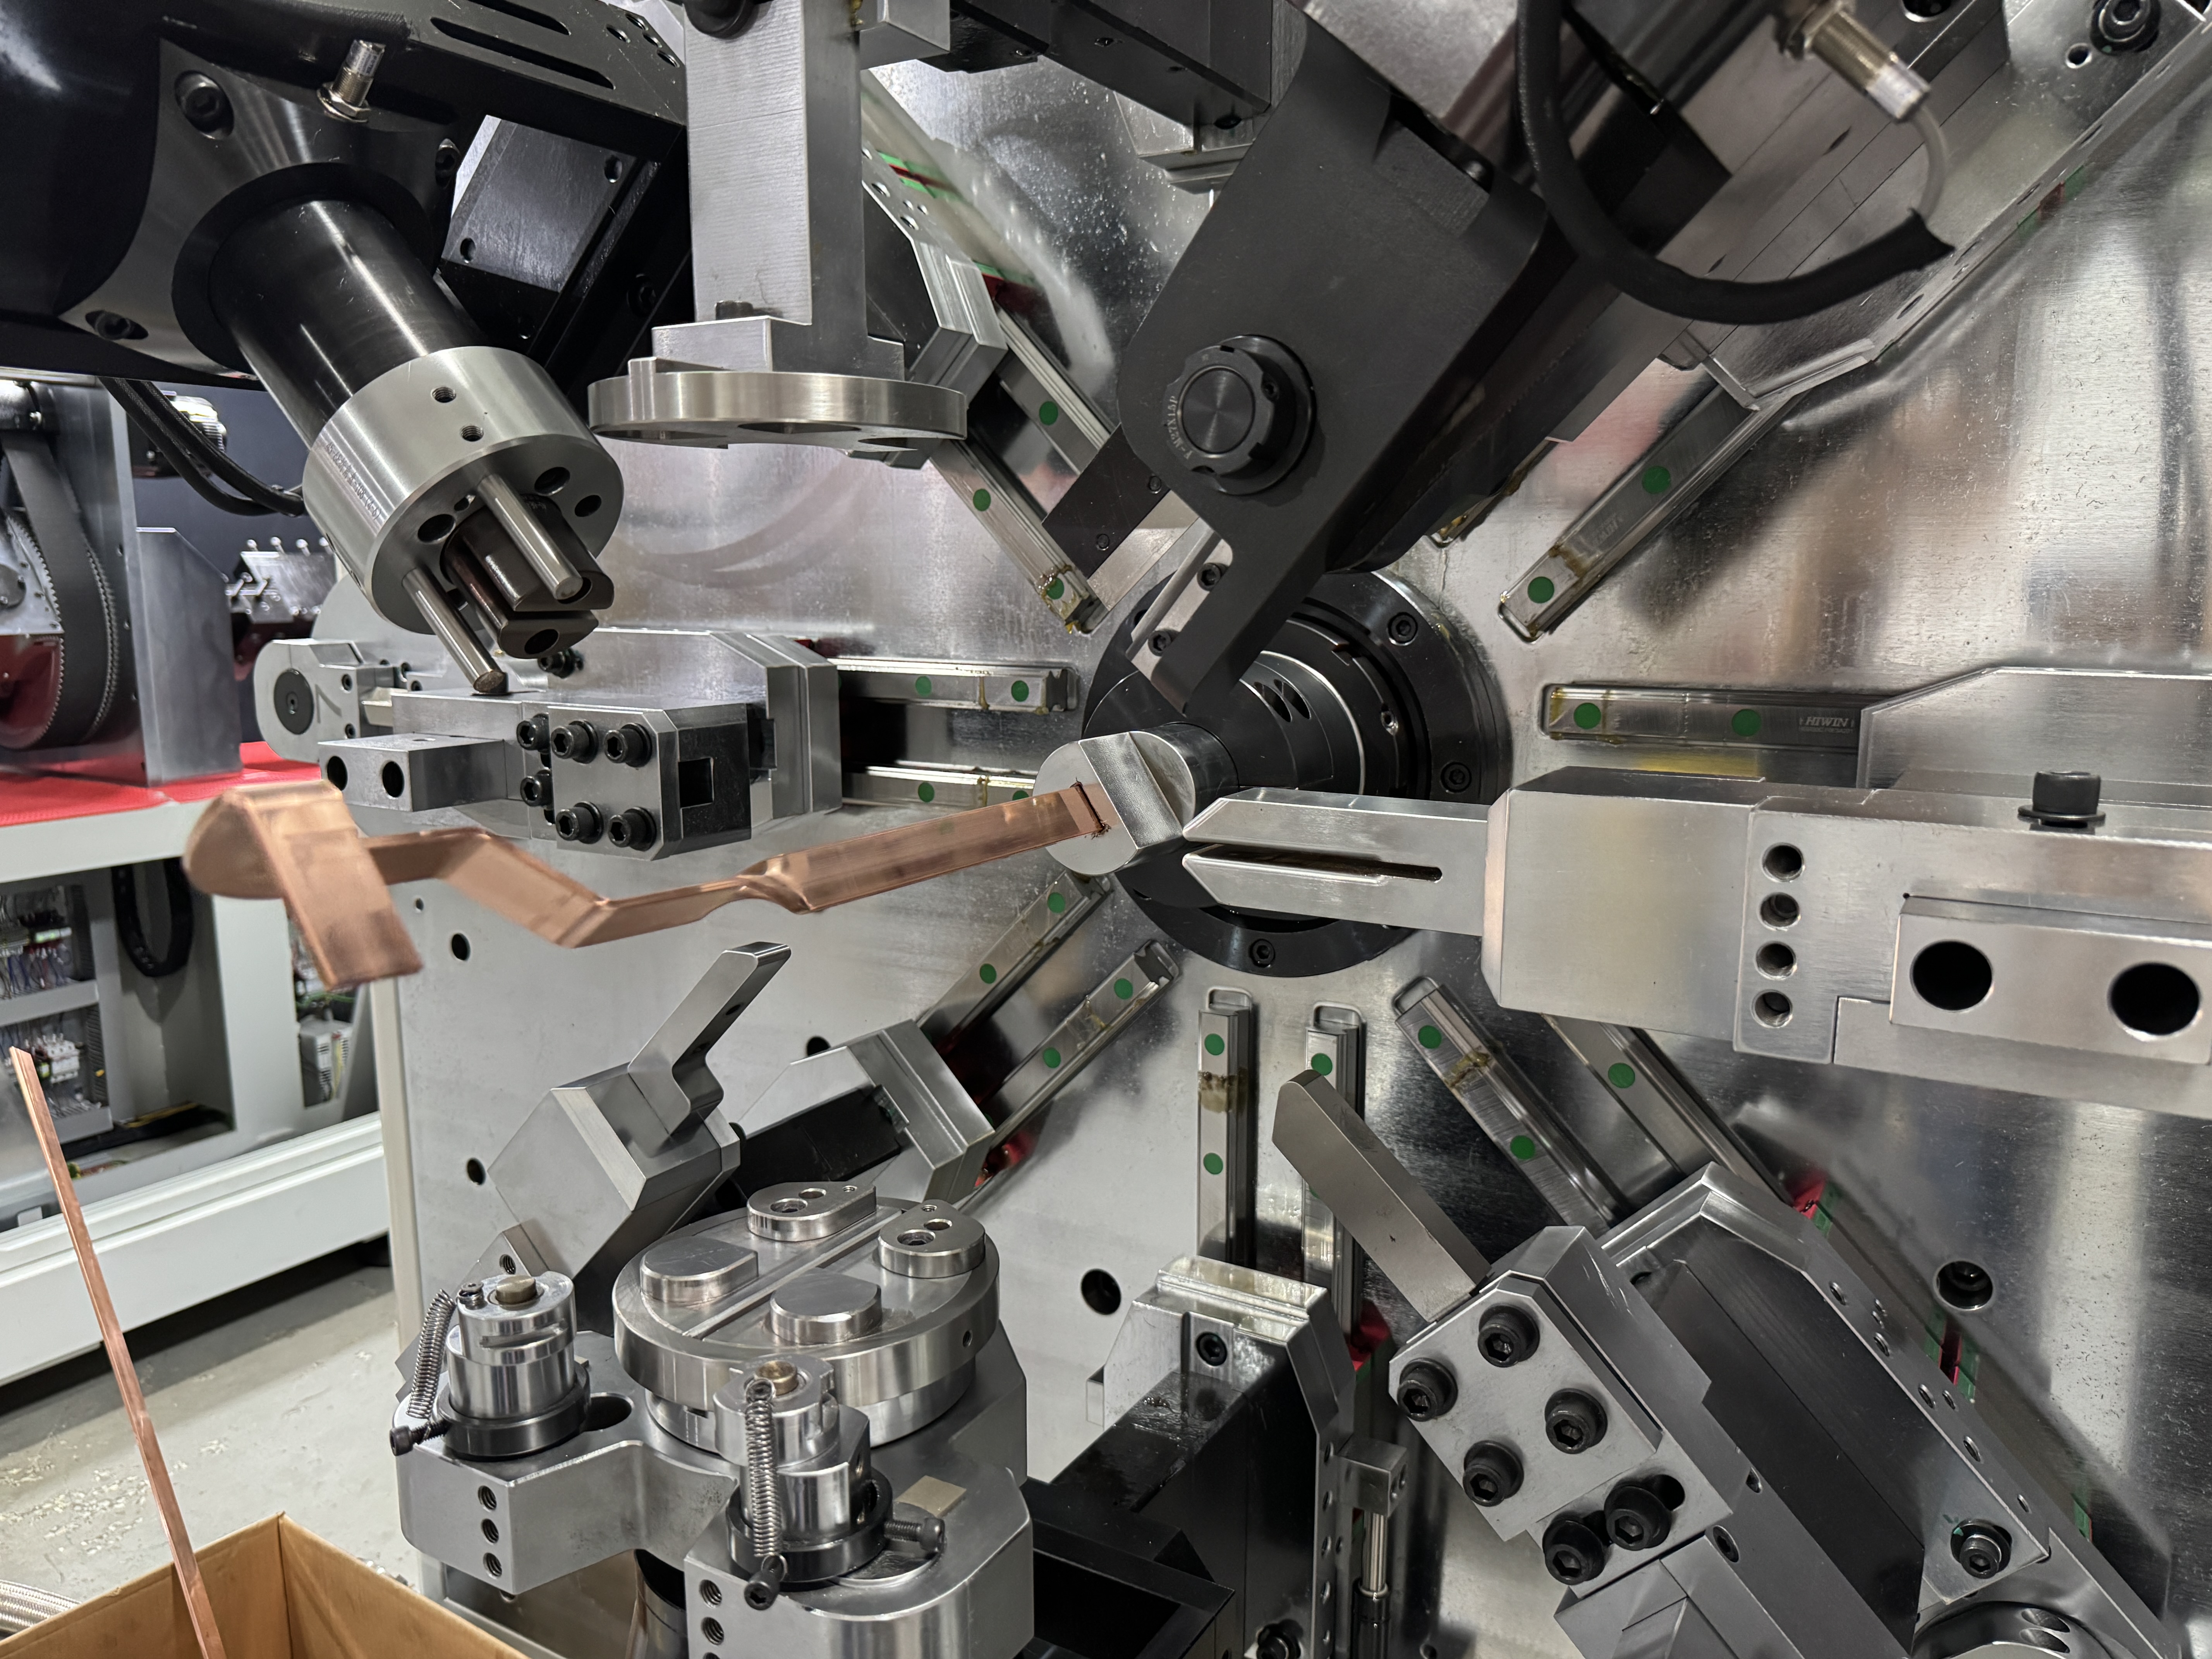
欠陥の半分は曲がりの前から始まっています
詳細の前に便利なルールとして:バーを機械に投入した瞬間、その表面は保護されているか、すでに損傷しているかのどちらかです。トラッキングフィーディングはバーを広い接触範囲で巻きつけます。ローラーホイールがポイントで押さえます。クランプフィーダーはグリップしては離します。これら3つの設計はそれぞれ異なる方法で故障し、その故障は後に曲げの問題のように見える欠陥として現れます。だからこそ、すべてのバスバー曲げ機私たちが組み立てるとき、供給ラインは曲げヘッド自体と同じくらい慎重に設計されています。以下のTP-DL-45-6Eはその全レイアウトの良い例です。
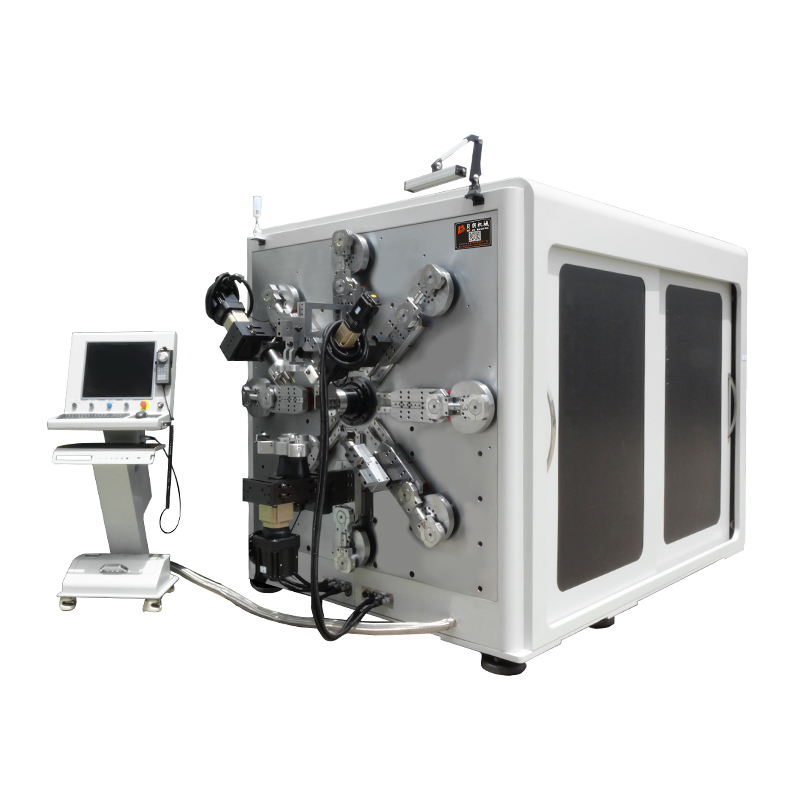
欠陥1:曲がり角後の角度ドリフト
簡単に言うと:銅は圧力が解放されると弾性的に回復するため、プログラムされた90°は91〜92°に着地します。オーバーベンドで補正し、テンパー、厚さ、曲げ方向に対する値を記録します。
軟やアニールされた棒は回収率が最も低く、ハードドローの棒が最も回収率が高く、ミルロットによって異なります。厚さは重要で、より深い変形帯は予測しにくい回復を遂げます。方向も重要で、平らな曲がり方が垂直方向の曲がり方がしっかり固定されるため、公表されている精度のターゲットは異なります(±0.1°平ら、±0.2°垂直)。
チェック:1つのテストピースを標準値に曲げ、差を測定し、それを補正として入力し、2つ目のピースで検証します。4回曲がって、40回じゃない。シフト中にドリフトが戻ったら、プログラムではなくバーの温度や大きな変化が原因だと疑われます。
欠陥2:外側半径のコーティング亀裂
簡単に言うと:外側のコーティングはPVC、PA12、マイカテープが貼れる範囲を超えて伸ばされています。半径がきつすぎるか、コーティングが曲げ部に冷たく、事前に損傷していたかのどちらかです。
2つの修正を順に適用します。まずジオメトリについて:平坦な曲げでは内側半径をバー幅の1倍、垂直の曲げではバーの厚さを1倍に保ちます。次に温度です。出口の高周波予熱装置が成形直前にバーを温め、コーティングを割れるのではなく伸ばすほど弾性を保ちます。
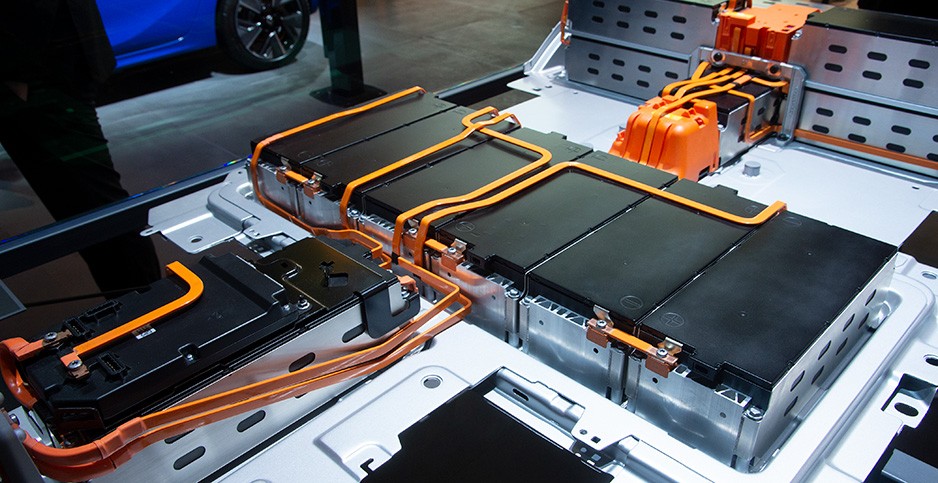
チェック:もし亀裂が朝の始まりや寒い日だけ現れるなら、それは予熱です。もし1つの図面だけに現れるなら、それは半径です。もし給電経路に沿って平行線を走るなら、どちらでもありません。これは給電欠陥です。
欠陥3:内側の顔の膨らみ
簡単に言うと:置換された銅は内側半径の非圧縮コーティングを外側に押し出します。半径、予熱、そして図面がきつく曲がる場合はシムとオーブンの再作業ステップで制御します。
PVCマイカバーの生産標準は、平坦な曲げ面で片側1.6mm、垂直曲げ面で1.5mmで、業界の公差として両側合わせ合わせ4mmと一般的に推奨されています。しこりがまだ出る場合は、流れは次の通りです:膨らみの上にステンレスシムを貼り、圧力をかけるロックプライヤー、100〜130°Cで1〜2分間オーブンをトンネルで温め、その後ファンで冷却します。順序を逆にすると、冷たいクランプをするかシムなしで加熱するかは、膨らみの代わりに剥がれたパッチになります。
チェック:親指で膨らみを押さえてください。柔らかくて弾力のある塊がリフトをコーティングし、熱で回復します。白みが出る硬い塊は、すでに半径が素材に対してきつすぎていることを意味します。
欠陥4:擦り傷とホイールの傷
簡単に言うと:接触圧力であって、曲げる力ではありません。ポイントローラー、鋭いガイドエッジ、摩耗したトラックは、どのバスバー曲げ機にも送り方向に平行に跡を残します。
チェック:スクラッチピッチを送り口の増分に対して測定してください。フィードステップに正確に間隔をあけて設置されたマークはフィーダーから来ます。不規則な引っかき傷はガイドやランアウトテーブルから発生します。コーティングされたバーでは、1つのホイールフラットでシフト中にエッジ全体を剥がすことができます。
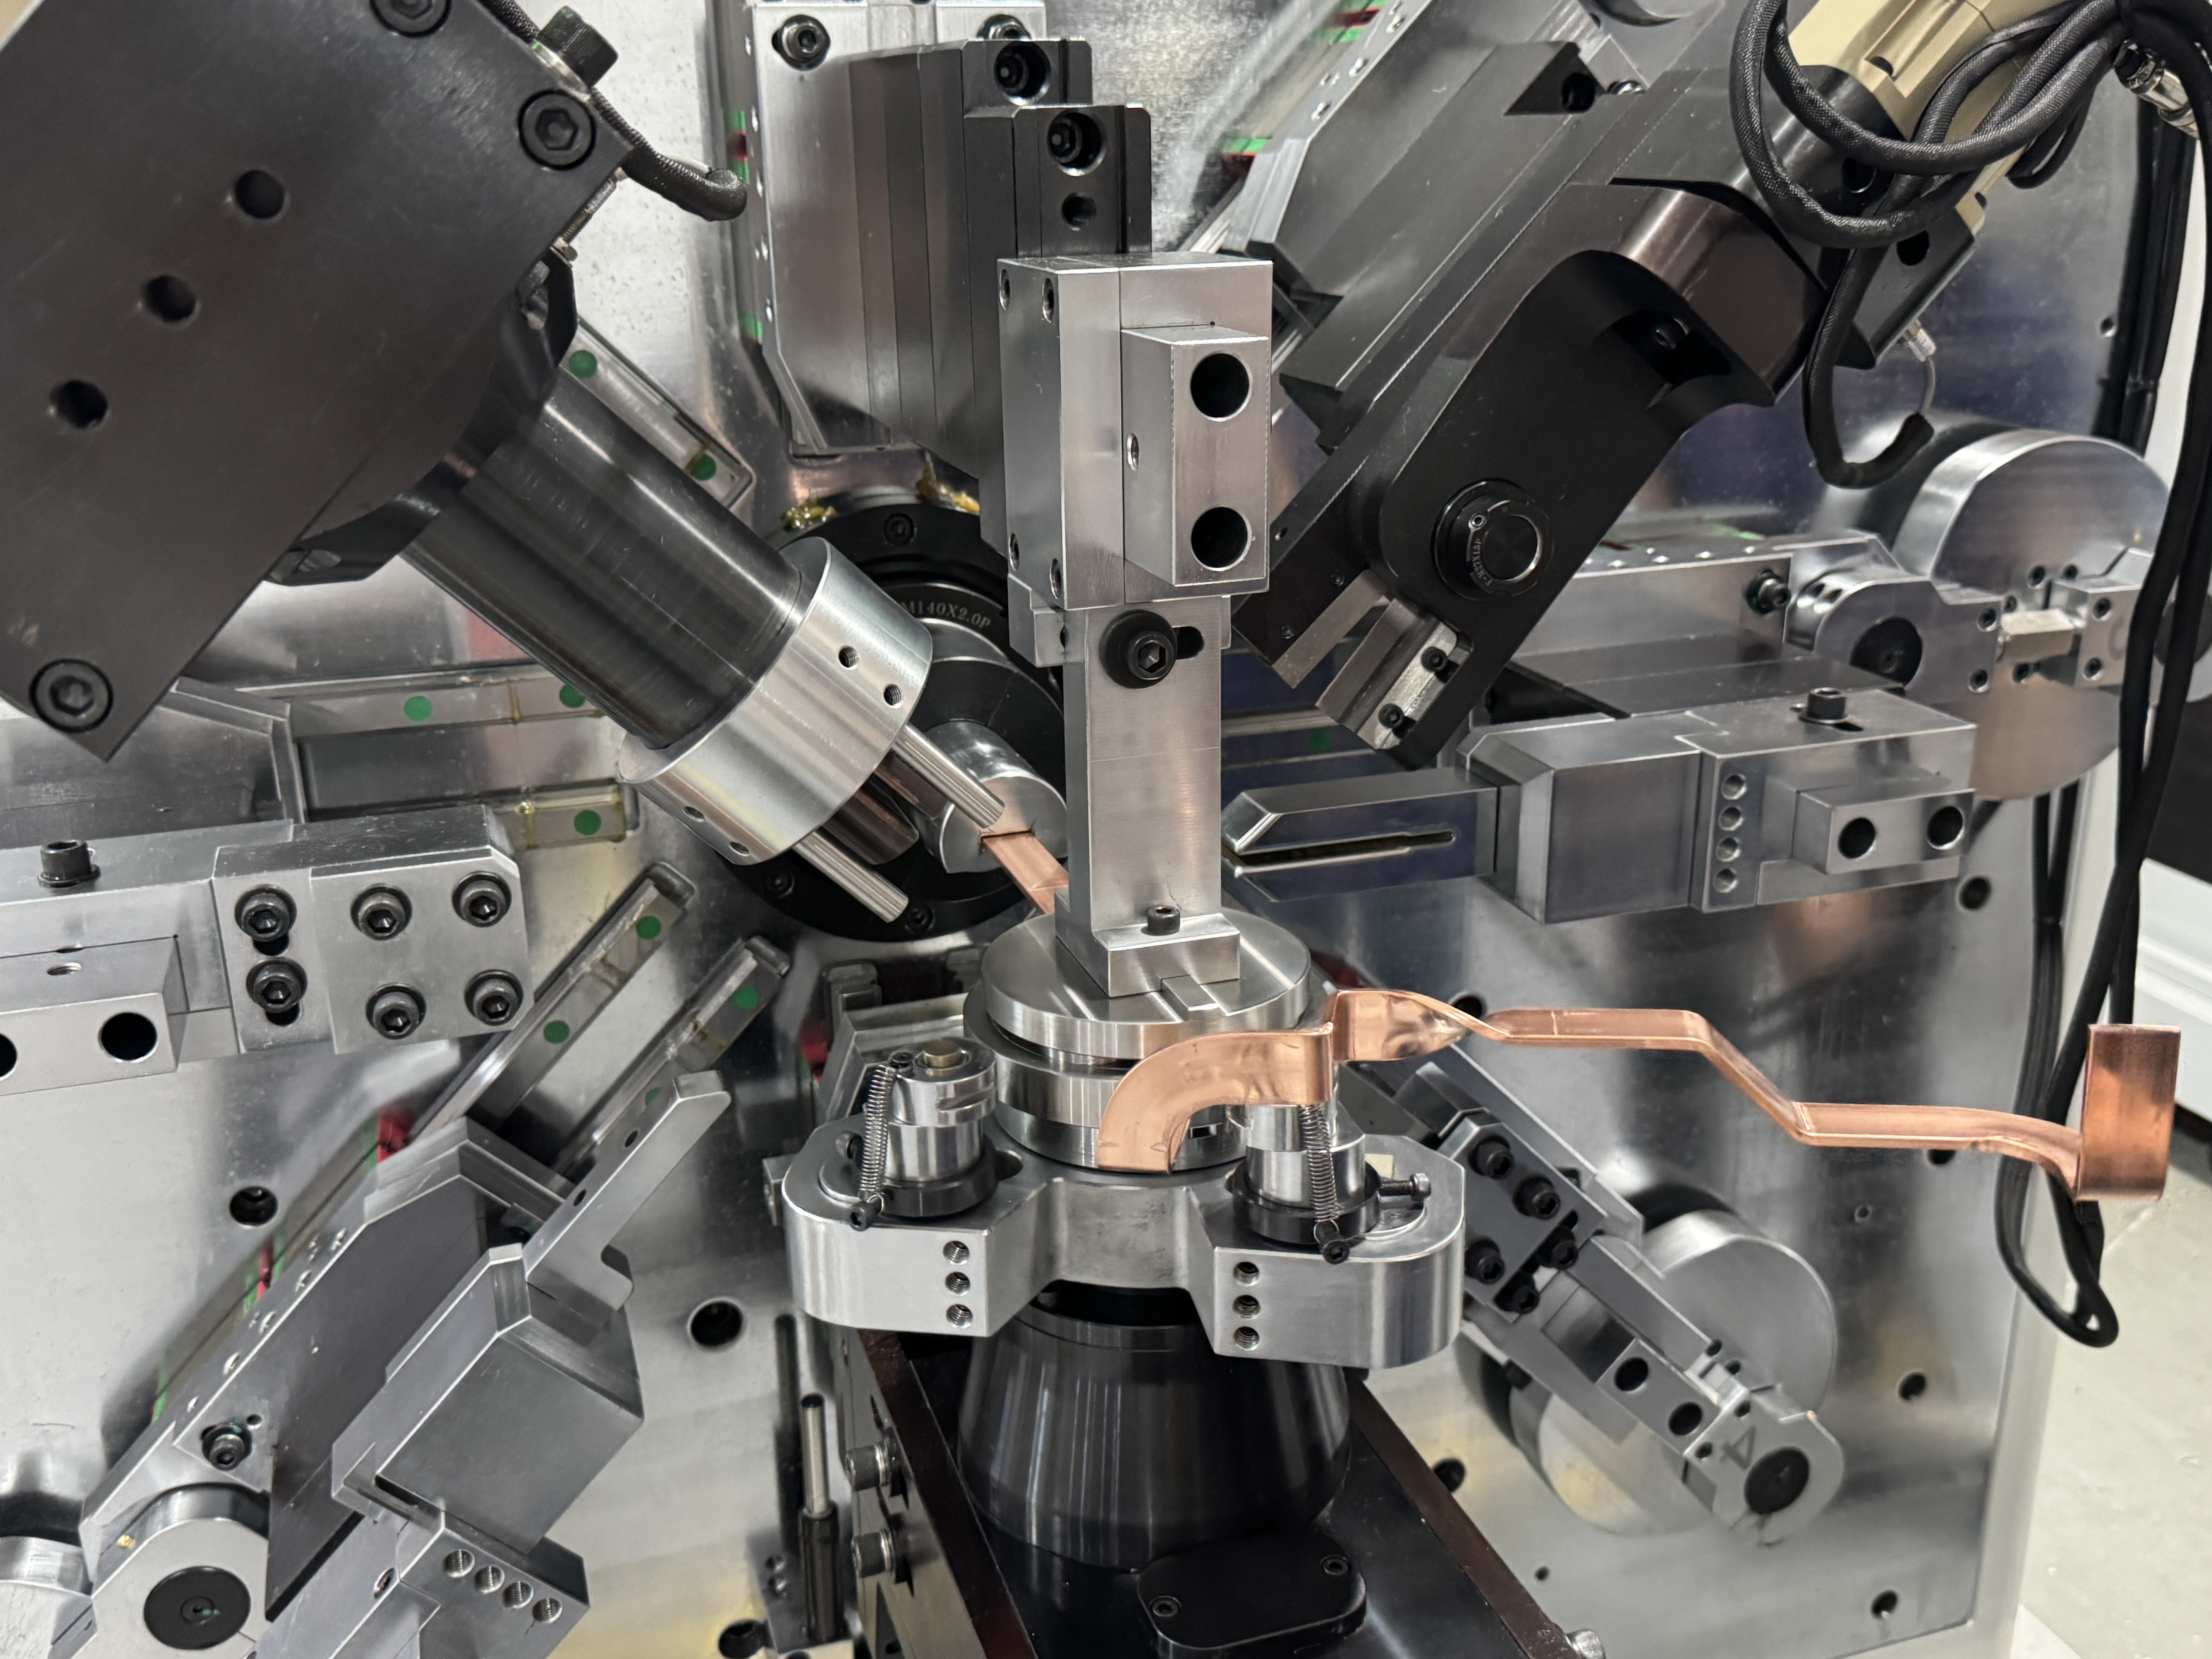
クイック診断表
このテーブルのバージョンを、作業場から出るすべてのバスバー曲げ機械のガードドアの内側にテープで貼っています:
| 症状 | 最も可能性の高い原因 | 最初のチェック |
|---|---|---|
| 角度のずれは1〜2°です | スプリングバック、誤った補償 | テンパーと厚さの変化 |
| 外側半径の亀裂 | 半径がきつすぎる/冷たいコーティング | 引き出し半径、予熱設定 |
| 内側の膨らみが規格を超えています | 橈骨、接着、コールドバー | 半径ルール、オーブン記録 |
| 平行な傷 | フィーダー接触 | 履帯圧力、ホイール摩耗 |
| マークはバーの端のみ | ガイドの入口/出口エッジ | ガイドアライメント |
これがあなたの血統に何を意味するのか
これら4つの欠陥のいずれも、診断に新しい機械を必要としません。そのうち3つは環境や素材の条件によって決まります。通常、給弾設計自体に原因があるのは慢性的なコーティング損傷だけです。Aバスバー曲げ機それはカテゴリーごとに拒否理由を追跡し、原因は1週間以内に見つかります。スクラップだけをカウントするものは、何ヶ月も間違ったパラメータを調整し続けます。
もしリブランに一つの主要なカテゴリーがある場合は、欠陥、図面、材料バッチの写真をBELANに送ってください。同じ部品をバスバー曲げ機で動かし、結果を測定して修正したパラメータを載せた動画を送ります。
BELAN Machinery、自動車用ワイヤーフォーミングソリューションの専門プロバイダーです。欠陥写真やバーの仕様書を共有し、無料トライアルベンドを行ってください。測定された部品と工程設定が返却されます。
今、頑固な欠陥を追いかけている?
不合格品の写真、図面、そしてバーのバッチの写真を送ってください。マッチングマシンで再現し、修正を撮影し、パラメータを返します。料金も義務もありません。

