


コストと構成ガイド
バスバー曲げ機のコスト:実際に価格を左右する要因
「バスバー曲げ機」と言われる2つの引用は大きな差があり、その差はブランドに関するものではありません。これは、ほとんどの購入者が明細で見たことのない7つの構成オプションから生まれています。
直接的な答え:バスバー曲げ機の見積もりは主に軸数、送りシステム設計、直線化能力、切削精度、工具パッケージ、検査オプション、自動化レベルによって決定されます。影響の順に。ブランド名は買い手が思うほど重要ではありません。2つの見積もりを公平に比較するために、各サプライヤーに同じ7つの項目を、自分の鉄棒の寸法、コーティングタイプ、目標サイクルタイムと比較して個別に価格を付けてもらうよう依頼してください。モデル番号と合計だけを記載する見積もりは、構成を分解する見積もりとは比較できません。
なぜ「同じ」機械に対する2つの引用が分岐するのか
買い手は通常、同じ図面を3つのサプライヤーに送り、3つの似た数字を期待します。しかし、実際には非合理的に見えるスプレッドが戻ってきます。それは非合理的ではなく、同じラベルを貼った三台の異なる機械が存在しているのです。
その理由は、「バスバー曲げ機」は構成ではなく結果を表しているからです。12軸のシングルステーションベンダーと、デコイル、ストレートニング、サーボ切断、ロボットアンロードを備えた16軸セグメントセルは、どちらも曲げたバスバーを生成します。両者は、どれだけ多くの作業を担うか、どれだけの作業を自動化し、どれだけの品質リスクを除去するかで異なります。それぞれの違いには価格が付随しており、見積もりに明細がない限り、合計はほとんど何も分かりません。
もう一つ、より静かな逸脱の源があります。それはサプライヤーがあなたの素材についてどう思うかというものです。裸の銅棒として見積もられた機械は、PVCコーティングやディップコートのバーには適していません。コーティングされたバスバーは、接点圧力、予熱、送電経路に関する決定を強制し、ベアバー構成には含まれないものです。もし2つのサプライヤーがコーティングについて異なる前提を取れば、その数字は決して合わず、どんな交渉でもその差は埋められません。
価格を比較する前に、入力を修正してください。鉄筋の断面積、焼き入れ、コーティングの種類と厚さ、実際に使う曲げジオメトリ、そしてシフトあたりの目標部品を書き出してください。同じシートをすべてのサプライヤーに送りましょう。異なる入力に基づいて作成された見積もりは競合するオファーではありません。
バスバー曲げ機の見積もりの背後にある7つのコストドライバー
通常どれだけ数字が動くかでランク付けされており、これらは見積もりを区別する決定です。
| ドライバー | 実際に支払っているもの | フロアで変わること |
|---|---|---|
| 1. 軸数と頭部の自由度 | サーボ軸の数、曲げヘッドが回転するかどうか、そして何枚の平面を形成できるか | 1つのハンドリングで可能なジオメトリは、フラットベンド、垂直ベンド、U字型、S型、ねじれた形状、オフセット形状などです |
| 2. 給餌システムの設計 | トラックタイプ、ローラーフィーディング、クランプフィーディング、そしてそれぞれがバーに与える接触面積 | コーティングされたバーの表面強度、荷重による滑り、そして機械の寿命全体で持ち続けるリジェクト率 |
| 3. デコイルおよび直線化能力 | アンコイルラックの荷重定格と、直線補正軸の数が内蔵されています | コイルを動かせるかどうか、そして曲がる前にコイルメモリが修正されているかどうか |
| 4. 切断精度と長さ制御 | サーボ切断ユニットと生産生産全体で保持できる長さの公差 | 切断長が制御された工程であれ、後から問題になるかは別として、バリの高さ、再加工、組み立て時のフィットアップなどです |
| 5. 工具パッケージと切り替え設計 | どれだけの工具セットが含まれているか、そして保存されたパラメータが製品変更に耐えるかどうか | 製品ごとの切り替え時間、そしてそのうちどれだけが機械的な交換ではなく熟練したデバッグに費やされているか |
| 6. 検査、マーキングおよびトレーサビリティ | インライン角度または寸法チェック、部品マーキング、公差外部品の自動拒否 | 品質が部品ごとに証明されているかサンプリングされているか、そして手動の記録検索なしで顧客のトレーサビリティの問い合わせに答えられるか |
| 7. 自動化レベルと下流処理 | 自動荷降ろし、コンベヤー統合、ロボットピックアンドプレイス、ライン接続 | シフトごとのオペレーター数と、機械がプロセスを終了するか次のプロセスに送るか |
そのうち2つは、常に過小評価されているため、特に注目されるべきです。
給餌設計最も高額な驚きを引き起こすものです。ローラーホイールはポイントでバーに接触します。トラックタイプのフィーダーは広い範囲に接触を広げます。絶縁バーでは、その違いがコーティングが曲げヘッドまでの移動に耐えられるかどうかを決定します。2mmのスリーブ厚さでコーティングを損傷する機械は、購入時の節約額よりも3年間でリクバックのコストが高くなります。給餌構造は小さな項目ではなく、スクラップの大部分がそこから出る場所であり、詳しく読む価値があります。トラック、ローラー、クランプフィードの違い何かにサインする前に。
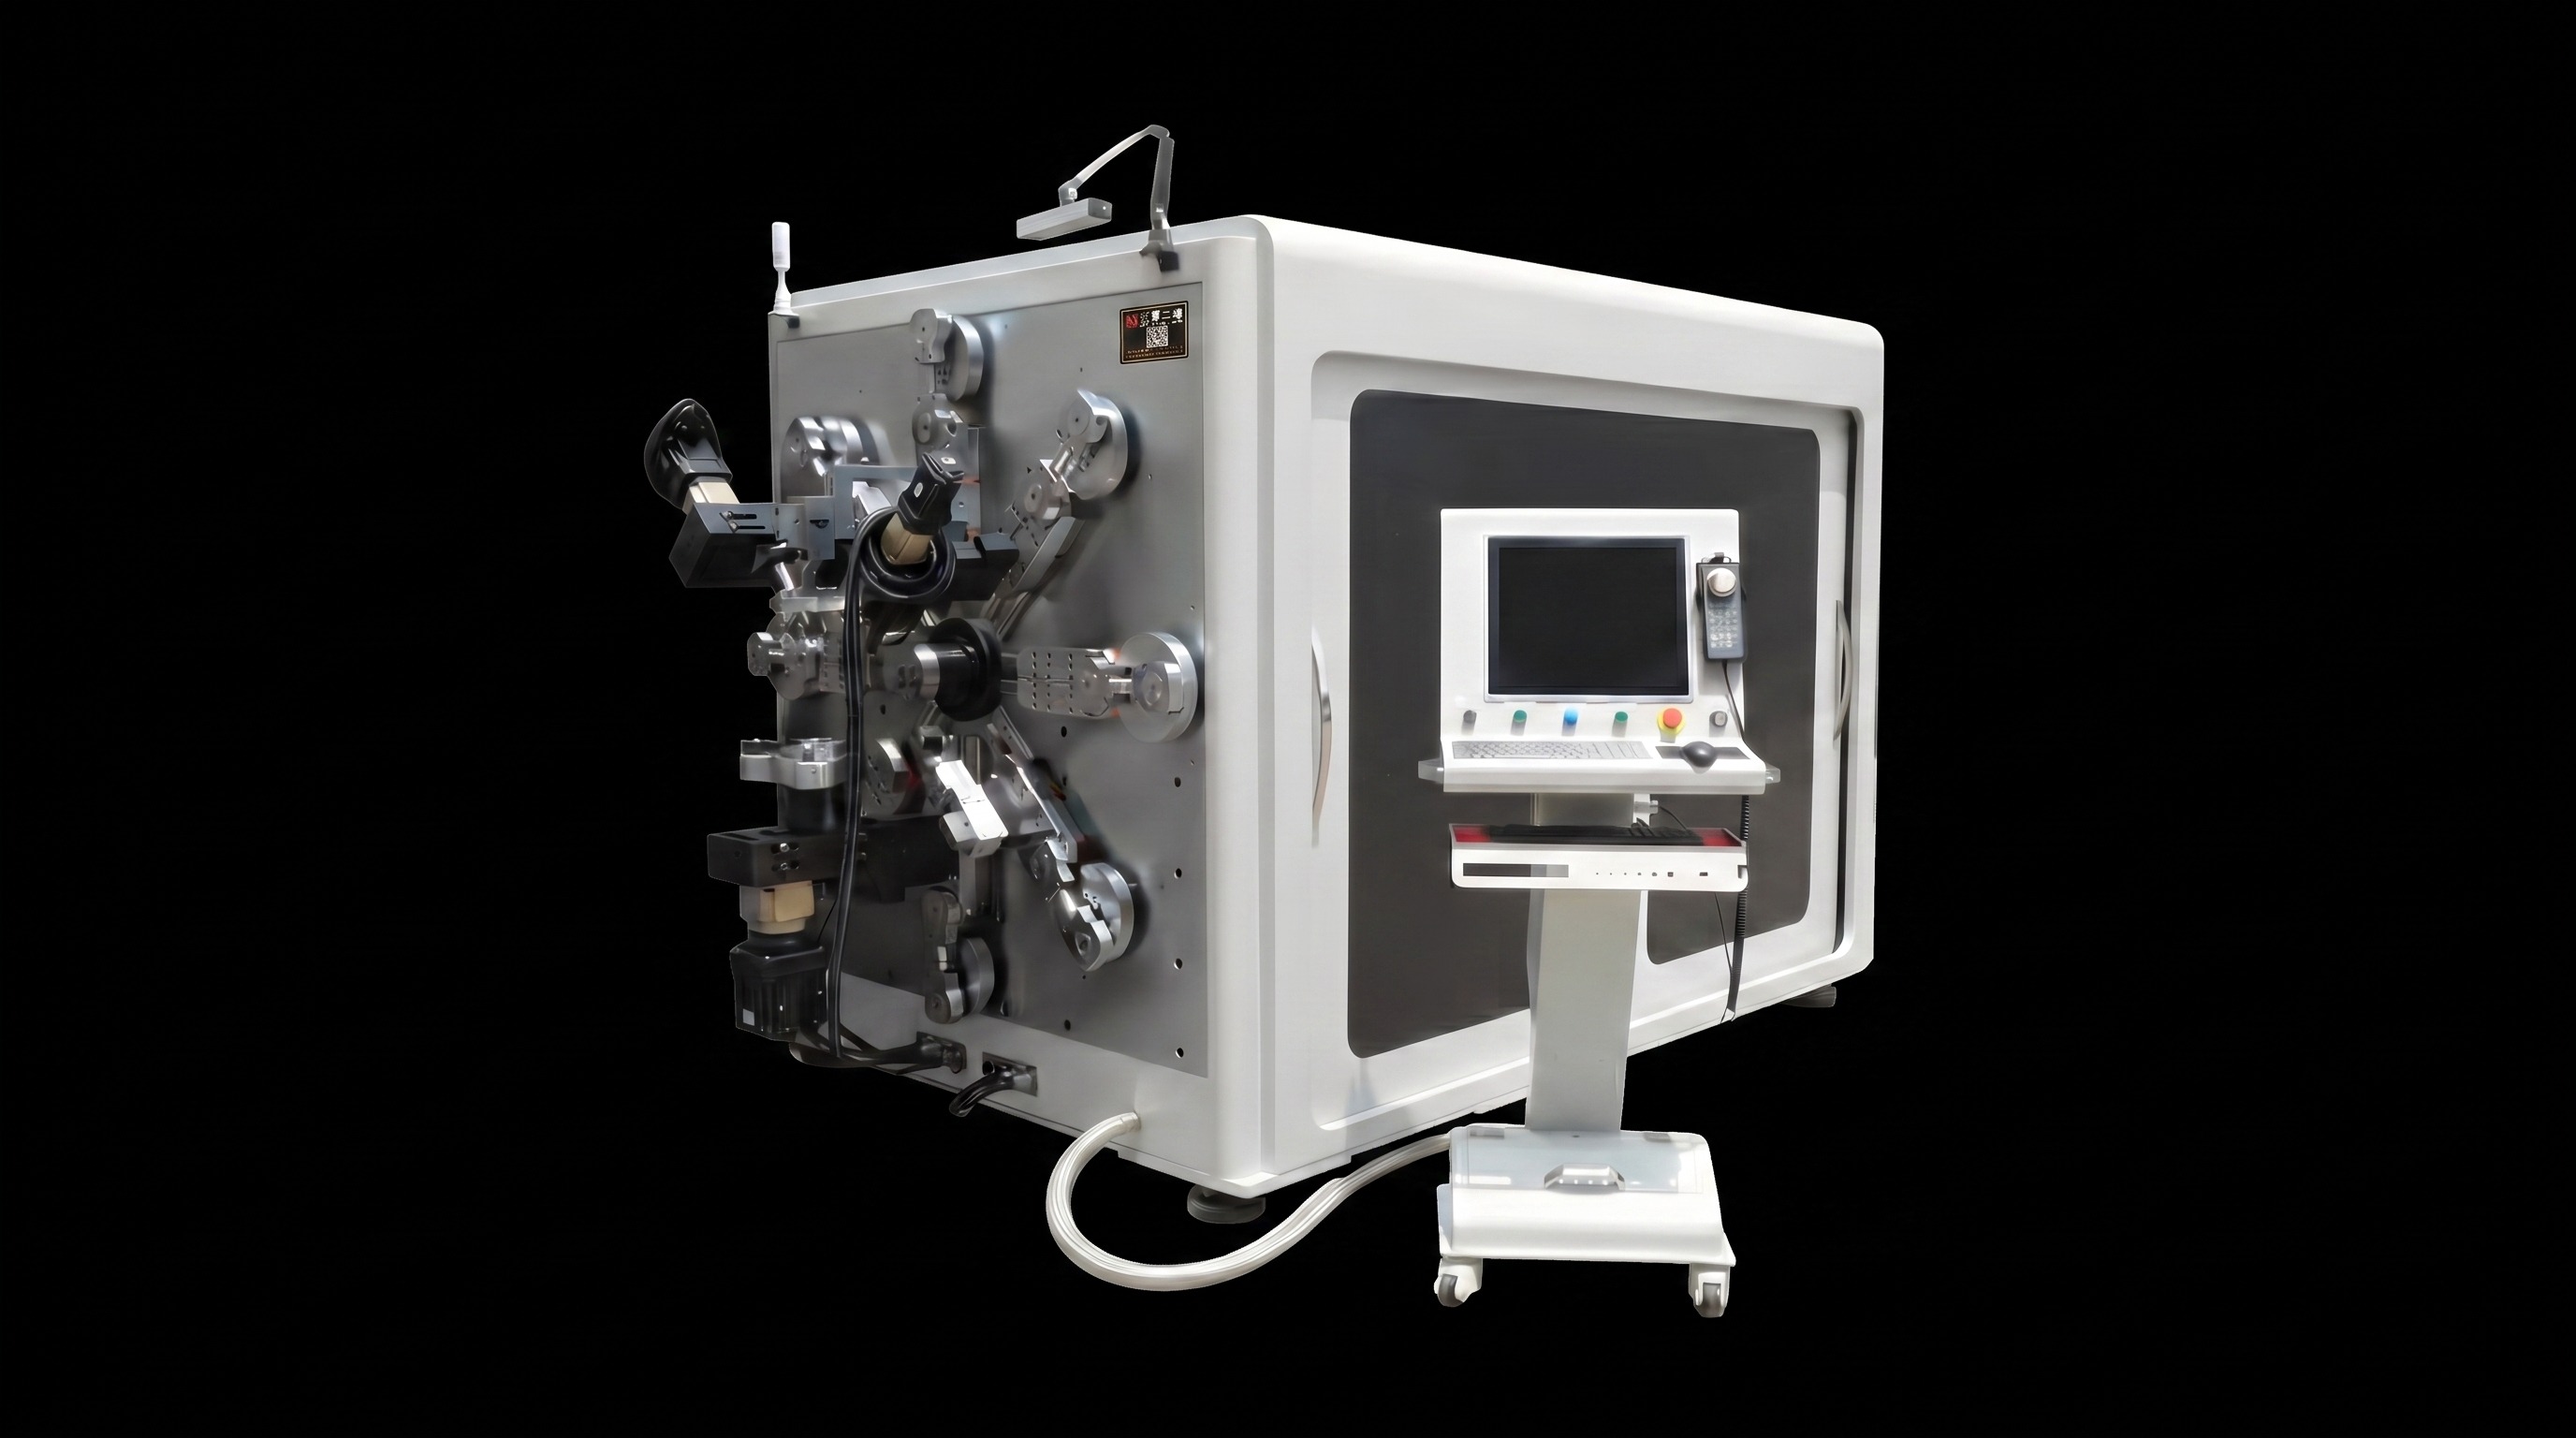
金型と交換静かにあなたのキャパシティに上限を設けているのです。機械はサイクルが速くても、切り替え時のシフトを失うことがあります。重要なのは、直線ユニットや曲げプログラムが製品ごとに設定を保存しているかどうかで、繰り返し作業に再調整が不要になるかどうかです。保存されたデバッグデータを用いた段階的な調整は、ダウンタイムのクラスを丸ごと除去します。それがなければ、すべての製品交換は最も経験豊富な人による新しいセットアップになります。
3つの構成階層とそれぞれの役割
価格帯で買い物するよりも、機械が行う仕事で選ぶ方が有用です。3つの層がほとんどの実際の問い合わせをカバーしています。
ティア1 — 単一駅の曲げ
約12軸で固定送弾、曲げ、切断が一つの駅に集中するBL-TP-30-5Eクラス。バーは事前にカットされたものか、シンプルなフィーダーから届きます。
フィット感:製品範囲が狭く、適度なバッチサイズ、平坦で垂直な曲がりが支配的なジオメトリ、そしてすでにオペレーターが機械に駐在している工場などです。
ティア2 — 多軸、コーティング対応
13軸以上、独立したサーボドライブ、トラック式給電、高い負荷容量、製品ごとのセットアップパラメータの節約。
フィット感:仕様が混在し、絶縁またはディップコートされたバー、厳格な表面要件、頻繁な製品交換。
ティア3 — 統合成形ライン
16軸のセグメント曲げ(TP-DLシリーズ)に加え、デコイル、直線化、サーボ切断、検査、自動荷降ろしを一つの連続工程で行います。
フィット感:連続的な大量生産、無人運転、そしてトレーサビリティを監査する顧客。
Tier 2からTier 3へのジャンプは、同じマシンの大型化ではありません。購入するものが変わるのです。上流で材料を準備しなければならない曲げ機械の代わりに、片方の端からコイルを使い、仕上げ部品をもう片方から取り出す工程を買うことになります。完全自動の銅・アルミニウムバスバーラインでは、500〜2,000kgのコイルを駆動する電動デコイラー、両軸の水平・垂直の曲げを修正する密な直線ローラーグループ、2mmの絶縁スリーブを保護するフルカバレッジトラックフィーディング、平坦、垂直、U字型およびS型型材に対応した±180°回転可能な曲げヘッド、 サーボ切断、保持長の許容差は±0.2mm以内、そして6軸ロボットに部品を渡す自動放電機能。これらの各ステーションは項目であり、そのためTier 3の見積もりをTier 1の合計と比較することはできません。
機械価格に含まれていないもの
購入額はコストの目に見える部分です。4つのアイテムがその外に置かれ、年間の機械のコストを決めます。
- 機械の寿命を経ての金削り。付属のセットは、あなたの最初の製品をカバーしています。それ以降の新しいジオメトリは新しいツールであり、サプライヤーのツール価格を事前に確認する価値があります。
- 任官と訓練。インストール、初期デバッグ、オペレータートレーニングは別途引用されることが多いです。研修が現地で行われるかどうか、何日含まれているかを確認してください。
- デバッグスクラップ。新しい製品はすべて、クリーンになる前にバーを消費します。コーティングされた銅の場合、その材料は安くなく、製品ごとにセットアップデータを保存する構成は、繰り返し作業でその量を大幅に減らします。
- 認証と書類作成。CE宣言、技術ファイル、言語別マニュアルにはコストがかかります。ヨーロッパ市場に販売する場合、これは任意ではなく、合法的に試運転できる機械とできない機械の違いです。
さらに、誤った構成のコストも加わり、これが最大の隠されたアイテムです。間違った階層で購入された機械は大きな音を立てて故障しません。数年間静かにパフォーマンスが低下します。なぜなら、後で注文を取る部品を製造できないか、使わない容量に支払ったからです。これは発注書の前に行う価値のある計算であり、発注後ではありません。
実際のプロジェクトが示す構成決定
構成の議論は仕様書よりも生産証拠で解決しやすいです。BELAN自身の納品に関する2つの事例は、購入者が実際にどのように評価しているかを示しています。
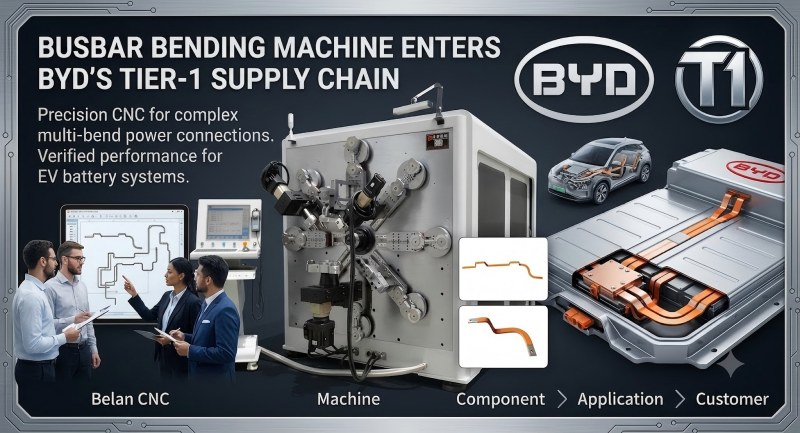
いつ32台のバスバー曲げ機が5つの生産拠点に納入されました東莞、深圳、西安、鄭州、長沙では、評価は決して最低機価格に関するものではありませんでした。新エネルギーのTier 1サプライチェーンに参入するには、技術的信頼性、長期的な運用安定性、大量納品能力、成熟した品質システム、信頼できるアフターサービスが必要です。その規模での決定的な問いは、100台目の機械が最初の機械のように振る舞うかどうかであり、これにより仕様は最小実行可能な構成ではなく安定的で繰り返し可能な構成へと向かいます。複数のユニットを購入する、あるいは購入する予定がある場合、この軸が決定を主導すべきです。マシン間の一貫性は、単一のマシンの機能よりも重要です。
2つ目のケースは繰り返し注文に関するものです。MANDOが競争入札の末、同じ自動化アルミニウムバーソリューションをLEONIプロジェクトに導入した後、2台目の注文を行った際、決定は「この機械が部品を処理できるか」を超えていました。リピーターが評価するのは、機器が生産システムに統合されているかどうかです:連続稼働能力、寸法一貫性、インライン品質検査、部品識別、欠陥部品の自動取り扱い、迅速な製品交換、既存の品質管理ワークフローとの互換性などです。これらはまさにコストドライバー表の上半分に位置する項目であり、同時に見出し価格には一度も現れない項目でもあります。
両者からの実用的な教訓は、後に車両を拡大した買い手は、2台目のマシンの方が1台目よりも慎重に給餌システム、検査、切り替え設計をより慎重に指定するということです。今、正しく指定すればその学習曲線を省くことができます。
見積もりを比較できる7つの質問
このリストを問い合わせて送ってください。正確に答える仕入先は、見積もりに合う機械を持つ業者です。
- ☐ サーボ軸は何本あり、曲げヘッドは回転できますか?また、どのジオメトリが回転を必要としますか?
- ☐ どの給料構造が含まれているのか、そしてスリーブ厚のコーティングにかかる接触圧力はどれくらいですか?
- ☐ デコイラーの荷重定格はどのくらいで、直線補正の軸は何つ組み込まれていますか?
- ☐ 切断ユニットはフルランでどのくらいの長さ許容範囲を保持し、サーボ制御ですか?
- ☐ どのくらいの工具セットが収録されており、セットアップのパラメータは製品チェンジ後も維持されますか?
- ☐ どのような検査やトレーサビリティ機能が含まれており、オプションのものはいくらかかりますか?
- ☐ 具体的に何が除外されるのでしょうか?設置、研修日数、最初のセット以降の工具、認証書類などですか?
よくある質問
バスバー曲げ機の価格はどれくらいですか?
構成範囲が広すぎるため、意味のある単一の数字は存在しません。単一ステーションの機械とコイルから仕上げ部品までの統合型ラインは、数パーセントではなく数倍の能力差があります。数字を求めるのではなく、各サプライヤーに7つの構成アイテムの価格を個別に伝えてもらいましょう。そうすれば比較が何かを教えてくれます。
軸数が多いほど常に良いのでしょうか?
いいえ。斧はお金がかかり、操作の複雑さも増します。これらはジオメトリが必要な時だけ、つまり多平面形状、ねじれた断面、あるいは現在2段階の扱いで作っている部品の時だけ、元が取れる。もしあなたの製品が平坦で安定した断面で垂直に曲がっているなら、16軸にお金を払うことは、使わない能力に代償を払うことになります。
なぜコーティングされたバスバーは仕様をこれほど大きく変えるのでしょうか?
なぜなら、コーティングは曲がる前に最も損傷しやすい部分だからです。ポイントコンタクトローラーは離散的なポイントで押し付けます。トラックフィーダーは接触を分散させます。PVC、PA12、または雲母で包んだバーでは、その違いはコーティングのひび割れ、内側の膨らみ、送料経路に沿った平行な傷として現れます。これらは曲げ問題のように見えますが、実際には上流に発生しています。
曲げ機を買うべきか、それともライン全体を買うべきでしょうか?
材料の始まりや部品の配置によります。バーが事前にカットされて届き、量が適度なら、シングルステーションの機械は適切な投資です。コイルを動かす場合、無人運転が必要な場合、または顧客が部品ごとのトレーサビリティを監査する場合、初期の数値が高くても、ラインの寿命全体で部品あたりのコストは通常安くなります。
最も一般的な設定ミスは何ですか?
曲げヘッドを慎重に指定し、給弾システムを標準として扱うこと。給弾設計は表面品質、滑り挙動、そしてコーティングされた鉄筋上のスクラップの大部分を左右し、後で後付けするのが最も難しい部分です。この問題は枢軸の数と同じくらい調査で注目されるべきだ。
図面だけで正確な見積もりを取ることはできますか?
図面は調査ではなく始まりです。正確に見積もりを取ると、サプライヤーには断面積と焼き入れ、コーティングの種類と厚さ、バッチサイズ、シフトあたりのターゲット部品、そして製品交換の頻度が必要です。それらがなければ、受け取る数字は仮定に過ぎず、供給者によっても異なる仮定が出ます。
バーの仕様書を送って、比較できる構成を手に入れてください
断面積、コーティング、ターゲット出力、切り替え周波数を教えてください。上記の7人のドライバーごとに見積もりを分けて、他のオファーと一行ずつ比較できます。BELAN Machineryは、自動車用ワイヤーフォーミングソリューションの専門提供者です。
実現可能性評価についてはベランにお問い合わせください

